


5G时代:精密加工赋能智能设备制造革新
发布于 2019年4月1日 | 作者:Kenzi,WayKen快速制造
5G构建全连接智能世界,引领持续创新。未来将是全民参与的数字世界。华为携“数字村落”主题亮相2019 MWC巴塞罗那,传递5G愿景,探索智能互联挑战。
全球如何推进5G?
Sunrise CEO Olaf Swantee:瑞士首家5G商用运营商,3月启动商用,覆盖150+城市。
Monaco Telecom CEO Martin Peronnet:与华为法代表处签署MoU,共建“智慧国家”摩纳哥5G网络。
XL Axiata携手华为打造东南亚首个5G就绪简化承载网,覆盖印尼全境,赋能个人/家庭/企业业务,加速数字化转型。
为何须重构5G设施?
5G下载速率10Gbps,远超现有Wi-Fi与4G(1Gbps)。单用户10Gbps需求下,4G仅能服务单用户,现有基站机房与设施全面不足,必须重建。涉海量工业零件重新设计验证,从原型到量产周期长,需大量精密加工金属件:钣金钢罩、不同表面处理(如粉末喷涂)的铝合金外壳等。
5G设施钣金加工工艺
钣金件采用激光切割、折弯、线切割(加工肋槽)。不同折弯刀具适配不同结构:
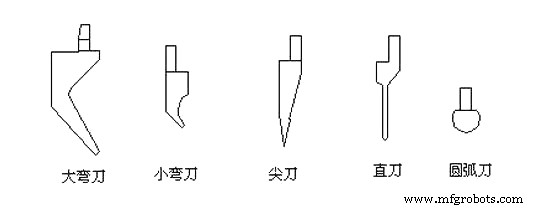
直刀适用无倒扣结构;有倒扣需小圆弧刀,仍大则用大圆弧刀;避障用尖头刀。
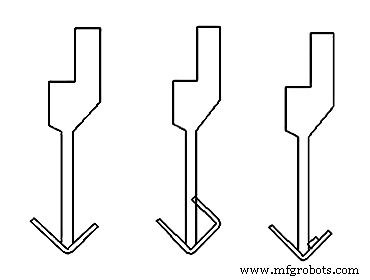
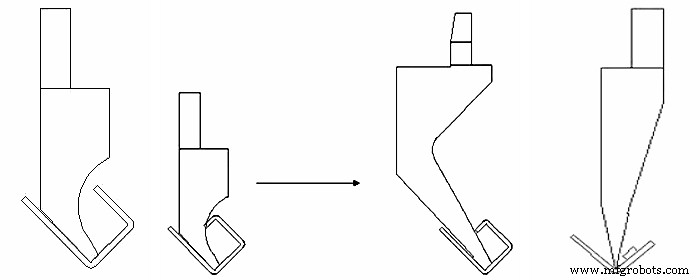
折弯工艺控制好则不影响质量,否则公差超差、变形风险大。
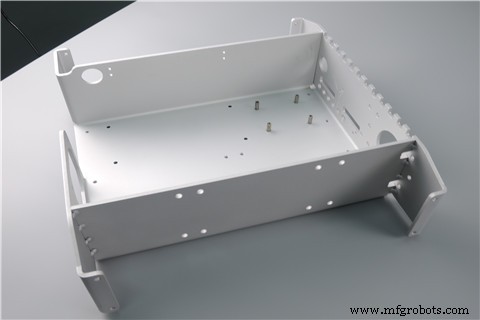
智能设备替代外壳的CNC铝加工
核心工艺为线切割(WEDM)与电火花成型(EDM)。
线切割: 单丝切割导电材料(铝、铜、石墨),电火花成型,极高精度、高速度、单刀具低成本,可替代铣/车/磨/拉床,支持多工序甚至无人化。
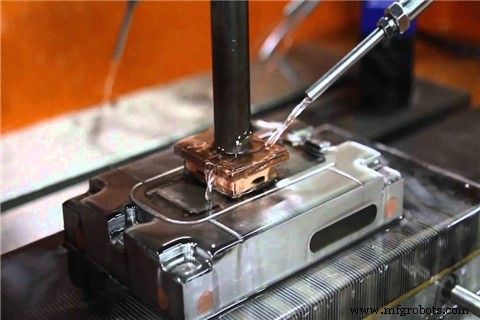
EDM加工金属倒扣: 金属难粘接,常用焊接或EDM成型倒扣。铜电极放电速度较慢。
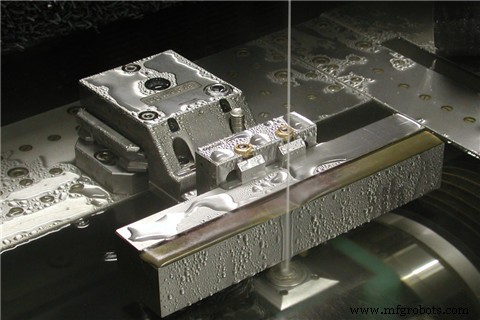
EDM解决硬度难题:传统工艺需退火软态加工再热处理,易变形。EDM可直接加工硬质材料。介质液循环过滤是维持放电稳定关键,导电微粒积累会破坏火花间隙阈值。
外观件EDM后表面粗糙发黑,大平面可打磨抛光;户外件需阳极氧化(硬质阳极+化学膜+封闭)或户外级粉末喷涂,覆盖加工痕迹,提升耐候与外观。
世界飞速演进,创新不止。加工技术需持续迭代,直至设计师无需妥协,真正实现智能自动化制造。5G将催生不可预见的创新浪潮,带来指数级提速与超低延迟,重塑万物互联。
数控机床