


精密加工误差核心成因深度解析
加工精度是指零件加工后实际几何参数(尺寸、形状、位置)与理想几何参数的符合程度。加工误差不可避免,但必须控制在允许范围内。通过误差分析掌握变化规律,采取针对性措施减小误差、提升精度。
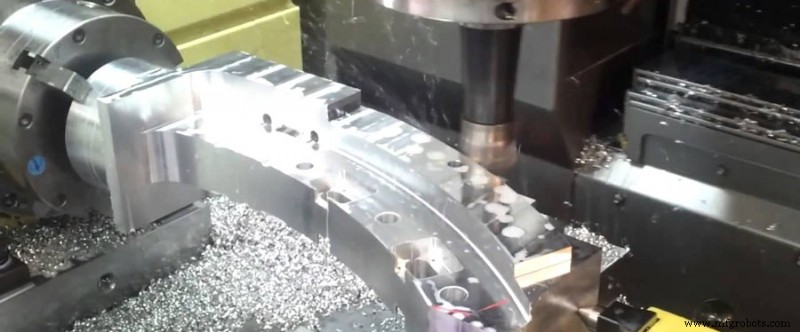
误差成因主要集中在以下八大维度:
1. 主轴回转误差
指主轴实际转轴相对其平均转轴的瞬时变动。径向回转误差主因:主轴颈各段同轴度误差、轴承自身误差、轴承间同轴度误差、主轴挠度变形。
2. 导轨误差
导轨是机床部件相对位置基准,也是运动基准。导轨不均匀磨损与安装质量是导轨误差关键诱因。
3. 传动链误差
指传动链首末传动元件相对运动误差。源于各传动部件制造装配误差及使用磨损累积。
4. 刀具几何误差
切削过程中刀具必然磨损,导致工件尺寸形状偏离。
5. 定位误差
含两类:基准不重合误差(工艺基准与设计基准偏离)与定位副制造不准确误差。
6. 受力与工艺系统变形误差
工件刚性相对不足时,切削力作用下变形影响最大;细长刀具杆刚性差,孔加工精度敏感;机床部件刚性复杂,以实验法测定为主。
7. 热变形误差
工艺系统热变形对精度影响显著,尤其精密加工与大型件加工中,热变形误差可占工件总误差 50% 以上。
8. 调整误差
各工序必经调整,无法绝对精准,由此产生调整误差。当机床、刀具、夹具、毛坯静态精度均满足工艺要求时,调整误差对加工精度起决定性作用。
9. 测量误差
工序中/后测量时,测量方法、量具精度、工件状态、主客观因素直接决定测量精度。
制造工艺