


振动切削技术:提升精度、延长刀具寿命、降低成本
振动切削时切削力小、切削温度低、冷却充分、切屑易断排,可显著延长精密机械零件加工刀具寿命。振动参数选得当,刀具寿命通常延长数倍至数十倍,特别适合难加工材料与工艺。硬质合金刀具超声振动切削不锈钢测试显示,刀具寿命比普通切削高20倍。延长刀具寿命不仅节省刀具材料、减少辅助时间、降低加工成本、提高生产效率,还利于保证加工质量。
普通切削时切屑始终压在刀前刀面,形成高温高压区,切削液难进入切削区,仅能间接冷却刀具周边。振动切削因切削间歇性,刀具离开精密零件瞬间,切削液从周边进入切削区充分冷却润滑刀尖。特别是超声振动切削:一方面空化作用使切削液均匀乳化形成微细乳化颗粒;另一方面切削液更易渗入材料裂纹,进一步改善切削液使用效果与排屑条件,提升精密零件加工质量。
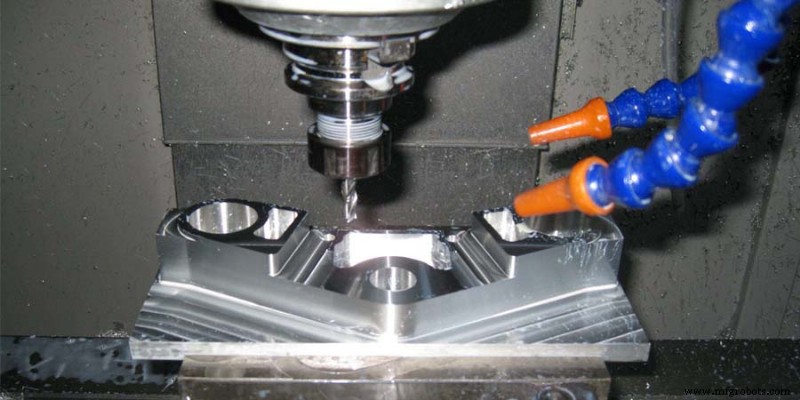
振动切削时刀具按正弦规律振动,在加工表面形成微小刀痕,类似二次修光形成的花纹网状图案。大量均匀分布的微纹理使零件运行易形成厚油膜,提高滑动摩擦耐磨性。振动切削残余应力极小,加工变质层浅,仅切削刃附近有微小变形。耐蚀测试证明,振动切削加工表面耐磨性与耐腐蚀性接近磨削水平,足以保证精密机械零件加工精度。
制造工艺