


三坐标测量机(CMM):现代制造精度保障的核心利器
最后更新:2021年12月24日 | 作者:WayKen
现代工业以微米级精度为标尺,且持续严苛。机床标称精度提升使得实测偏差捕捉愈发困难,新型计量设备与控制手段应运而生。三坐标测量机(CMM)以柔性、快速、高精著称,成为零件精度评估的利器。
三坐标测量机(CMM)工作原理
CMM利用高灵敏电子触针采集零件几何离散点云,通过拟合计算评估零件与设计规范的符合度。常集成于质检/质控流程,用于验证装配件是否符合原始设计,预防质量隐患。
工作流程两步走:
1. 手动/自动引导触针沿三轴运动触测工件几何;
2. 触针触碰瞬间产生电信号,经计算机映射生成点云,重构零件几何轮廓。
后续分析阶段:基于X/Y/Z坐标构建特征,对比CAD模型或技术要求。光学CMM同理。
CMM核心组件
组件清单:
- 触针: 核心部件,物理接触测量,不依赖光学。红宝石球头尺寸稳定、抗温漂。触针偏转产生微弱电信号,经高灵敏电子放大采集。
- 花岗岩工作台: 刚性极强、热稳定性佳、耐磨损,是高精度测量基准。
- 夹具: 固定工件防位移导致测量误差。磁力、压板、夹具板等辅助固定。
- 干燥器与空压机: 桥式/龙门式CMM常用气动部件。
- 软件: 驱动硬件、处理点云、特征拟合、公差判定、报告生成。
触针功能深度解析
触针为物理接触式,红宝石球头抗温漂。触针与测针协同,高灵敏电子捕捉微弱电阻变化。球头触碰工件偏转产生电脉冲,经计算机记录成点云。点云用途双重:
① 对比CAD数据做质检;
② 单件扫描生成“点云”反向建模,支撑CNC加工编程。
深孔/盲孔测量光学易受干涉,触针CMM优势显著。
花岗岩工作台
刚性强、温度稳定、低磨损,长期保持基准精度。
夹具
固定工件,防位移误差。磁力、压板、夹具板等多样选择。
干燥器与空压机
气动型CMM必备配套。
软件
驱动探针、处理信号、特征识别、公差分析。
CMM主流机型分类
桥式CMM
测头沿三轴正交运动,各轴配微米级光栅尺实时定位,生成点云表征表面轮廓。
龙门式CMM
结构类似桥式但体量巨大,测重型/大型件无需吊装上台,精度相当。需地基安装。
悬臂式CMM
测头仅单侧固定,三面开放,便于人工操作与观测。
CMM在现代制造的多元应用
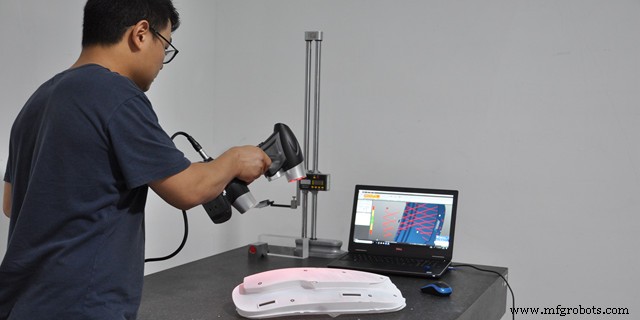
CMM兼具自动/手动、大小件通用、多探头适配(机械/光学/激光/白光)、高自动化程度,适配从手工质检到全自动产线的全谱系需求。应用场景:
① 加工后质检;
② 实件扫描反向设计;
③ 自动化产线在线检测节点。
CMM使用前的关键准备
CMM精度可达亚微米,环境必须严控:高精度件(IT6及以上)要求恒温、恒湿、超洁净,微尘皆影响结果。
校准用高精度标准球(尺寸形位误差已知),中心位置固定。触针多点触测标准球,修正系统误差,复测确认。
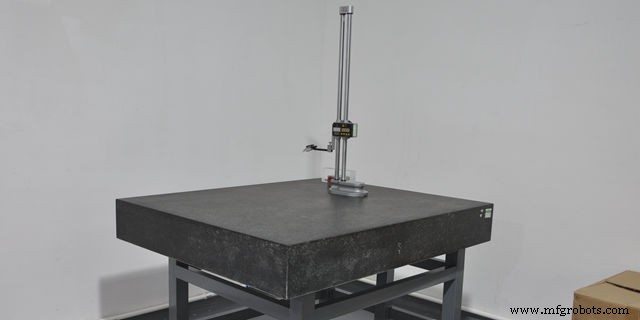
线性/圆柱面快检
简单尺寸常用千分尺/量规机旁即测。引入CMM价值在于全流程自动化:工业4.0要求质检无人化。编程CMM批量同动作,配自动夹具与上下料机器人,实现全自动质检单元。
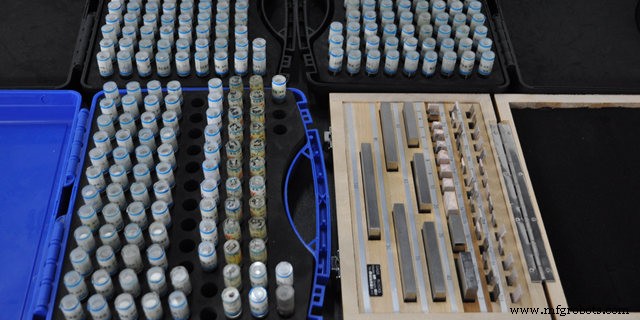
复杂自由曲面检测
涡轮叶片、机翼、叶轮等异形面是CMM主战场。大批量同款件可自动化;多为手动操作:遥控引导触针沿三轴触测关键点,点云拟合样条曲面,对比3D模型公差带。
形位公差与相互位置检测
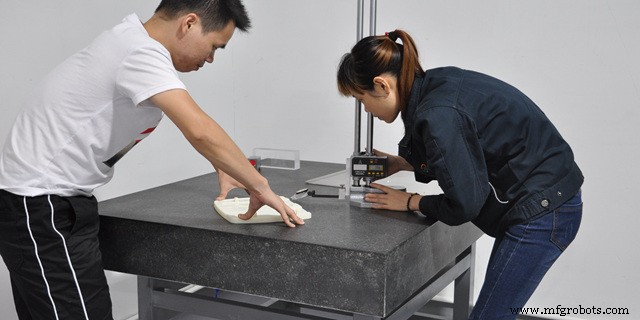
高端零件核心指标常为形位公差(圆柱度、同轴度、位置度等),关键影响旋转件振动与平稳性。检测时以基准面装夹,测待测面;两面互位则夹持基准面测目标面。
表面粗糙度测量
轮廓仪是主流,但CMM更换针式触针亦可测粗糙度:针尖扫描微观起伏,重构粗糙度剖面。
WayKen如何助力您的精密制造
WayKen质量体系通过ISO 9001:2015认证。如需更高精度零件,欢迎提前沟通测量需求。上传CAD图纸即可在线询价。
数控机床