


航空航天制造加工效能最大化:实证策略深度解析
发布于 2020年5月11日 | 作者:WayKen Rapid Manufacturing
人类工程巅峰属于巨型飞行器。火箭、飞机、战机设计制造难度极高,全球仅8家商用飞机制造商具备规模量产能力。单架飞机超50万零件,大部分需极高精度与耐久。保障质量与成本平衡是航空航天精密加工的核心命题。
航空航天零件加工痛点
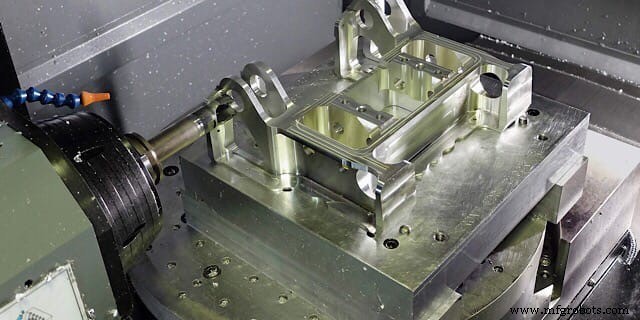
材料谱系极广:发动机核心部件用耐高温硬化合金,导热差导致切削热集中刀尖;镍基合金常经时效/热处理,硬度极高;公差要求远超通用工业,几何复杂度极高。间接挑战:与医疗并列为全球监管最严行业,质量体系合规极难。
薄壁航空件高效加工策略
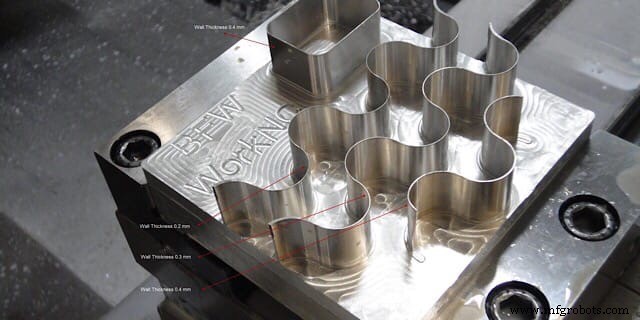
轻量化是航空核心:薄壁、格子、腹板结构普遍。传统从实心锻/铸块切削,材料利用率仅5%。更大难题是高切削力导致变形:进给/切深过大极易引发振动崩裂或热变形,被迫采用极低进给蠕动切削,周期长到不可接受。
破局路径:
① 抑制振动:减小进给、增加铣刀刃数或车削多刀架。
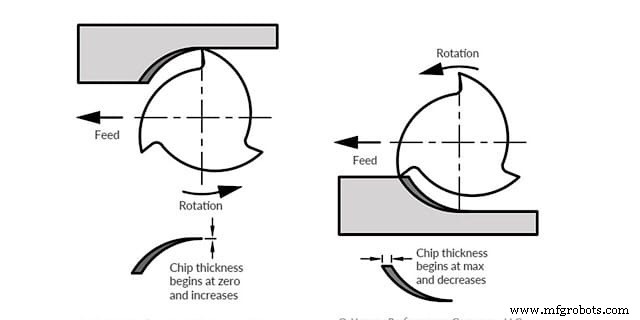
② 采用顺铣策略:进给与常规逆铣相反,切削力更小、光洁度更好、刀具在壁厚最大处切入、振动最小。
③ 高压冷却液渐进式供给:对抗过热。
摆线铣削路径对抗航空合金过热
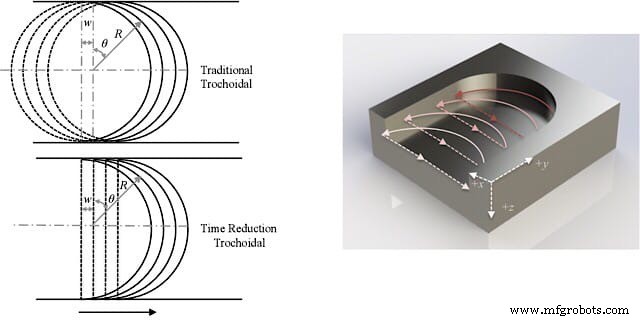
导热差导致过热是航空件典型痛点。摆线铣削利用CNC复杂轨迹能力:小径铣刀(小于槽宽)走类摆线轨迹——切削一段、退让冷却一段、再切削。将刀件接触时间切片,留出充分冷却窗口。摆线车削同理。虽空行程增加,但通过大幅提高切削速度/进给补偿。WayKen亦提供EDM放电加工规避难切削材料。
高效加工的刀具选择逻辑
软性合金方案成熟,但航空材料多涉密,选刀需现场决策。核心逻辑:针对材料负特性对症下药——低振动、高硬度、耐高温、寿命稳定、支持高效进给。
典范刀具:
• 金刚石刀具:人造金刚石硬度/耐用度/耐温超硬质合金,可移植改造适配航空需求。
• 陶瓷刀具:耐温极限最高,性能优异。
抑制振动选刀:多刃大螺旋角铣刀,缩短切削刃接触间距,降低振动、释放切削参数空间。
加工质量预测与保障体系
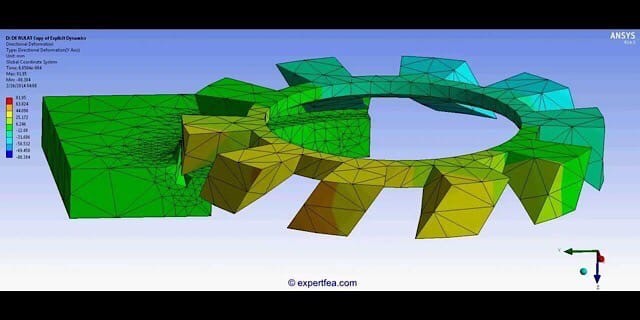
开机前如何预判最终公差、光洁度、加工时长?有限元分析(FEA)已达模拟切削力/散热/残余应力/变形的工程精度。上传模型即可仿真预测,大幅压缩试切返工周期。
WayKen如何赋能航空航天制造
重金投入先进多轴CNC设备,支撑试制、定制小批、低量产快速交付。上传CAD文件即享免费报价。
数控机床
- 3D打印如何革新航空航天:从原型到机载部件
- 先进CNC加工服务助力生产效率跃升
- 二手机床助力大幅降低CNC加工成本:专家实操贴士
- 最大化CNC加工效率:卓越生产的实证策略
- 选择可靠CNC加工厂的实战指南:从质控到交付的全维度考察
- 精密CNC加工定制零件:快速、精准、量身定制的解决方案
- 大型零件CNC加工:突破尺寸限制的策略与实战
- CNC加工极致公差实现:十年实战验证的十大关键要素
- 钛合金 CNC 加工实战宝典:航空航天/汽车/医疗领域的材料与工艺指南
- 精密航空航天CNC加工:打造轻量化钛合金与铝合金零件
- 马扎克Variaxis 630-5X 2T:航空航天零部件精密制造利器
- 航空航天精密CNC加工:95人年经验、双认证、先进装备、严苛质保的零缺交付承诺