


CNC加工极致公差实现:十年实战验证的十大关键要素
深耕快速制造十余年,3ERP在CNC加工原型与量产零件上积累深厚经验。
本文揭秘我们如何在CNC加工件上实现极致公差控制。
希望对CNC车间同行及好奇者有参考价值。
1. 选对车间地基:一楼是唯一选项
找车间不只看地段,还要看楼层。经验表明,一楼(底层)是唯一选择。我考察过大量二楼、三楼甚至更高楼层的CNC车间——通常因租金便宜。但高楼层额外振动会引发诸多问题。CNC机床运行时震动可感知,在震动车间里几乎不可能做出精密CNC零件。
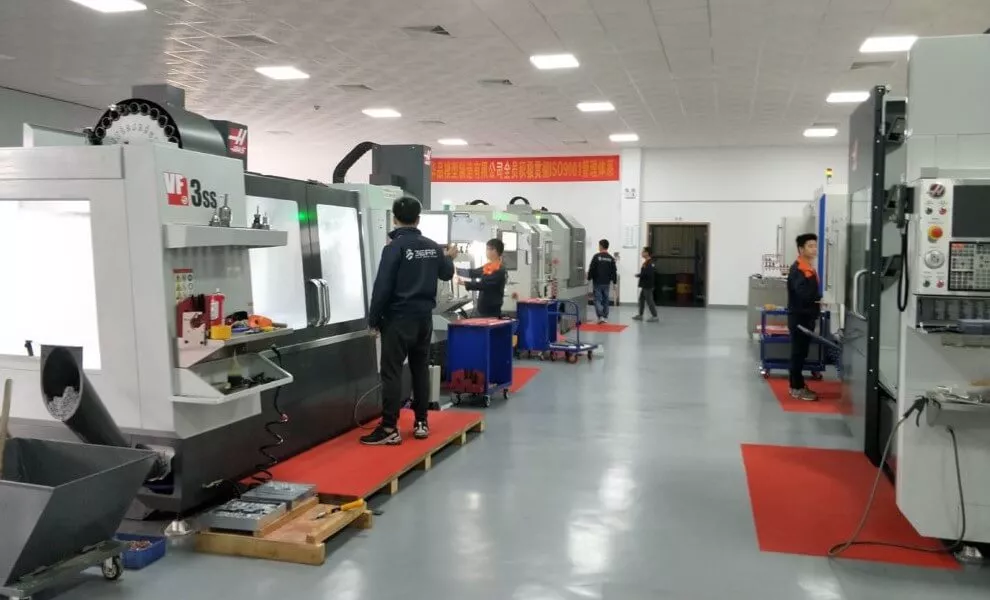
3ERP CNC加工车间
2. 恒温控制车间温度
车间温度是精密加工另一关键变量。昼夜温差超10℃时,无法指望公差一致性。故我们在车间安装空调。中国超90%企业车间无空调调温,即使夏季达40℃。员工在这种环境难专注冷静,必然犯错。
3. 选用高品质CNC机床
机床精度是保障零件质量首要因素。机床精度±0.02mm时,如何保证±0.01mm零件公差?人工经验虽关键,但“巧妇难为无米之炊”,我们持续投入加工中心升级。须注意:最复杂多功能的加工中心未必精度最高。
4. 刀柄动平衡校准
市场刀柄价格跨度30-500美元,动平衡对精密加工至关重要。不平衡源于装配偏心、转子不对称、同心度误差等,导致加工精度下降。严重不平衡刀柄需专业动平衡服务校正,部分刀柄设计可通过加重环便捷调整。实测:劣质刀柄抖动≥0.02mm,优质刀柄<0.005mm。推荐MST或Haimer热缩刀柄。
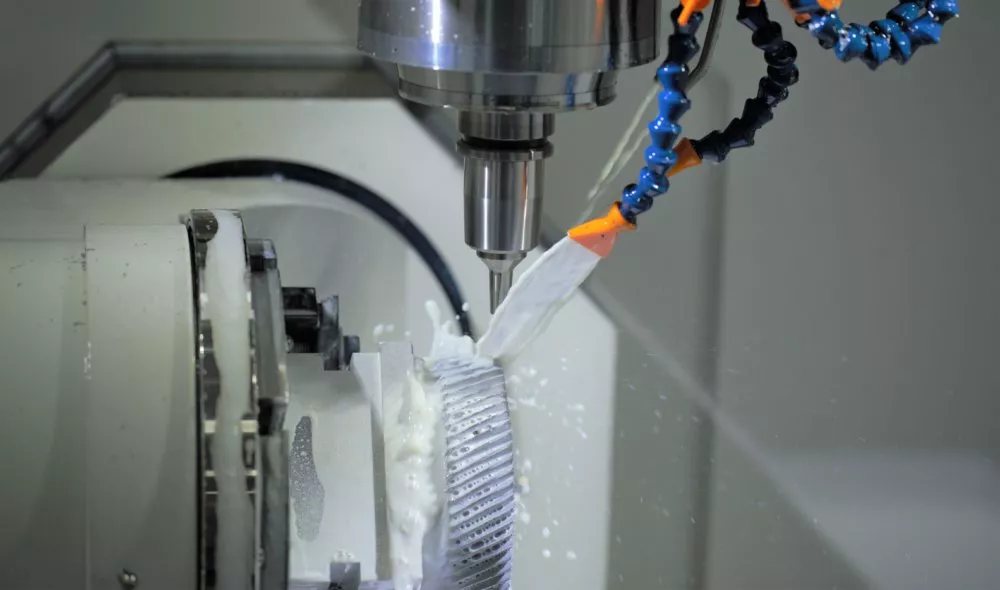
精密热缩刀柄
5. 使用(正确的)锋利刀具
刀具质量与锋利度对公差影响巨大。钝刀不只消耗机床能量,更因钝化刃口圆弧半径大于锐利刀尖,直接阻碍精度。浅切更难,钝刀可能不吃入工件表面反弹离开。加工低熔点材料时,钝刀还因热积聚导致表面变形。我们严守刀具状态维护,并在刀具选型上有深厚积累:粗铣刀无法在精细特征上实现紧公差。了解更多切削刀具
6. 选用优质材料供应商
易加工材料(如铝合金)更易达紧公差,但同牌号金属不同供应商批次差异巨大。多供应商提供材质单证明成分合格,但材质单只说半边故事。如硅镁锰比例完美的6061铝棒,若热处理不当仍会加工出废品。我们长期积累可靠供应商群,寻找过程必经试错。
7. 部署机上检测系统
成品检测是质控重要环节,但更强有力的公差保障是机上检测系统:微型测针在加工中实时检测尺寸精度。我们在多台CNC机床部署高端Renishaw检测系统,可加工中精准测量零件尺寸并自动补偿偏移。
8. 其他关键要素
- 车间运营管理系统:集中化管理避免赶工,保障精细加工节奏。
- 资深工程师:懂如何修改设计实现简捷精准加工。拿到CAD图纸与公差要求即知最优加工路径。首决工件夹持方式(详见工件夹持方式)。次定刀具路径。资深工程师兼顾效率与公差:有人耗数小时,优化路径者一小时搞定。
- 训练有素的操作工:会选刀、编程、手工车铣操作;能辨别刀具质量、按需调参数;懂得加工中后保护成品。
- 编程软件:硬件再强,G代码烂、刀具路径低效也白搭。我们用HyperMill与SurfaceMill编程。
- 强质检部门:质控不直接提升公差,但能拦截超差件防止误发客户。
- 沟通机制:客户与员工间、员工内部良性沟通催化好结果。生产部门须精准理解客户需求——并将实际可行性反馈给客户。
3ERP提供塑料与金属CNC加工件。了解加工服务详情,联系团队获取免费项目评估。
数控机床