


CNC铣削工艺精通:顺铣与逆铣的选择指南
专家会根据零件的尺寸、形状、特征和材料,运用各种CNC铣削技术充分发挥机床性能。其中,采用不同的切削进给方式——顺铣和逆铣,是机加工行业常用的工艺手段。为特定应用选择正确的切削方式,对加工成败至关重要。首先,我们来明确两者的定义:
顺铣
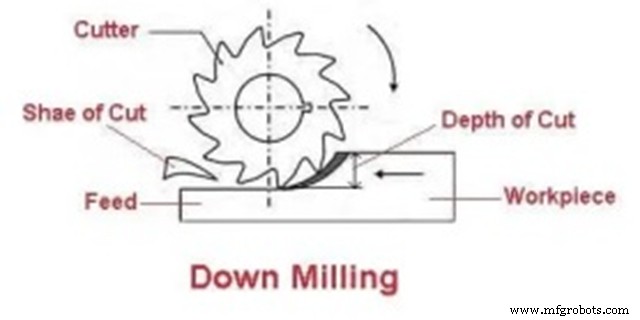
又称爬铣。此方式下,工件进给方向与刀具旋转方向相同,产生向下的切削力。刀齿切入工件时切削厚度最大,随后随旋转逐渐减至零。进给与旋转同向使刀具与工件间阻力减小,从而降低加工过程中的发热量。
逆铣
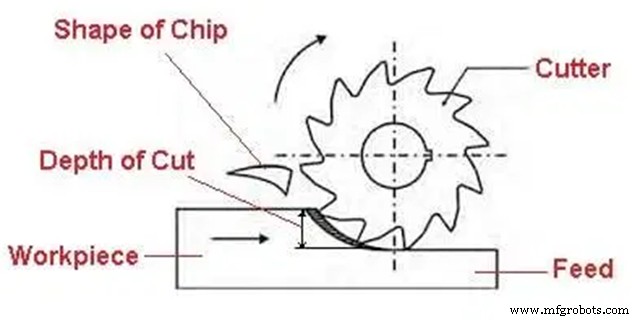
又称上铣,是传统铣削方式。工件进给方向与刀具旋转方向相反,产生向上的切削力。刀齿切入时被迫啮合工件,产生较大摩擦并伴随更高热量。与顺铣相反,逆铣中刀齿切削厚度从零逐渐增至最大。
WayKen提供涵盖铣削、车削、EDM、线切割和表面磨削在内的多种CNC加工服务。
顺铣与逆铣的核心区别
两者根本差异在于进给方式。以下从刀齿啮合、排屑、切削力、刀具磨损和冷却五个维度深度对比:
1. 刀齿啮合方式
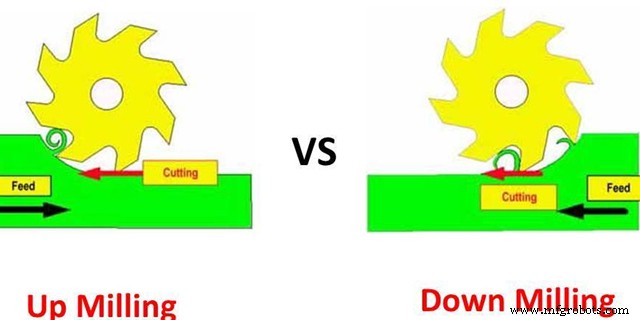
逆铣因切削方向相反,刀齿切入时切屑厚度从零增至最大;顺铣则从最大减至零。为获得优异表面光洁度,切削结束时切屑厚度应最小,因此逆铣适合粗加工,顺铣适合精加工。
2. 排屑差异
逆铣切屑向上抛射,易堆积在切削区甚至被带入刃口,影响表面质量;顺铣切屑向下排出,不干扰切削,更利于切屑管理。
3. 切削力特性
逆铣切削力从零增至最大,方向倾向于将工件从夹具中掀起;顺铣切削力从最大降至零,方向向下,有助于固定工件,降低拔出风险。顺铣因切削方式特点,功耗相对较低。
4. 刀具磨损
逆铣因逆向切削摩擦大,刀刃磨损快;顺铣同向切削磨损较小,刀具寿命更长。
何时选择逆铣与顺铣?
两者在特定场景下各有优势,以下是其适用工况:
逆铣的优势
逆铣是早期无消隙装置机床的传统工艺,对向切削力可抵消机床间隙误差。适合加工硬脆材料(淬火件、铸件、锻件)的粗加工,以及薄壁、伸长面加工——对向力可减小变形。
顺铣的优势
现代CNC机床普及消隙装置,使顺铣广泛应用。顺铣在常规工况下效率最高,主要体现在:
- 切削刃负荷小,刀具磨损少、寿命长
- 切削厚度由厚变薄,表面光洁度高
- 发热量低于逆铣
- 对夹具刚性要求较低
- 排屑性能优异
但需警惕机床间隙、刀具或工件变形对顺铣的影响。
总结
顺铣与逆铣是CNC铣削服务中的两种切削策略,核心区别在于切削与进给方向的相对关系。顺铣进给与刀具旋转同向,逆铣相反。综上可得:
- 追求高光洁度选顺铣,粗加工选逆铣
- 顺铣在发热、负荷、排屑上更优
- 逆铣利于抑制机床间隙与变形
数控机床