


进给速度与切削速度:CNC加工成功的关键差异解析
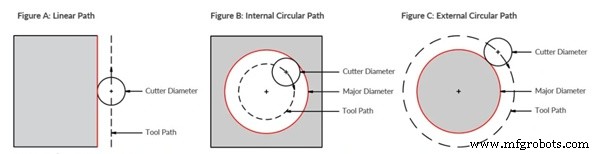
CNC(计算机数字控制)加工是一种减材制造工艺,通过编程代码控制刀具轴的运动。这些编程代码包含了所有必要的切削参数,如刀具运动、主轴转速、进给量、RPM等。 在为CNC加工操作设计产品时,必须考虑这些参数。通过优化CNC加工过程的各个环节,这些参数能确保刀具寿命和功耗由切削速度优化,而加工时间和成品表面粗糙度则由进给速度决定。 因此,工程师和机加工人员必须了解切削速度和进给速度,以及它们之间的区别和计算方法。请继续阅读。 在一个主轴旋转周期内,切削刀具移动的距离称为进给速度。也可称为切削刀具啮合速度,铣削操作中通常以英寸/分钟或毫米/分钟为单位测量。 对于镗削和车削操作,可用英寸/转或毫米/转测量。进给速度的变化取决于工件材料(钢、木材、铝、不锈钢等)、刀具材料(高速钢、陶瓷、硬质合金等)以及表面光洁度和CNC机床特性等其他切削因素。 加工产品的外观质量取决于进给速度,因此在CNC加工过程中优化进给速度至关重要。 CNC加工过程的各个方面都与进给速度直接相关,从安全性、生产率到刀具寿命和产品质量。选择进给速度时应考虑以下因素: 为提高生产率,可通过牺牲表面质量来增加进给速度;或者在保持进给速度稳定的前提下提高切削速度。 较低的进给速度可获得更好的表面光洁度。粗加工可采用较大进给速度。例如,精加工进给速度可设为0.01-0.05mm/转,粗车削为0.1-0.3mm/转。 机床的进给杆有最小和最大限制,超出此范围不允许使用。但传统车床在该范围内仅有少数可选进给速度。 除进给速度外,刀具几何形状也影响产品表面光洁度。如果几何条件允许,可选择较大的几何参数值。 过高的进给速度会产生大切削力和振动。进给速度的选择须视机床吸收和传递高力及振动的能力而定。 切削刀具与工件表面之间的相对速度通常称为表面速度或切削速度。也可定义为:切削刀具材料在切削过程中每分钟移过工件表面的线性距离(米/分钟或英尺/分钟)。 CNC加工的主要参数如功耗、切削温度和刀具寿命等均由切削速度决定。切削速度值随材料不同而变化,如高碳钢、低碳钢、铝和塑料。某些刀具或工艺(如螺纹刀具、滚花刀具)的操作切削速度低于上述标准值。 为从CNC加工过程中获得最佳输出,必须确保最佳切削速度。可通过以下因素预测特定CNC加工过程的最佳切削速度: 材料抵抗磨损、压痕和划痕变形的能力称为硬度。加工硬质工件时需特别小心,因为它们易导致刀具性能下降。加工硬质材料时须采用较低切削速度。例如,钛合金所需切削速度低于钢材。 切削刃强度在可允许切削速度中起关键作用。例如,高切削速度下可使用金刚石、立方氮化硼等高强度材料制成的刀具;低切削速度下则可用高速钢刀具。 较高切削速度会导致较软刀具材料快速磨损,缩短刀具寿命。工程师或机加工人员希望刀具使用多长时间也是决定切削速度的关键因素,主要涉及刀具成本和产量等参数。若这些参数在允许范围内,可采用高切削速度。 转速和进给决定了材料去除率和去除量,显著影响刀具寿命。 切削温度是区分进给速度和切削速度的关键因素,因为高切削温度会阻碍刀具寿命和表面粗糙度等参数。 在较软材料(铝或树脂)上,转速和进给的不良影响不明显,因为有足够的误差空间。但在硬质材料(钛合金或镍基合金)上,影响显著,因误差范围有限。 若转速和进给速度略有差异,切削刀具会迅速损坏。 为获得更好的表面粗糙度,转速和进给是强制性的。若机床以高刀具速率和主轴转速运行,材料表面会出现颤刀痕迹。 虽然进给速度和切削速度都影响机床整体性能,但它们指代两个不同概念。为从CNC机床获得最佳结果,理解两者的区别至关重要。 下表更直观地展示了切削速度和进给速度的差异: 上图揭示了确定切削速度和进给速度所涉及的所有必要参数。主轴转速是确定切削速度和进给的基本要求。最终进给可通过两种方法获得:首先确定每齿进给量,然后利用该值确定刀具进给量。 基于材料和刀具直径的表面英尺/分钟(SFM)用于定义刀具转速(RPM)。有时,微小刀具或特定材料的速度计算会导致不可行的结果。此时,机加工人员须以机床最大舒适转速运行刀具,同时保持直径所需的切屑负荷,从而在机床最高转速下实现最优参数。 进给速度通常假设为线性运动(即移动的线性距离)。但某些情况下,进给速度会以圆弧或圆周插补路径(外径或内径)考虑。随着切深增加,刀具接触角增加,导致非线性路径。内角的刀具接触度高于外角。 加工过程中,切削刀具压缩工件表面并以切屑形式去除薄层材料。工件与刀具间的相对速度用于传递所需压缩力。切削速度产生主要相对速度,帮助实现材料去除。 为从整个工件表面去除材料,必须沿预定方向给刀具或工件(不同铣削操作各异)提供另一同步运动——进给运动。进给速度、切削速度与进给运动的同步作用共同满足加工的基本要求。 转速和进给用于优化CNC加工参数的各个方面,如刀具寿命、功耗、时间和粗糙度。切削速度与进给速度的相互配合对CNC加工零件生产大有裨益。因此,工程师和机加工人员必须完全理解它们,以决定合适的转速和进给。 在WayKen,我们经验丰富的工程师和机加工人员可满足不同加工需求,确保生产出您所需的零件和产品。如果您担心CNC加工零件的切削速度和进给速度,请立即联系我们。您将始终获得预期的最佳加工零件。 切削速度和进给速度是一样的吗? 不一样。切削速度是切削刀具穿过被切削材料的速度。进给速度是被切削材料经过切削刀具的速度。 加工中的SFM是什么意思? SFM即表面速度,代表表面英尺/分钟,是加工中切削速度的常用测量单位。它表示刀具每分钟可穿过工件的英尺数。SFM越高,切削速度越快。 为什么工程师和机加工人员在CNC加工中必须考虑切削速度和进给速度? 因为它们直接影响成品质量。切削速度过慢会导致材料切割不干净,产生毛刺或其他缺陷。什么是进给速度?
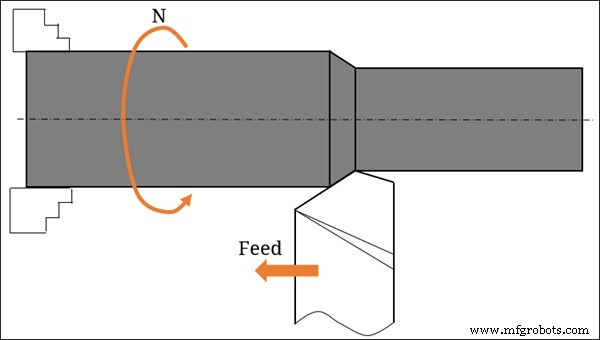
最佳进给速度的选择
生产率
表面光洁度
进给速度限制
切削刀具几何形状
机床能力
什么是切削速度?
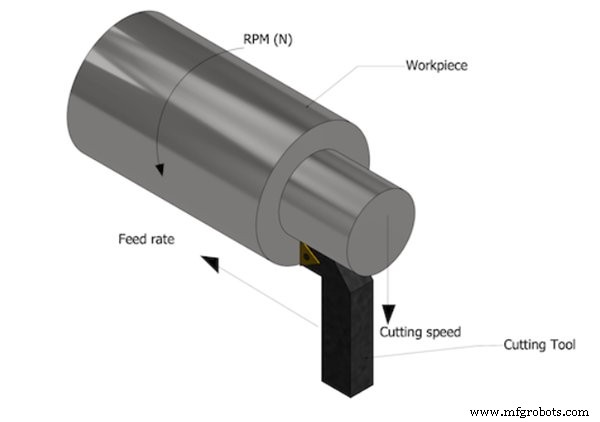
最佳切削速度的选择
工件硬度
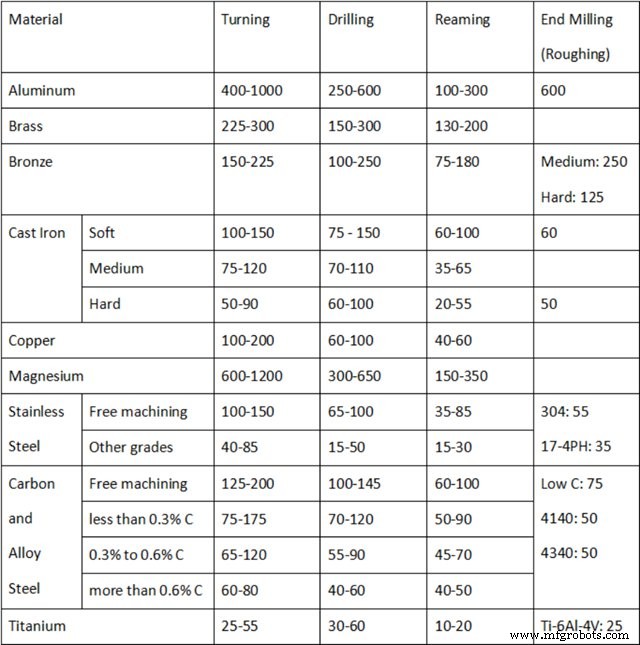
切削刀具强度
刀具寿命
为什么转速和进给在加工中很重要?
进给速度与切削速度的区别
参数 切削速度 进给速度 母线与准线 切削速度产生准线 进给速度产生母线 运动单位与简写 米/分钟(m/min)或英尺/分钟(ft/min),用Vc表示 米/转(mpr)或英寸/转,用s或f表示 切屑方向 不影响偏离正交切屑方向 影响实际切屑流向 切削力与功耗 影响切削力和功耗 不影响切削力和功耗 表面粗糙度与凹痕 不直接相关 直接相关 切削温度、刀具寿命与磨损 影响极大 影响较小 如何确定进给速度和切削速度?
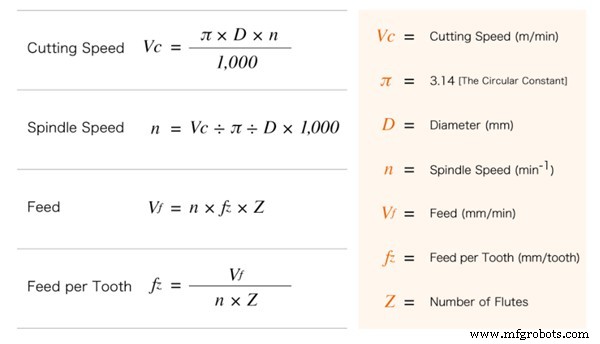
其他重要考虑因素
主轴转速限制
非线性路径
切削速度与进给速度的相互作用
结论
常见问题解答
数控机床