


螺纹孔加工指南:攻丝工艺要点全解析
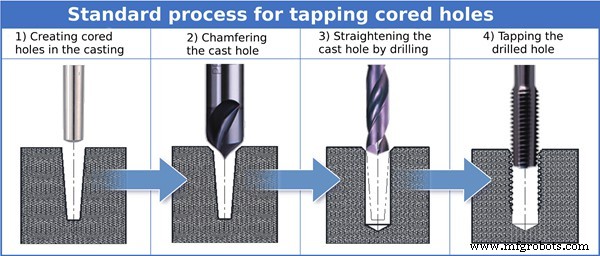
螺纹加工是最重要的机加工工艺之一,用于制造螺纹,以连接材料和组件。 螺纹孔在制造业中非常常见。因其通用性和易用性,从汽车到航空航天无处不在。 但攻丝并非想象中那么简单。了解各种机加工螺纹技术至关重要,以便为项目做出最佳选择。以下信息将帮助您更好地理解攻丝螺纹孔。 螺纹孔是经过攻丝、具有内螺纹的孔。它是用于攻丝和钻孔工艺的圆形孔。可通过攻丝工艺在钻孔壁上制造螺纹,适用于螺栓和螺母无法工作的区域(如金属)。 螺纹孔有时也称为攻丝孔。当需要使用螺丝或螺栓等紧固件连接两个零件时使用此类孔。孔内的螺纹提供阻力,防止紧固件随时间松动,也便于必要时拆卸。 攻丝孔是用于制造内螺纹的孔类型。通过在材料上钻孔,再用丝锥切削孔壁螺纹而成。攻丝孔常见于需固定在一起的金属组件中,如螺母和螺栓的情况。 攻丝孔与定位孔有许多相似之处。两者都用于在工件上制造螺纹以便插入螺丝或螺栓。关键区别在于:攻丝孔已有螺纹,只需工具制造配合螺纹;而定位孔必须先钻孔后才能攻丝。 攻丝孔是机床零件的重要组成部分,可用CNC机床加工。攻丝过程中可在钻孔壁上制造螺纹。机用螺丝无法自行形成螺纹,若要将螺丝拧入金属材料,需先有攻丝孔,并将螺纹元素加入CNC加工工艺。 每个特征都将适当添加到螺纹零件中,大多数螺纹可根据特征选择。让我们看看制造攻丝孔为何重要。 在制孔过程中,拥有直、好、尺寸合适的孔对螺纹加工至关重要。先进机械钻削(超大孔)因素虽大多被消除,但在制孔过程中仍具重要意义,因此必须认真考虑攻丝前如何制孔。 攻丝孔由丝锥钻头和钻头形成。定位钻头制造初始孔,丝锥钻头切削攻丝孔内的螺纹。螺丝插入后,其外螺纹(外螺纹)可旋入内螺纹。内螺纹由丝锥在攻丝孔中切削形成。 一些机加工人员仍沿用旧规则、标准和丝锥钻头图表。例如,他们用17/32模具和丝锥钻头加工5/8-11螺纹,这些螺纹百分比有时会使工作复杂化。因此,攻丝前必须仔细了解螺纹标准和不同攻丝工具的使用。 制造螺纹孔前,可获得各种定位钻尺寸和丝锥钻尺寸选项。找到了解丝锥钻头和不同螺纹尺寸的专家,对项目影响巨大。 螺纹孔按定义分为两类。每类孔都有特定考量,以确保螺纹孔易于加工。 主要区别在于功能顺序、执行方式和钻头。首先用钻头制造圆滑孔,称为钻孔。 攻丝孔的形成使用丝锥钻头和钻头:定位钻头先制孔,再用丝锥切削螺纹。丝锥可处理铝、钢合金、钢、铸铁等大多数材料。 此过程制造圆滑孔;钻孔后,通过在孔内侧施加丝锥进行攻丝以制造螺纹。 除上述工艺外,还可通过模切工艺在圆柱体外部制造螺纹。螺栓上的螺纹即模切的一个例子。 主要丝锥类型有:挤压丝锥、锥度丝锥、底部丝锥。这些类型设计用于执行特定功能,可应对各种孔的攻丝。 锥度丝锥具有锥形尖端和轻微螺纹角度(即倒角)。通常前7-10个螺纹未完全形成。锥形螺纹角度使启动螺纹比底部丝锥容易得多。通常用于在孔中启动新螺纹。 若待攻丝孔很大或材料很硬,不建议使用锥度丝锥。这种情况下最好用螺旋尖丝锥。锥度丝锥也不推荐用于盲孔(不贯穿材料的孔)。 挤压丝锥介于锥度丝锥和底部丝锥之间,因此也称"二用丝锥"。挤压丝锥转动需更大力,因其一次切削更多螺纹。 挤压丝锥是修复需微调螺纹的最佳例子。挤压丝锥适合攻丝深度比锥度丝锥更深的孔。 不建议使用挤压丝锥的情况:如待攻丝孔靠近材料边缘,丝锥易在使用中撞击边缘而断裂。此外,在极小直径孔上使用挤压丝锥困难,可能导致丝锥断裂。 底部丝锥从孔底部开始攻丝。用于没有足够空间从顶部开始攻丝的情况。底部丝锥可将螺纹切削至通孔底部。也可用于修复从顶部攻丝时的错误。主要用于: 底部丝锥是专用工具,可能不提供所有尺寸,开始项目前务必确认。 攻丝孔被视为机械紧固零件的关键环节。若强行以错误方式加入废料,将对CNC加工零件造成严重损坏。因此,加工螺纹孔前的周密考虑和规划至关重要,有助于避免不必要的麻烦。 在攻丝孔中制造内螺纹有两种方法: 虽然两种方法结果相同,但选择时需考虑螺纹孔尺寸、机床车床、材料硬度、盲孔或通孔等因素。 CNC机床中使用的螺纹尺寸至关重要,极大影响整个加工过程。应尽可能在允许条件下使用标准螺纹尺寸。 常见螺纹尺寸包括1/4-20、3/8-16、1/2-13。每种尺寸对应不同直径和螺距,确保螺纹正确配合。公制螺纹尺寸最常见为M6×1.0、M8×1.25、M10×1.5。 使用标准螺纹尺寸时,加工过程无需特殊刀具或材料,还能缩短加工周期、减少材料用量,实现成本效益。 必须确保螺纹孔直径在工件或零件范围内。螺纹孔外径必须大于内径,即内径小于外径。 若螺纹孔靠近零件边缘,螺纹可能从零件侧面断裂,导致切削工具或丝锥断裂,破坏表面光洁度。 在倾斜表面加工螺纹孔可能很困难。可通过加工平面凹槽在现有倾斜表面上添加螺纹孔,从该平面添加螺纹孔。 若无倾斜表面,则须先在加工倾斜表面前向零件添加螺纹孔。必须确保添加倾斜表面后螺纹孔深度满足设计要求。 螺纹孔分两类。设计零件时两类孔都需特定考量,以确保两类螺纹孔均可加工,并防止与其他零件干涉。主要类型如下: 盲螺纹孔不完全贯穿零件,止于特定深度。若用铣刀制造,孔底可能平面结束;若用传统铣床,可能锥面结束。若需将完整螺纹延伸至盲孔底部,需用底部丝锥。 盲孔标注 通孔完全贯穿零件。螺纹孔存在于零件或工件两侧。若切削工具或丝锥伸长不足以攻完整个深孔,则由零件厚度决定。 若切削工具或丝锥伸长无法攻丝孔单侧,须考虑以下选项: 深螺纹孔相比浅孔带来独特加工挑战。螺纹深度增加导致刀具与工件接触时间延长,产生更多热量,需更大切削力。这些因素增加深螺纹孔加工时刀具断裂风险。为克服挑战,选择和使用切削工具须格外小心,加工过程须密切监控以防刀具断裂。 攻丝螺纹孔时,全面了解制造工艺至关重要,以确保生产高质量零件。虽看似复杂,最好咨询螺纹技术专家。 WayKen拥有二十年加工经验。我们的工程师团队精通各类机加工项目,始终以客户为先。如有任何关于攻丝或机加工螺纹的问题,欢迎随时联系我们!什么是螺纹孔?
什么是攻丝孔?
制造攻丝孔的重要性
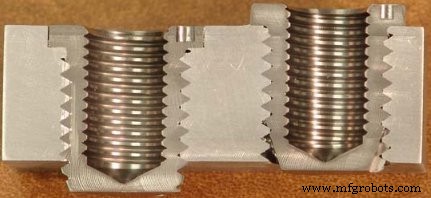
若要将螺栓或螺丝拧入金属,可更可靠地连接两个零件。螺纹可永久固定螺栓、螺母和螺丝与金属。
攻丝孔使微小零件和产品的组装变得容易,大幅降低运输人工成本。
可为螺丝紧固件和攻丝孔提供位置。无需定位孔即可更轻松地将螺丝或螺栓拧入金属。可在钻孔内侧制造螺纹,比将螺栓、螺母或螺丝拧入木材更省时。无论需要通孔还是盲孔,攻丝都能满足项目需求。攻丝前如何制造孔?
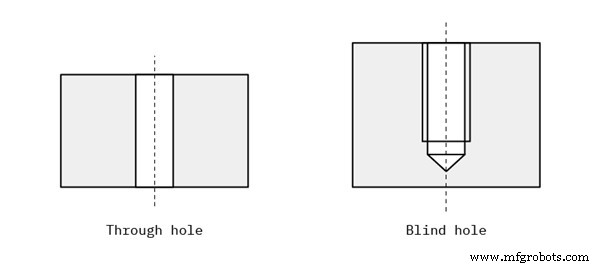
什么是盲孔和通孔?
钻孔与攻丝有何区别?
攻丝用的三种丝锥
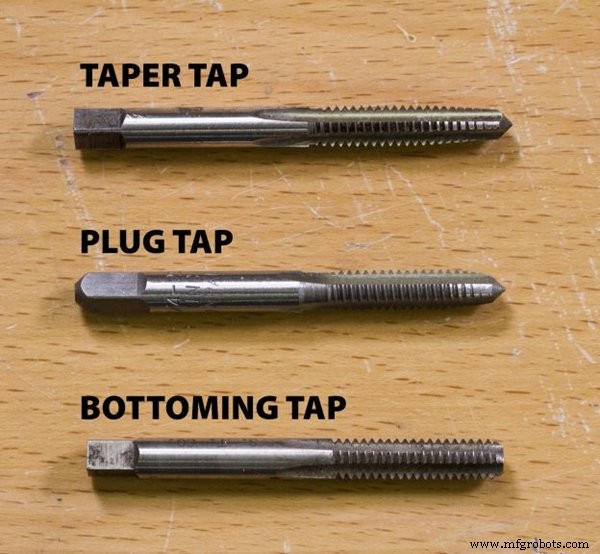
锥度丝锥
挤压丝锥
底部丝锥
攻丝孔的技巧与注意事项
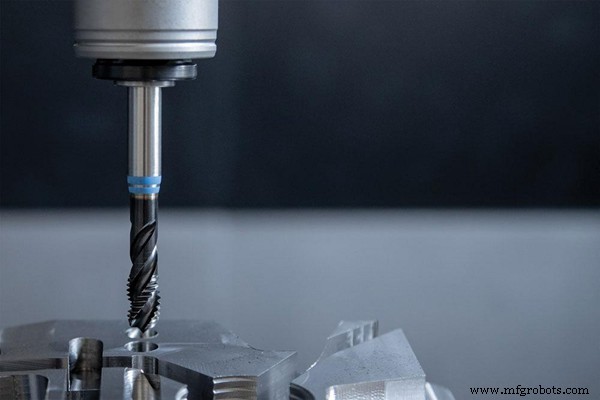
1. 制造攻丝孔的方法:切削与成形
2. 尽可能使用标准螺纹尺寸
3. 合适的螺纹孔直径
4. 考虑倾斜表面
5. 螺纹孔类型
盲螺纹孔
盲孔规格列出孔径,还需控制深度的尺寸。通过标识剩余材料量或直接指定孔深来控制深度。通螺纹孔
6. 孔深
结论
数控机床