


端面加工操作精要:精密加工指南
精密加工博大精深。我们曾探讨铣削、车削、成型铣削,今天聚焦端面加工。
深入了解五轴加工
端面加工是基础操作,分车床端面与铣床端面两大基本形式。 铣削与车削均通过切削成型特定特征。端面加工指用专用刀具从工件端面/肩部切削,获得垂直于工件旋转轴的光滑表面。
车床端面:用端面刀切削垂直于旋转轴的平面。刀具垂直于轴线进给。端面加工可精准将工件加工至成品长度:视去除量选择粗加工或精加工切削。
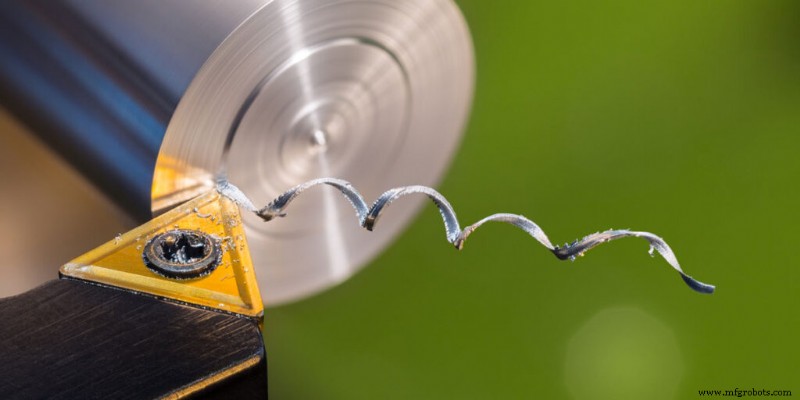
车床端面加工示意
车床端面特点:工件旋转、刀具静止。影响性能的关键因素:
- 工件材料
- 刀具尺寸与材料
- 工件夹持方式
- 旋转速度
谈及端面加工,尤其是车床端面,必须强调“表面修光”。即去除工件表面微观误差,使表面尽可能均匀。条件允许时,这是机加工师的良好习惯。但压铸/锻造材料可能无法修光。
铣床端面:“活”刀具旋转移动绕工件切削。铣刀常含多刃/齿去除余量。
面铣可用多种铣刀:
- 立铣刀
- 面铣刀
- 盘铣刀
- 飞刀
为获最佳表面光洁度,最好让机床自动进给工作台:CNC/新型手动机床具备此功能,老旧机床一般没有。还有一种局部端面加工(点面),针对螺栓/垫圈承载面等局部区域。
端面加工虽是基础工序,却是更复杂工艺的基石。快速创建大面积光滑表面,为后续CNC操作铺路,最终精准造出符合规格的精密零件。一切归功于端面加工。
数控机床