


精通Fanuc G75槽加工循环:CNC编程分步指南
之前介绍过Fanuc G75槽加工循环。G75有多参数,可按需设置。本文提供G75 Fanuc槽加工循环的CNC程序示例。虽为简单示例,但易于修改适配需求。
Fanuc G75槽加工循环详见文章《Fanuc G75 Grooving Cycle》,此处给出程序示例及说明。
Fanuc G75槽加工循环CNC编程示例
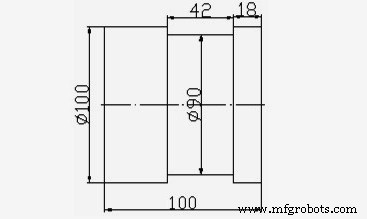
Fanuc G75槽加工循环CNC程序示例
N10 T0202
N20 G92 S500 M42
N30 G97 S400 M03
N40 G00 X110 Z0 M08
N50 G01 Z-22 F0.5
N60 G75 R1
N70 G75 X90 Z-60 P2000 Q3000 R0 F0.1
N80 G00 X120 Z100
N90 M30
注:槽刀宽4mm,故从Z-22起刀。
每次X向切深2mm(P2000),退刀1mm(R1,啄钻式)。
X向槽加工完成后,Z向步进3mm(Q3000)开始下一槽,循环往复。
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- Fanuc G73型面循环:CNC程序示例与指南
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 优化Fanuc G75开槽循环:单行格式参数完全指南
- G75固定循环槽加工:CNC编程示例与指南
- CNC铣床实例:精通G81钻削固定循环