


G75固定循环槽加工:CNC编程示例与指南
G75为X向槽加工固定循环。
完整参数见《G75 Grooving Cycle》。
单行格式见《Fanuc G75 Grooving Cycle One-Line Format》。
另一编程例见《Fanuc G75 Grooving Cycle CNC Program Example》。
Fanuc G75槽加工循环参数详解
N10 G75 R
N20 G75 X Z P Q R
第一块:R = 退刀量
第二块:
X = 槽深度(终点X)
Z = 最后槽位Z坐标
P = X向啄切增量
Q = Z向步进量
R = 切削结束退让量
G75槽加工循环编程示例
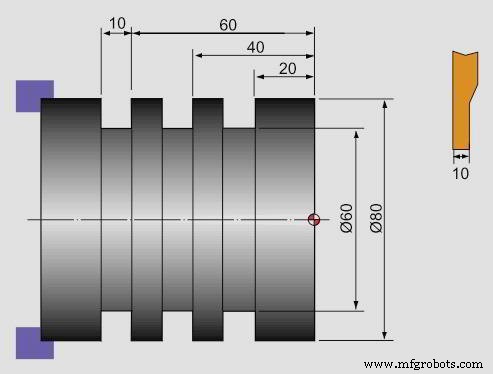
G75固定循环槽加工编程示例
N10 G50 S500 T0100
N20 G97 S400 M03
N30 G00 X90.0 Z1.0 T0101
N40 X82.0 Z-60.0
N50 G75 R1.0
N60 G75 X60.0 Z-20.0 P3000 Q20000 F0.1
N70 G00 X90.0
N80 X200.0 Z200.0 T0100
N90 M30
数控机床