


Fanuc G90 车削循环实例详解:高效外圆/内孔车削编程
Fanuc G90 车削循环完整指南
Fanuc G90 车削循环(又称外圆/内孔切削循环、直线切削循环)用于简单车削,通过指定多个 X 轴位置可实现多次走刀粗精车加工,大幅简化编程。
指令格式
G90 X... Z... F...    (绝对值编程)
G90 U... W... F...    (增量值编程)
参数定义:
- X:目标直径(绝对值,直径编程)
- Z:Z 轴终点坐标(绝对值)
- U:X 轴增量移动量(径向,直径值)
- W:Z 轴增量移动量
- F:进给量 (mm/rev)
首段必须完整指定 X(U)、Z(W)、F;后续段仅需给出 X(U) 值,系统自动保持 Z、F 模态,按相同终点、进给执行多次切削。
实例 1:基础阶梯车削
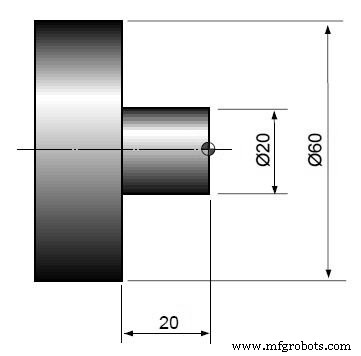
O0002
N10 G50 S2000 G96 S180 M03 T0100   (限速2000rpm, 恒线速180m/min, 主轴正转, 选刀1偏移0)
G00 X65.0 Z3.0                     (快速至起始点 Φ65, Z3)
T0101                              (激活1号刀具偏移)
G90 X55.0 Z-20.0 F0.25             (第1刀:车至Φ55, Z-20, 进给0.25)
X50.0                              (第2刀:Φ50)
X45.0                              (第3刀:Φ45)
X40.0                              (第4刀:Φ40)
X35.0                              (第5刀:Φ35)
X30.0                              (第6刀:Φ30)
X25.0                              (第7刀:Φ25)
X20.5                              (第8刀:Φ20.5)
X20.0                              (第9刀:Φ20 最终尺寸)
G00 X200.0 Z200.0                  (快速退至安全点)
T0100                              (取消偏移)
M30                                (程序结束)
实例 2:增加端面车削 + Φ60 外圆粗车
O0003
N10 G50 S2000 G96 S180 M03 T0100
G00 X65.0 Z0                       (快速至工件端面 Z0)
T0101
G01 X-1.6 F0.2                     (端面车削至中心留1.6mm)
G00 X60.0 Z1.0                     (快速至Φ60外圆起始点)
G01 Z-40.0 F0.25                   (直线车削Φ60外圆至Z-40)
G00 U1.0 Z1.0                      (增量退刀:X+1mm, Z+1mm)
G90 X55.0 Z-20.0 F0.25             (阶梯车削同实例1)
X50.0
X45.0
X40.0
X35.0
X30.0
X25.0
X20.5
X20.0
G00 X200.0 Z200.0
T0100
M30
进阶技巧与注意事项
| 场景 | 编程要点 |
|---|---|
| 内孔阶梯车 | 用增量模式:G90 U-5.0 W-30.0 F0.2 (U负值向内切削) |
| 锥度阶梯车 | 首段加 R 值:G90 X50.0 Z-30.0 R-5.0 F0.2 (R为锥度半径差) |
| 留精车余量 | 粗车循环留0.2-0.5mm,最后单独G01精车或修正最终X值 |
| 刀具寿命管理 | 配合G10 L3定义刀具组,自动换刀避免单刀过度磨损 |
| 防止过切 | 确保每段X值单调递减(外圆)或递增(内孔),避免报警031 |
对比:G90 vs G71 复合循环
| 特性 | G90 简单循环 | G71 复合循环 |
|---|---|---|
| 编程复杂度 | 低,仅需列出X序列 | 高,需编写完整轮廓子程序 |
| 适用轮廓 | 阶梯轴、简单锥度 | 任意复杂轮廓(圆弧、倒角、螺纹) |
| 切削策略 | 固定Z终点多次径向切削 | 沿轮廓多层等高/等距切削 |
| 精车处理 | 需单独编程G70精车 | G70自动精车 |
常见报警速查
- 010:同段重复地址 → 检查是否写成
X50.0 X45.0同段,应分行 - 031:G71/G72/G73轮廓单调性错误 → X/Z值必须单向变化
- 032/033:R值过大 → |R| ≤ |U/2| (G90/G92) 或 |R| ≤ |W| (G94)
- 034:轮廓段数>100 → 精简轮廓或分多循环
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G70/G71粗精车削循环CNC程序实例
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- 哈斯G71粗车循环内孔粗加工程序实例
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析