


数控车床G75槽加工循环精密开槽与切断实例
概述
本文提供一个数控车床程序,演示如何使用G75槽加工循环在X轴方向加工长槽,随后使用同一循环完成工件切断。
工件图纸
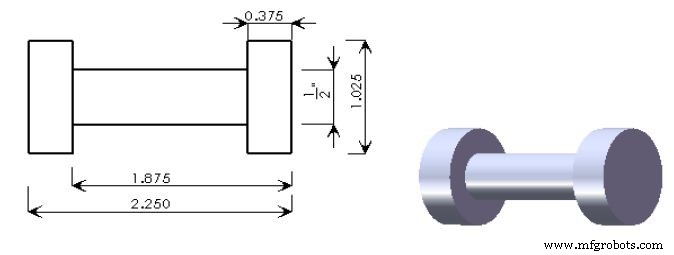
数控程序
G90 G20 G18 G55;
T0400 M06;
S2000 M03;
G00 Z0.0;
X1.200;
G01 X1.150 F3;
G71 U0.020 R0.010;
G71 P2 Q3;
N2 G01 X1.025;
Z-2.420;
N3 X1.150;
G28 X0.0;
G28 Z0.0;
T0200 M06;
G57;
G00 Z-0.500;
X1.300;
G01 X 1.025 F1.5 S1000;
G75 R0.010;
G75 X 0.500 Z-1.875 P 0.020 Q0.100 R-0.0001 F1.5;
G00 X1.2;
Z-2.375;
G01 X1.025;
G75 R0.010;
G75 X 0.0 P0.020 R-0.0001;
G28 X0.0;
G28 Z0.0;
M30;
程序解析
- G20:英制单位(英寸)
- 第一阶段(G71):使用4号刀具进行轮廓粗加工
- 第二阶段(G75):换用2号刀具,使用G75循环开槽和切断
- G75 X0.500 Z-1.875 P0.020 Q0.100 R-0.0001:X轴终点0.500,Z轴终点-1.875,切深0.020,退刀量0.100,斜角-0.0001
- 第二次G75:X0.0完成切断
该程序展示了G75循环在开槽和切断中的连续应用,演示了刀具更换和坐标系切换(G55→G57)的实际操作。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc车床G74啄钻循环:高效钻削实战
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- 优化Fanuc G75开槽循环:单行格式参数完全指南
- CNC编程实战:G74深孔钻循环实现端面开槽
- G75固定循环槽加工:CNC编程示例与指南
- Fanuc CNC G81钻削循环程序:分步实例教学
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 精通 G84 攻丝循环:实用 CNC 编程指南
- 精通 G82 钻削循环(带停留):CNC 铣削实例程序
- Fanuc 21TB 数控车床 G20 车削循环深度掌握
- Millport SmartLathez 1740 CNC车床:精密与动力的结合