


CNC回程间隙:成因、测量与补偿全解析
探讨CNC机床轴向的回程间隙。
内容包括:
- 什么是CNC回程间隙
- 成因分析
- 何时需重视
- 测量方法
- 硬件与软件补偿方案
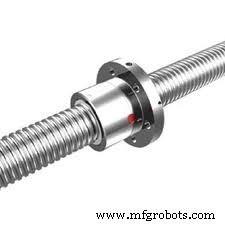
CNC回程间隙
什么是CNC回程间隙?
CNC轴向存在的任何间隙/游隙。
即:轴向反向时的非运动量。
成因
- 机械部件为减摩擦预留的间隙
- 长期运行导致部件松动
- 长期摩擦磨损致形状尺寸改变
回程间隙本就存在
轴向靠丝杠与丝杠螺母驱动,二者间必留极小间隙以减磨损。
何时需重视
理想值≤0.0001″,通常0.0003″~0.0004″可接受。超出此范围需联系机械维护。
测量方法
用杠杆百分表配可调磁性座。
步骤:
1. 表针归零。
2. 轴单向移动0.5mm,表应显示0.5mm。
3. 反向移动0.5mm。
若表针回零则正常;滞后量即为回程间隙。
解决与补偿
两条路径:硬件修复与软件补偿。
优先硬件:拧紧松动丝杠/螺母,或更换磨损件。
数控系统亦提供参数补偿功能。
参数补偿能坚持多久?
建议硬件修复为主。因磨损持续加剧,参数需反复增大,治标不治本。某Fanuc车床X/Z轴设0.012mm补偿,仅为临时过渡。
数控机床