


CNC 程序块结构全解析:从新手到精通的进阶指南
本文不只适合入门者,资深操作员亦可作为技能复习参考。
无论车/铣/磨,任何 CNC 程序皆由一个个程序块组成,共同构成完整刀具轨迹,指导机床如何加工零件。每个程序块都增添/修改关键加工信息。
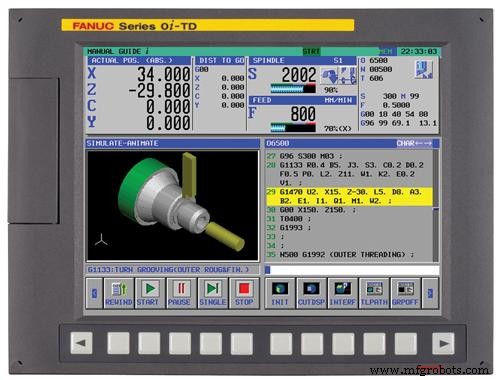
Fanuc CNC Control
CNC 程序块结构
典型程序块:
N50 G01 X100 Y-50.02 F100 M08
包含 6 个“字”,空格分隔。每字由地址字母 (N,G,X,Y,F,M) + 数值组成。
核心编程指令
这些字即指令/命令。标准指令跨控制器通用,部分指令因机床/控制器而异。操作员至少须熟练掌握常用指令。
序号 N
N50 为序号,便于程序块排序、搜索、编辑。非强制,但学习固定循环 (如 G71/G72) 时必须给至少一两个块编号。
G 代码编程
以 G 开头的字为 G 代码,编程核心。G01 线性插补:受控进给移动至指定位置。
定位坐标
X100 表示 X 轴移动 100 单位 (mm/inch 由 G20/G21 决定)。
Y-50.02 表示 Y 轴移动 -50.02 单位。
车床通常 X/Z 双轴;铣床通常 X/Y/Z 三轴。
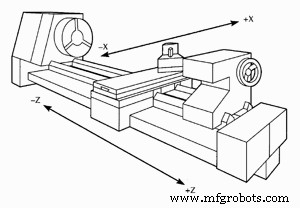
CNC Lathe Machine Axis X, Z
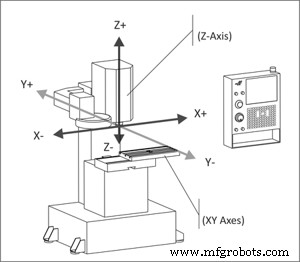
CNC Mill Axis X Y Z
进给 F
F100 指定进给量。进给模式为每分钟进给 (G94) 或每转进给 (G95)。
M 代码
M08 为杂项功能码,多控制机床动作。M08 开冷却液,M03/M04 启动主轴正/反转,M05 停止主轴。
数控机床