
G01 倒角与圆角编程详解:C/R 参数用法完全指南
G01 线性移动可通过 C(倒角) 或 R(圆角) 参数与下一程序段平滑过渡。完整编程实例见 G01 倒角与圆角 CNC 程序实例。
G01 倒角编程
倒角用字母 C 后跟数值表示(45° 倒角)。
N12 …..
N13 G1 X… Z… C…
N14 …..
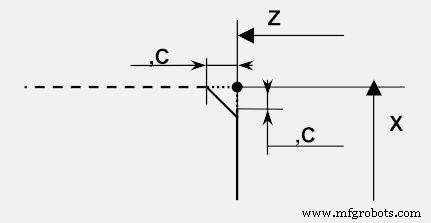
G01 圆角编程
圆角用字母 R 后跟数值表示。
N12 …..
N13 G1 X… Z… R…
N14 …..
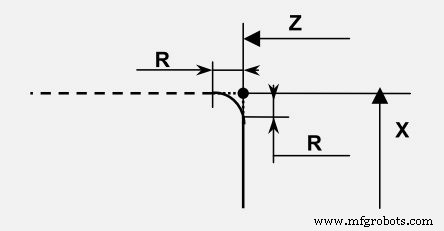
数控机床

 亿迅智能制造网
G01 线性移动可通过 C(倒角) 或 R(圆角) 参数与下一程序段平滑过渡。完整编程实例见 G01 倒角与圆角 CNC 程序实例。
倒角用字母 C 后跟数值表示(45° 倒角)。
N12 ….. N13 G1 X… Z… C… N14 …..
圆角用字母 R 后跟数值表示。
N12 ….. N13 G1 X… Z… R… N14 …..
数控机床
提交者:BEATA 图纸/图像 CNC程序 PROGRAM 65 TAE 32 / 500 TAE 32 01.1006.00 MOCOWANIE 2. POZYCJA BAZY :X - 200Z - 300 %%% N001 G95 S035 M04 N002 G00 X1650 Z-18300 T0101 N003 G01 X-25500 F250 M08 N004 G00 X2115 Z65 N005 G01 X2350 Z-2350 N006 Z-36300 N007 G00 X200 Z3900 N008 X-1650 Z18200 M05 N009 T0000 N010 X-1
投稿:cnc programmer 概述 简单的CNC车床程序示例,演示如何编写带圆弧过渡的简单轮廓车削程序。涉及多个直径切削,包含顺时针(G02)与逆时针(G03)圆弧加工。 工件图纸 CNC程序 % N10 T105 M06 D2500 N20 G96 S150 G95 F.2 M04 N30 G00 X32 Z34 M08 N40 G01 X-1 N50 G00 X29.6 Z36 N60 G01 Z24 N70 G02 X39.6 Z19 R5 N80 G03 X49.6 Z14 R5 N90 G01 X53.6 Z12 N100 G01 Z-1 N110 G0
投稿:CNC Programmer 概述 CNC车床编程示例,本例中X轴不使用直径值编程,而是采用半径值进行编程。 在半径模式/尺寸模式下,车床X轴移动量为距中心距离。因此X1指令将加工出直径2mm的工件。 工件图纸 CNC程序 % Albero N010 G00 X150 Z200 T0101 M06 N020 G92 S2400 N030 G96 G95 F0.3 S300 M04 M08 N040 X50 Z-2 N050 G01 X-0.5 N060 G00 Z0 N070 X41 N080 G01 Z-115 N090 X45 N100 G00 Z0 N110
概述 本实例展示典型的外圆车削轮廓加工,轮廓由直线段 (G1) 与圆弧段 (G2/G3) 组成,涵盖凸圆角 (G2) 与凹圆角 (G3) 的编程方法。 工件图纸 CNC 程序代码 O0004; N10 G10 P0 Z-110; (工件坐标系) N20 T303; (车刀) N30 G50 S2500; (限速) N40 G96 S220 G99 F.2 M4 M8 M200; (恒线速/进给/主轴/冷却) N50 G0 X30 Z2; (起始点) N60 G1 Z-22;