


CNC 外圆车削带圆角:分步程序实例
概述
本实例展示典型的外圆车削轮廓加工,轮廓由直线段 (G1) 与圆弧段 (G2/G3) 组成,涵盖凸圆角 (G2) 与凹圆角 (G3) 的编程方法。
工件图纸
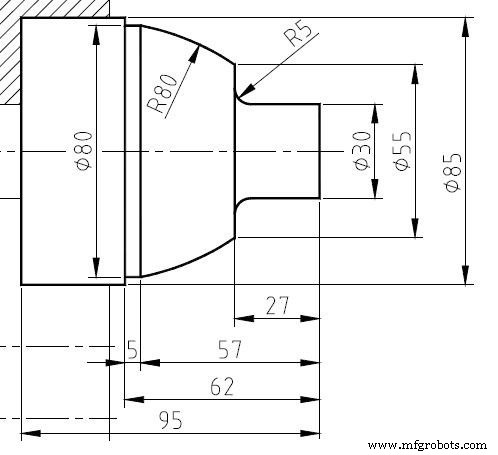
CNC 程序代码
O0004;
N10 G10 P0 Z-110;          (工件坐标系)
N20 T303;                  (车刀)
N30 G50 S2500;             (限速)
N40 G96 S220 G99 F.2 M4 M8 M200; (恒线速/进给/主轴/冷却)
N50 G0 X30 Z2;             (起始点)
N60 G1 Z-22;               (端面/外圆直线)
N70 G2 X40 Z-27 R5;        (凸圆角 R5,CW)
N80 G1 X55;                (直线段)
N90 G3 X80 Z-57 R80;       (大半径凹圆弧 R80,CCW)
N100 G1 Z-62;              (直线)
N110 X86;                  (直线)
N120 G0 X150 Z150 M30;     (退刀、结束)
编程解析
圆弧指令对照
| 指令 | 运动方向 | 典型用途 |
|---|---|---|
| G2 | 顺时针 (CW) | 外圆凸圆角、内孔凹圆角 |
| G3 | 逆时针 (CCW) | 外圆凹圆角、内孔凸圆角 |
R 指令半径编程
使用 R 直接指定圆弧半径,控制器自动计算圆心,适用于圆弧小于或等于 180° 的情况。大于 180° 时需用负半径或 I/K 指定圆心矢量。
轮廓连续性检查
- N70 终点 (X40 Z-27) 与 N80 起点一致。
- N90 终点 (X80 Z-57) 与 N100 起点一致。
- 所有段落衔接无间断,保证刀具连续切削。
工艺建议
- 粗车时可去掉 R 指令,用直线近似,最后精车时加入圆弧。
- 大半径圆弧 (R80) 宜降低进给量,防止刀尖振动。
- 开启恒线速 (G96) 可保证不同直径处切削线速度一致。
适用系统
Fanuc 及兼容系统 (Mitsubishi, Siemens 车削模式等)。
数控机床
- FANUC QSSR G-code:用CNC编程机器人,零门槛上手
- 精密CNC车削服务:从传统工艺到超精密加工的进阶之路
- Haas ST-10Y车削中心:小零件加工的Y轴精密之选
- Fanuc G20:掌握英制CNC编程——实战案例解析
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 综合CNC铣削样本程序:G代码教程与解析
- CNC 编程:G01 实现倒角与圆角 (C/R 参数) 实例教程
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- CNC 程序块结构全解析:从新手到精通的进阶指南
- CNC编程练习:填空-带圆角外车削
- 转型升级:Lakeview Screw Machine拥抱CNC车削