


CNC编程核心:G代码与M代码精要指南
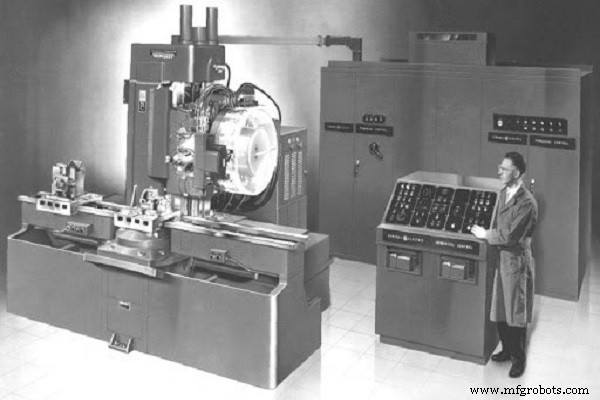
CNC即计算机数控。现代CNC机床涵盖工业机器人、数控测量机等广义范畴。1952年,为满足航空航天精密加工需求,John T. Parsons联合IBM与MIT研制首台CNC铣床,开启智能制造时代,G代码与M代码随之成为核心编程语言。
什么是G代码与M代码?
CNC发展70余年,编程语言不止G/M代码。早期用穿孔带,1956年出现APT语言,含刀具位置/几何及主轴、冷却等非几何功能。RS-274(G代码)源于APT并简化优化,含G功能(几何)与M功能(机床动作)。对照表:
| APT指令 | G/M代码 |
|---|---|
| GO TO {X, Y, Z} | G1, G2, G3 {X, Y, Z} |
| FEDRAT | F |
| SPINDLE CW/CCW | S M3/M4 |
| COOLNT ON/OFF | M8/M9 |
| FINI | M30 |
G代码:几何控制
G代表Geometry。定义坐标系、工作平面、编程单位、绝对/增量模式、快速/切削进给运动等几何相关功能。
M代码:机床动作控制
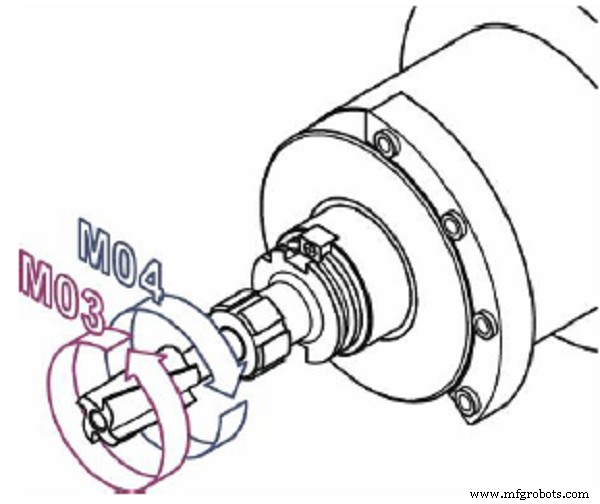
M代表Machine。控制主轴启停、冷却液开关、自动换刀等机床辅助动作。
核心区别
G代码定义“刀具相对工件如何运动”,M代码定义“机床在加工中做什么动作”。辅助功能还包括:X/Y/Z定位坐标、I/J/K圆心矢量、F进给速度、S主轴转速、T刀具号、H刀长补偿号、D刀半径补偿号。
基础G代码速查表
| 代码 | 功能 | 参数 |
|---|---|---|
| G0 | 快速定位(线性) | X, Y, Z |
| G1 | 线性插补 | X, Y, Z, F |
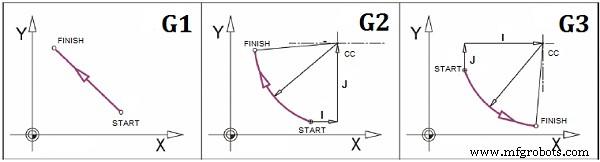
| G2 | 顺时针圆弧插补 | X, Y, Z, I, J, K, F |
| G3 | 逆时针圆弧插补 | X, Y, Z, I, J, K, F |
示例1:
G1 X10 Y50 F100 — 刀具以100mm/s直线移动至X10,Y50
G2 X10 Y50 I10 J40 F100 — 顺时针圆弧至X10,Y50,圆心相对起点+10,+40
G02 X50 Y10 I40 J-10 F75 — 顺时针圆弧至X50,Y10,圆心相对起点+40,-10
| 代码 | 功能 | 参数 |
|---|---|---|
| G17/G18/G19 | 选XY/ZX/YZ工作平面 | / |
| G20/G21 | 英寸/毫米单位 | / |
| G41/G42/G40 | 刀半径补偿左/右/关 | D, X, Y, Z |
| G43/G49 | 刀长补偿开/关 | H, Z |
| G54~G59 | 机床/工件坐标系 | / |
| G90/G91 | 绝对/增量编程 | / |
示例2:
G21 G17 G55 — 设毫米、XY平面、G55坐标系
G43 H1 Z100 — 刀长补偿H1并移动Z100
G41 D1 X15 — 左刀补D1并移动X15完成补偿
G40 G49 — 取消刀补与刀长补偿
基础M代码速查表
| 代码 | 功能 | 参数 |
|---|---|---|
| M00 | 程序暂停 | / |
| M03/M04 | 主轴正转/反转 | S |
| M05 | 主轴停止 | / |
| M06 | 自动换刀 | T |
| M08/M09 | 冷却液开/关 | / |
| M30 | 程序结束 | / |
| M98/M99 | 子程序调用/返回 | 子程序名 |
CNC编程三大方式
- 手动编程:程序员依经验手写G/M代码,适合简单零件
- 机床面板编程(对话式):在机床控制面板通过图形界面交互生成代码,适合简单轮廓
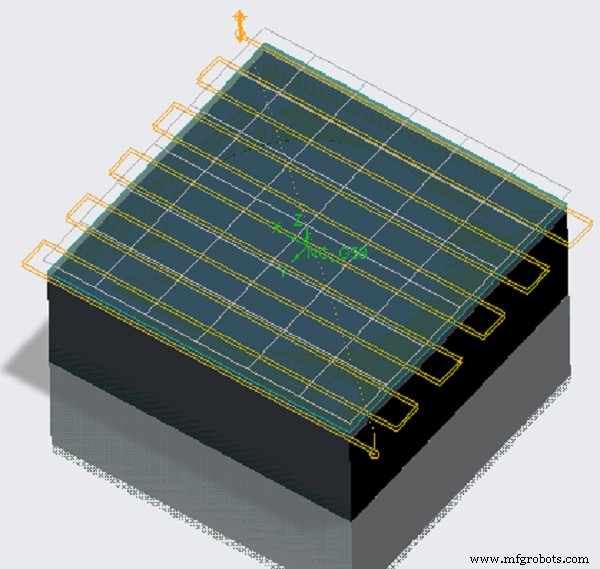
- CAD/CAM编程:复杂曲面、多轴加工必选。流程:建模→CAM策略规划刀路生成CL文件→仿真验证→后处理出G代码→传输机床→装夹校验→加工
结语
虽现有对话式与CAD/CAM编程降低门槛,但G/M代码作为通用底层语言,程序员必须掌握以应对特殊场景。语法差异极小,掌握核心即可驾驭所有CNC机床。
担心找不到专业CNC程序员?WayKen拥有20年行业经验、资深工程师团队与先进制造技术,随时响应您的产品设计需求。立即获取报价!
数控机床