


Haas CNC 编程:使用 G01 C 与 R 实现倒角与圆角
Haas 倒角与圆角编程
Haas CNC 程序示例,演示如何编程倒角和圆角半径。
Haas 倒角编程
编程倒角:
N10 G01 X20 Y30 ,C3
Haas 圆角编程
编程圆角:
N10 G01 X20 Y30 ,R3
Haas 倒角与圆角示例
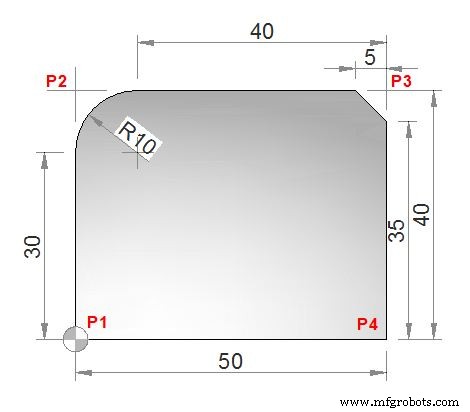
Haas CNC 程序
O1234 (Corner Rounding and Chamfering Example); T1 M6; G00 G90 G54 X0. Y0. S3000 M3; (P1) G43 H01 Z0.1 M08; G01 Z-0.5 F20.; Y40. ,R10.; (P2) X50. ,C5.; (P3) Y0.; (P4) G00 Z0.1 M09; G53 G49 Z0.; G53 Y0.; M30;
Haas G M S T 代码
| 代码 | 说明 |
|---|---|
| G00 | 快速移动 |
| G01 | 线性插补运动 |
| G43 | 刀具长度补偿 + |
| G49 | 取消 G43/G44 |
| G53 | 非模态机床坐标系选择 |
| G54 | 选择工件坐标系 1 |
| G90 | 绝对坐标编程 |
| M3 | 主轴正转 (S) |
| M6 | 换刀 (T) |
| M08 | 冷却液开启 |
| M09 | 冷却液关闭 |
| M30 | 程序结束并复位 |
| S | 主轴转速 |
| T | 刀具 |
Haas 控制器允许在 G01 指令后直接添加 ,C 倒角值或 ,R 圆角值,自动在两直线段之间插入倒角或圆弧。示例程序加工一个矩形轮廓:P1→P2 圆角 R10,P2→P3 倒角 C5,P3→P4 直线,P4→P1 隐含直角。代码简洁,无需单独编写圆弧段。
数控机床