


精通 G84 攻丝循环:实用 CNC 编程指南
G84 攻丝循环是加工中心最常用的功能之一。本文通过实例详解 G84 用法,助您快速掌握。
G84 为模态指令,必须用 G80 取消,否则每次 X/Y 移动都会执行攻丝。
G84 攻丝循环格式
G84 X_ Y_ Z_ R_ F_
X Y – 孔位置坐标
Z – Z 轴切削深度(从 R 平面起)
R – R 平面位置
F – 切削进给速度
完整 G84 详解见《G84 攻丝循环——CNC 铣削编程》;深孔攻丝技巧见《G84 断屑/啄攻深孔攻丝》。
G84 攻丝循环样例程序
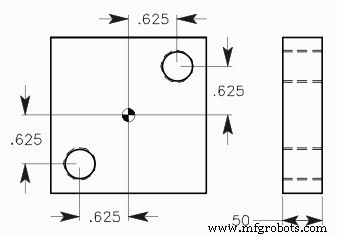
G84 攻丝循环示例
O100 (G84 R.H. Tapping Cycle)
N1 T18 M06
N2 G90 G54 G00 X0.625 Y0.625
N3 S500 M03
N4 G43 H18 Z1. M08
N5 G84 G99 Z-0.65 R0.1 F35.7143
N6 X-0.625 Y-0.625
N7 G80 G00 Z1. M09
N8 G53 G49 Z0. M05
N9 M30
数控机床