


Osai数控GTL编程完整指南:分步实例详解
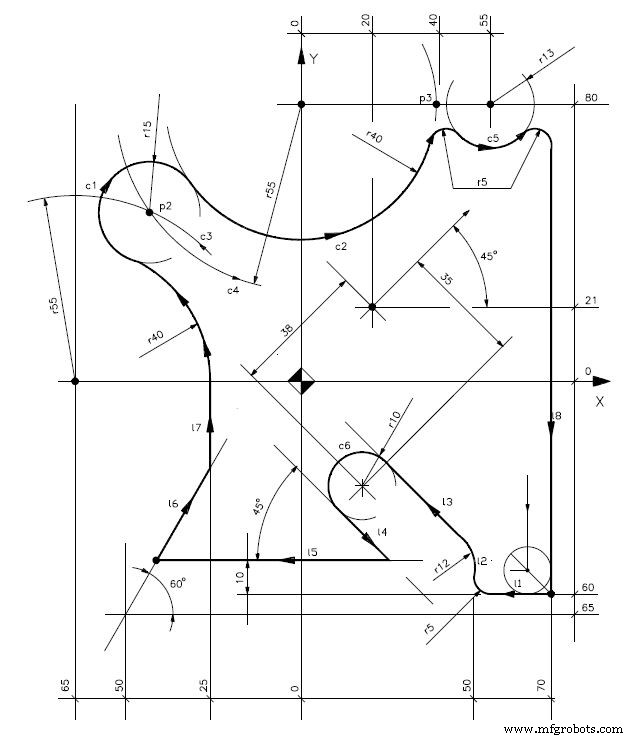
Osai 10系列允许程序员使用标准编程语言(G1-G2-G3)或GTL高级几何编程语言编写数控程序。本文提供一个完整的Osai GTL编程实例。
Osai数控GTL程序实例
N1 (DIS,"EXAMPLE 3")
N2 S...F...T1.1M6 M...
N3 o1=X20 Y21 a45
N4 l1=X0 Y-60,a180
N5 l2=X50 Y0,a90
N6 c6=o1 I-38 J-35 r10
N7 l3=c6,a135
N8 l4=c6,a-45
N9 l5=X0 Y-50,a180
N10 l6=X-50 Y-65,a60
N11 l7=X-25 Y0,a90
N12 c3=I-65 J0 r55
N13 c4=I0 J80 r55
N14 p2=c3,c4
N15 c1=p2,r-15
N16 p3=X40 Y80
N17 c2=c1,p3,r40
N18 c5=I55 J80 r13
N19 l8=X70 Y0,a-90
N20 G21 G42 l8
N21 Z-10
N22 l1
N23 r-5
N24 l2
N25 r12
N26 l3
N27 c6
N28 l4
N29 l5
N30 l6
N31 l7
N32 r40
N33 c1
N34 c2
N35 r-5
N36 c5
N37 r-5
N38 l8
N39 G20 G40 l1
N40 G Z20
N41 X... Y... M30
程序结构分析
几何定义段(N3-N19)
- o1:参考原点,坐标(20,21),旋转45度
- l1-l8:定义8条直线,通过端点坐标或角度
- c1-c6:定义6个圆,通过圆心、半径或切点
- p2, p3:定义交点
加工段(N20-N39)
- G21 G42 l8:公制、刀具半径补偿左,从l8开始
- Z-10:进给到加工深度
- 依次加工:l1→倒角r-5→l2→圆角r12→l3→c6→l4→l5→l6→l7→圆角r40→c1→c2→倒角r-5→c5→倒角r-5→l8
- G20 G40 l1:英制、取消刀补,沿l1退刀
该实例完整展示了从几何定义到加工执行的全过程,是学习Osai GTL编程的优秀教材。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- 精通 G84 攻丝循环:实用 CNC 编程指南
- CNC 程序块结构全解析:从新手到精通的进阶指南
- 西门子 Sinumerik 4 轴铣削程序实例:CNC 编程实战教学
- 梅花桩 CNC 等离子切割编程实例:G91 增量控制
- 数控铣削圆弧实例: G2 配合 I、J 参数编程详解
- CNC 型腔铣削示例:啄铣教程
- 完整海德汉对话式CNC程序范例