


CNC 铣削编程实例:G41 左刀具半径补偿演示
本文提供带图纸的 CNC 铣削编程实例,演示如何在程序中应用 G41 左刀具半径补偿。
CNC 铣削程序(G41 左刀具半径补偿)
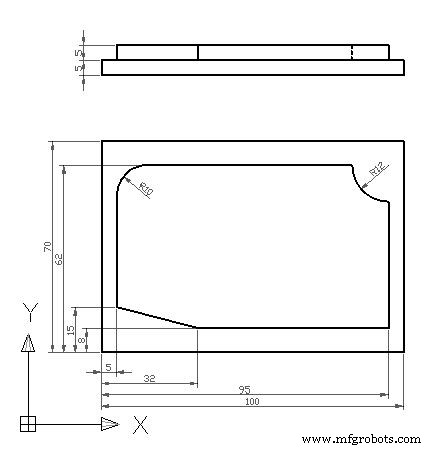
CNC 铣削程序 - G41 左刀具半径补偿
N10 T2 M3 S447 F80 N20 G0 X112 Y-2 N30 Z-5 N40 G41 N50 G1 X95 Y8 M8 N60 X32 N70 X5 Y15 N80 Y52 N90 G2 X15 Y62 I10 J0 N100 G1 X83 N110 G3 X95 Y50 I12 J0 N120 G1 Y-12 N130 G40 N140 G0 Z100 M9 N150 X150 Y150 N160 M30
关键点解析
- N40 G41:启动左刀具半径补偿(无 D 码时默认使用当前刀具偏移)
- N50 G1 X95 Y8 M8:线性插补至第一切削点,开启冷却液
- N90 G2 X15 Y62 I10 J0:顺时针圆弧插补,圆心偏移 I=10, J=0
- N110 G3 X95 Y50 I12 J0:逆时针圆弧插补,圆心偏移 I=12, J=0
- N130 G40:取消刀具半径补偿
- N140 G0 Z100 M9:快速退刀至安全高度,关闭冷却液
该实例展示了刀具半径补偿在复杂轮廓(含直线、圆弧)中的实际应用,是学习 CNC 铣削编程的优秀教材。
数控机床
- FANUC QSSR G-code:用CNC编程机器人,零门槛上手
- CNC铣削启用刀具半径补偿前必评估的三大因素
- Fanuc G20:掌握英制CNC编程——实战案例解析
- CNC 编程:G01 实现倒角与圆角 (C/R 参数) 实例教程
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- CNC 程序块结构全解析:从新手到精通的进阶指南
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- 图文详解:Hermle UWF-851 加工中心配合 Sinumerik 810 系统工件坐标设定步骤
- 精通 Sinumerik 810 铣床 R 圆角与倒角编程 – 图文实例详解
- CNC 铣削指南:G41 与 G40 刀具半径补偿精准应用
- CNC 编程基础: 循序渐进教程与示例代码
- CNC 铣削程序:高级 G81-G85 钻孔循环实现精密加工