


线切割编程完全指南:CNC 电火花加工实战教程
面向线切割机 (WEDM/电火花加工) 操作员的完整 CNC 编程实例。
线切割加工简介
线切割利用带电细丝通过受控火花放电蚀除金属。工件必须导电。可实现高尺寸精度、尖锐内角、复杂轮廓加工。
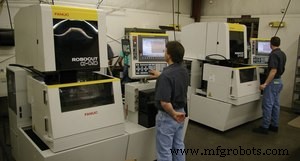
线切割机床
线切割编程实例
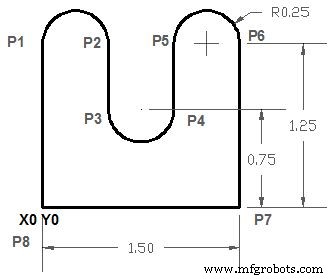
线切割编程示例
G92 X0. Y0. G01 Y1.25 (P1) G02 X.5 I.25 J0. (P2) G01 Y.75 (P3) G03 X1. I.25 J0. (P4) G01 Y1.25 (P5) G02 X1.5 I.25 J0. (P6) G01 Y0. (P7) X0. (P8) M02
关键指令说明
- G92:设定程序零点。需在 G92 中包含从程序零点到割丝起始点的距离和方向
- G01/G02/G03:直线/顺时针/逆时针圆弧插补,同铣削逻辑
- I/J:圆心相对起点的增量坐标
线切割编程特殊注意点
- 割丝直径补偿:通常在 CAM 软件中按割丝直径+放电间隙自动偏移,程序中为工件理论轮廓
- 切割顺序:先内腔后外轮廓,防止工件脱落
- 穿丝孔/引弧线:程序中需包含穿丝定位和引弧引出段
- 多次修割:精加工需多次轮廓切割,程序需支持循环调用
- 锥度切割:上下导轮不同步运动 (U/V 轴),需 4 轴联动指令
线切割编程核心在于理解放电间隙补偿与多次修割工艺,建议配合专用 CAM 软件生成基础代码再人工优化。
数控机床