


布里奇波特数控铣床 G 代码完整参考
面向数控铣床操作员的布里奇波特 G 代码完整列表。
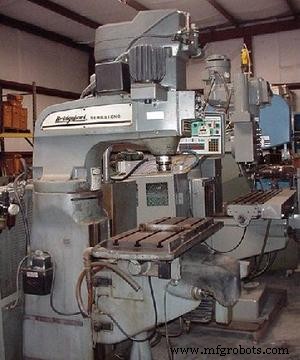
布里奇波特数控铣床
布里奇波特铣床 G 代码
| G 代码 | 功能描述 |
|---|---|
| G00 | 快速移动 (编程进给速度保留在寄存器中) |
| G01 | 直线插补 (沿直线路径进给) |
| G02 | 顺时针圆弧插补 |
| G03 | 逆时针圆弧插补 |
| G04 | 暂停/延时 |
| G08 | 模态减速覆盖 OFF |
| G09 | 模态减速覆盖 ON |
| G12 | 顺时针螺旋插补 |
| G13 | 逆时针螺旋插补 |
| G17 | XY 平面选择 |
| G18 | ZX 平面选择 |
| G19 | YZ 平面选择 |
| G22 | 圆弧插补, 倒角输入 CW |
| G23 | 圆弧插补, 倒角输入 CCW |
| G30 | 镜像 OFF (取消对称) |
| G31 | 镜像 X ON (X 对称) |
| G32 | 镜像 Y ON (Y 对称) |
| G40 | 取消补偿 (刀具直径补偿 OFF) |
| G41 | 刀具补偿左 |
| G42 | 刀具补偿右 |
| G44 | 刀具补偿, 正常进给速度 |
| G45 | 刀具补偿, 修正进给速度 |
| G70 | 英寸输入 (选择英制尺寸系统) |
| G71 | 毫米输入 (选择公制尺寸系统) |
| G72 | 变换 OFF (取消变换) |
| G73 | 变换/旋转、缩放 |
| G74 | 多象限圆输入 OFF |
| G75 | 多象限圆输入 ON |
| G77 | 端面循环 (之字铣削循环) |
| G78 | 型腔铣削循环 |
| G79 | 镗孔铣削循环 (内孔铣削循环) |
| G80 | 固定循环取消 |
| G81 | 钻削循环 — Z 循环, 钻削 (进给入, 快速退) |
| G82 | 端面铣削循环 (带停顿) — Z 循环, 端面 (进给入, 快速退) |
| G83 | 深孔钻削循环 — Z 循环, 深孔 (啄钻, 快速退) |
| G84 | 攻丝循环 (需可逆攻丝头) — Z 循环, 攻丝 (进给入, 进给出) |
| G85 | 镗削循环 (可用于铰削) — Z 循环, 镗削 (进给入, 进给出) |
| G86 | 镗削循环 — Z 循环, 镗削 (进给入, 停顿等待, 快速退) |
| G87 | 断屑循环 (后退 .05 再前进 .05) — Z 循环, 断屑 (啄钻, 快速退) |
| G89 | 镗削循环 — Z 循环, 镗削 (进给入, 停顿, 进给出) |
| G90 | 绝对编程 (绝对输入) |
| G91 | 增量编程 (增量输入) |
| G92 | 预置零件编程零点 |
| G96 | 恢复基础零件编程坐标系 |
| G97 | 设定工件坐标系 |
| G99 | 减速覆盖 |
| G170 | 外框铣削 |
| G171 | 内框铣削 |
| G172 | 型腔框架铣削 |
| G173 | 外部面铣削 |
| G174 | 内部面铣削 |
| G175 | 外圆铣削 |
| G176 | 内圆铣削 |
| G177 | 型腔圆铣削 |
| G179 | 槽铣削 |
| G181-G189 | Z 循环 (同 G81-G89) 多孔 |
| G191-G199 | Z 循环 (同 G81-G89) 孔阵列框架 |
数控机床
- CNC G代码精解:程序员必备指南
- Fanuc G代码完整参考手册——全指令详解
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- Fanuc 控制系统 CNC G 代码综合指南:A/B/C 三组代码对照表
- Hurco 车床 G 代码完整参考:双屏/Max 控制台版
- Hurco 铣床 G 代码完整参考:CNC 操作员必备
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- Sinumerik 840D CYCLE81 钻削定心循环:分步编程实例详解
- Mach3 Mill G 代码完整参考指南
- Tormach PCNC 1100/770 G 代码完整参考表
- Fanuc G73 模式重复循环:完整 CNC 编程实例详解