


Fanuc G68 坐标旋转: 子程序实战应用实例
通过数控程序实例演示如何在子程序中使用 Fanuc G68 坐标旋转功能,充分发挥其优势。
G68 坐标旋转实例
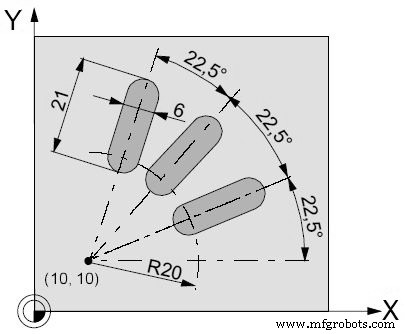
主程序
N5 G54
N10 G43 T10 H10 M6
N15 S2000 M3 F300
M98 P030100 ; 调用子程序
N25 G0 Z50
N30 M30
子程序 (O0100)
O0100
N10 G91 G68 X10 Y10 R22.5
N15 G90 X30 Y10 Z5
N20 G1 Z-2
N25 X45
N30 G0 Z5
N35 M17
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc G90车削循环:高效车削操作CNC程序实例
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
- Fanuc G68 坐标旋转 G 代码实例:CNC 加工角度化编程利器
- Fanuc G68 坐标旋转:精准轴对齐的 CNC 编程详解
- Fanuc 子程序实例:用子程序技术简化钻削/攻丝编程
- Fanuc G 代码综合参考: CNC 编程必备指令手册