


掌握G90模态循环锥度车削:CNC编程实战指南
G90模态车削循环
G90车削循环详见《G90车削循环》。直车实例见《G90车削循环Fanuc程序实例》。
G90用于简单车削,指定X轴位置可多刀走刀。
何为模态
“模态”G代码持续有效直至被取消或冲突G代码替代。G90为模态码,遇G00/G01等运动指令取消。下例中G30取消G90。
G90应用场景
- 直车
- 镗削
- 锥度车削
本程序演示G90锥度车削。
G90锥度车削实例
CNC程序代码
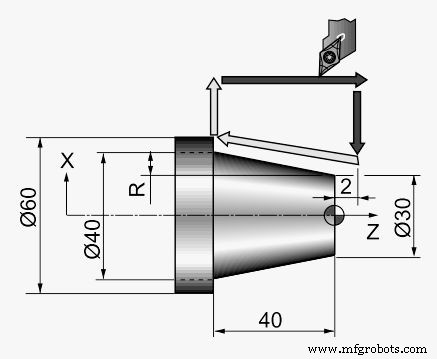
G90模态车削循环锥度车削 CNC代码实例
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X61.0 Z2.0 T0101 M8 G90 X55.0 W–42.0 F0.25 X50.0 X45.0 X40.0 Z-12.0 R-1.75 Z-26.0 R-3.5 Z-40 R-5.25 G30 U0 W0 M30
代码中锥度值需自行计算。
刀具轨迹解析
下图展示刀具运动轨迹
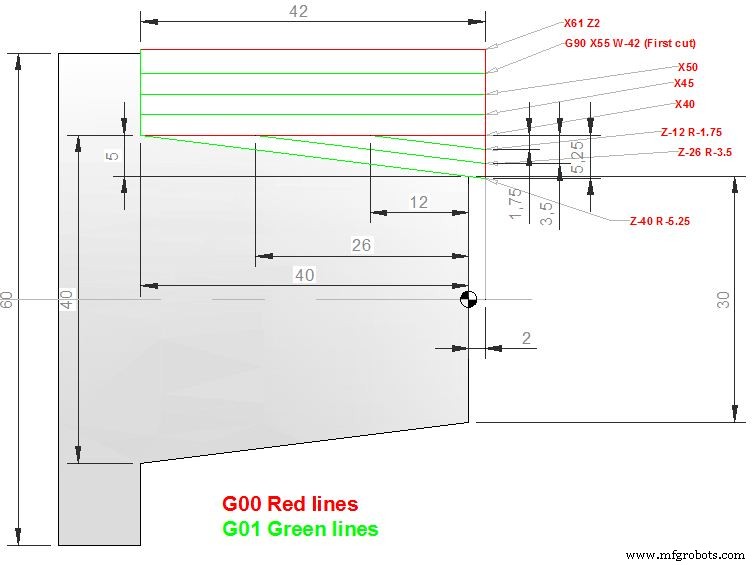
可选G71循环自动计算锥度。
G90仅支持直线/锥度,无法加工圆弧插补。
G71支持直线/锥度/圆弧全品类。
G90替代方案
- CNC Fanuc G71车削循环/毛坯清除固定循环
- G71粗车循环单行格式
- Fanuc G71粗车循环与G70编程实例
- Fanuc G70 G71粗精车削循环程序实例
数控机床