


Selca CNC G功能与代码——S4000与S3000系列编程指南
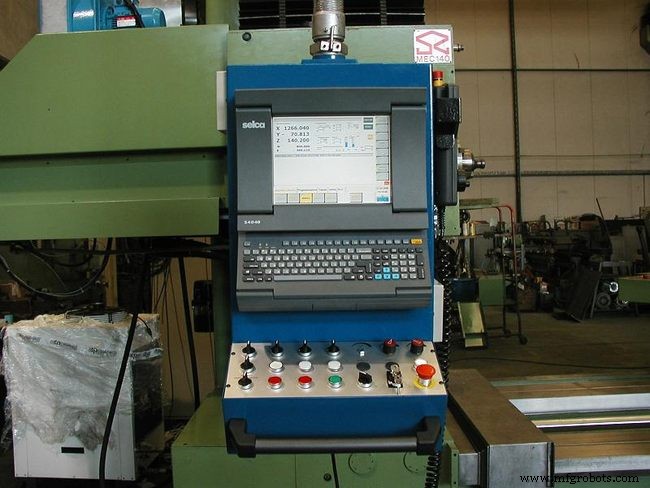
Selca CNC 4000/3000系列控制器G功能/G代码,供使用Selca CNC控制器的机床操作员参考。
这些Selca G功能适用于以下Selca CNC控制器:
- Selca S4000系列 — S4040, S4040, S4045P, S4060D
- Selca S3000系列 — S3040, S3045, S3045P, S3035D
Selca G功能
通用G功能
| G代码 | 功能描述 |
|---|---|
| G00 | 轴快速定位 |
| G01 | 线性插补 |
| G02 | 顺时针圆弧/螺旋插补 |
| G03 | 逆时针圆弧/螺旋插补 |
| G04 | 定时停顿 |
| G09 | 程序段末减速 |
| G10 | 定义直线的第一个点或圆 |
| G11 | 定义直线的第二个点或圆 |
| G13 | 已知角度通过一点或切圆的直线 |
| G14 | 取消主从轴(G15)(仅限主从轴选项) |
| G15 | 主从轴(仅限主从轴选项) |
| G16 | 轴交换 |
| G17 | 平面选择(XY为加工平面,Z为垂直轴) |
| G17 | 选择非XY平面 |
| G18 | 平面选择(ZX为加工平面,Y为垂直轴) |
| G19 | 平面选择(YZ为加工平面,X为垂直轴) |
| G20 | 已知圆心和半径的圆 |
| G21 | 倒角 |
| G21 | 连接圆角 |
| G25 | 取消G26 |
| G26 | 轴反向间隙补偿(默认开启) |
| G27 | 样条曲线首点(连接至少5个点) |
| G28 | 样条曲线尖点 |
| G29 | 样条曲线末点 |
| G30 | 取消G31并恢复程序段末减速 |
| G31 | 自动进给调整的连续运动模式 |
| G32 | 内部子程序结束并返回主程序 |
| G34 | 开始规面加工区域轮廓编程 |
| G35 | 结束规面加工区域轮廓编程 |
| G36 | 禁用实际机床轴路径存储 |
| G37 | 启用实际机床轴路径存储 |
| G38 | 关闭G39打开的文件 |
| G39 | 打开文件存储实际机床轴路径 |
| G40 | 退出轮廓并取消刀具半径补偿 |
| G41 | 启用刀具半径补偿,刀具在轮廓左侧 |
| G42 | 启用刀具半径补偿,刀具在轮廓右侧 |
| G43 | 轴向半径补偿:补偿值加到坐标上 |
| G44 | 轴向半径补偿:补偿值从坐标减去 |
| G48 | 调用并启用刀具长度补偿 |
| G49 | 定义圆柱铣刀半径 |
| G49 | 定义球头铣刀半径(用于G841/G736/G726) |
| G49 | 定义圆环铣刀半径(用于G841/G736/G726) |
| G50 | 取消G51偏移/旋转功能 |
| G51 | 平面坐标系偏移/旋转 |
| G52 | 平面坐标系偏移 |
| G53 | 取消镜像加工 |
| G54 | X镜像加工(改变X坐标符号) |
| G55 | Y镜像加工(改变Y坐标符号) |
| G56 | Z镜像加工(改变Z坐标符号) |
| G57 | XY镜像加工(改变X和Y坐标符号) |
| G58 | ZX镜像加工(改变Z和X坐标符号) |
| G59 | YZ镜像加工(改变Y和Z坐标符号) |
| G60 | 取消G61(缩放因子) |
| G61 | 缩放因子 |
| G61 | 可编程区域缩放 |
| G62 | G2/G3圆心定义的坐标类型 |
| G67 | 取消G68/G69静态TCPM |
| G68 | 回转工作台静态TCPM |
| G69 | 回转主轴头静态TCPM |
| G70 | 公制CNC下英制编程 |
| G71 | 英制CNC下公制编程 |
| G72 | 取消子程序模态调用(G73) |
| G73 | 子程序模态调用 |
| G74 | 回转轴±180°范围内取整 |
| G75 | 笛卡尔坐标编程(取消G76) |
| G76 | 极坐标编程 |
| G77 | 多边形型腔 |
| G78 | 无精加工的多边形型腔末点 |
| G78 | 圆形型腔铣削(粗加工循环) |
| G79 | 带精加工的多边形型腔末点 |
| G79 | 圆形型腔铣削(粗加工与精加工循环) |
| G80 | 取消固定循环 |
| G81 | 钻孔/定心固定循环 |
| G82 | 深孔混合钻削循环 |
| G83 | 带刀具退刀排屑的深孔钻削固定循环 |
| G84 | 攻丝固定循环 |
| G85 | 铰孔固定循环 |
| G86 | 镗孔固定循环 |
| G88 | 分层平面钻削固定循环 |
| G89 | 差动钻削固定循环(仅S4000系列) |
| G90 | 绝对坐标编程 |
| G91 | 增量坐标编程 |
| G92 | F进给倍率覆盖 |
| G93 | 进给速度定义为程序段执行时间的倒数 |
| G94 | F进给速度单位mm/min或in/min |
| G95 | F进给速度单位mm/rev或in/rev |
| G98 | 取消G99 |
| G99 | 漂移补偿(补偿伺服驱动引起的位置偏移) |
| G200 | 取消G201和G202(圆柱/极坐标编程) |
| G201 | 圆柱编程 |
| G202 | 极坐标编程 |
| G666 | 存储未使用碰撞控制加工的轮廓要素 |
| G701 | 定义轮廓型腔刀具进给方式 |
| G710 | 取消G711(轮廓存储) |
| G711 | 轮廓存储 |
| G721 | 计算并存储轮廓上等距点 |
| G726 | 两轮廓间规面:第一轮廓 |
| G727 | 两轮廓间规面:第二轮廓 |
| G728 | 两轮廓间规面:执行 |
| G730 | 取消G731(仅S3000系列) |
| G731 | 点定义轮廓高速铣削(仅S3000系列) |
| G732 | 取消G733 |
| G733 | 带S转速斜坡的点定义轮廓高速铣削 |
| G734 | 螺旋铣削:执行 |
| G735 | 螺旋铣削 |
| G736 | 平面轮廓和一个或多个剖面定义的曲面:平面轮廓和参数 |
| G737 | 平面轮廓和一个或多个剖面定义的曲面:剖面轮廓 |
| G738 | 平面轮廓和一个或多个剖面定义的曲面:执行 |
| G740 | 取消G748和G749 |
| G746 | 延迟G748循环 |
| G748 | 4轴曲面加工(S4045P和出口版)或4/5轴(S3045P、S4060D和S4045P),带回转工作台或倾斜工作台(动态TCPM) |
| G749 | 4轴曲面加工(S4045P和出口版)或4/5轴(S3045P、S4060D和S4045P),带1/2轴回转主轴头(动态TCPM) |
| G750 | 取消G751 |
| G751 | 空间旋转/偏移 |
| G753 | 取消G754 |
| G754 | 轮廓方向反转 |
| G760 | 取消G761 |
| G761 | 轴行程限制 |
| G773 | 取消Roll-Over轴管理(仅S4000系列) |
| G774 | Roll-Over回转轴(仅S4000系列) |
| G777 | 打开轮廓型腔编程并设置参数 |
| G778 | 轮廓型腔铣削循环(无精加工) |
| G779 | 轮廓型腔铣削循环(带精加工) |
| G780 | 网格/圆周阵列加工重复:执行 |
| G781 | 网格阵列钻孔/定心超级循环 |
| G782 | 网格阵列深孔混合钻削超级循环 |
| G783 | 网格阵列带刀具退刀排屑深孔钻削超级循环 |
| G784 | 网格阵列攻丝超级循环 |
| G785 | 网格阵列铰孔超级循环 |
| G786 | 网格阵列镗孔超级循环 |
| G787 | 网格阵列加工重复超级循环 |
| G789 | 网格阵列差动钻削超级循环(仅S4000系列) |
| G791 | 圆周阵列钻孔/定心超级循环 |
| G792 | 圆周阵列深孔混合钻削超级循环 |
| G793 | 圆周阵列带刀具退刀排屑深孔钻削超级循环 |
| G794 | 圆周阵列攻丝超级循环 |
| G795 | 圆周阵列铰孔超级循环 |
| G796 | 圆周阵列镗孔超级循环 |
| G797 | 圆周阵列加工重复 |
| G799 | 圆周阵列差动钻削超级循环(仅S4000系列) |
| G817 | 非正交于加工平面轴的刀具长度补偿 |
| G840 | 取消G841 |
| G841 | 空间刀具半径补偿 |
| G845 | 取消G846 |
| G846 | 加工中手轮手动轴控制 |
| G850 | 取消G851 |
| G851 | 手轮工件原点偏移 |
| G872 | 空间测头测量循环开/关 |
| G873 | 空间测头/复制测量循环 |
| G900 | 取消G901 |
| G901 | 加工中禁用编辑和图形执行 |
| G910 | 取消G911 |
| G911 | 禁用行程限位控制 |
| G997 | 取消G998(仅S3000系列) |
| G998 | 程序段序号检查(仅S3000系列) |
| G1000 | 取消G1001 |
| G1001 | 程序序列图形执行 |
| G4724 | 取消G4725(仅S4000系列) |
| G4725 | 行星铣削(仅S4000系列) |
| G9999 | 程序执行与刀具路径显示同步 |
复制G功能
| G代码 | 功能描述 |
|---|---|
| G877 | 限制、模式和复制平面 |
| G879 | 限制定义结束 |
| G880 | 复制模式11轮廓结束 |
| G881 | 复制循环开始 |
| G882 | 数字化循环结束 |
| G883 | 数字化循环 |
| G884 | 单向走刀复制参数(模式3、4、9、10) |
| G884 | 径向复制参数(模式8、9、10) |
| G888 | 轮廓学习参数 |
| G889 | 复制测头数据 |
| G890 | 倾斜测头偏转归零 |
| G891 | 倾斜测头旋转角度 |
数控机床