
CNC 车床圆弧编程指南:G02 与 G03 组合实例
CNC 程序示例,展示如何在车床上使用 G02 和 G03 编程两个组合圆弧。
第一个圆弧使用 G02 R 编程,第二个圆弧使用 G03 I K 编程。
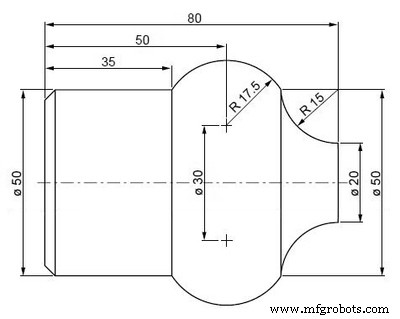
G02 G03 编程示例
N50 G00 X20 Z85
N60 G96 S200
N70 G01 Z80
N80 G02 X50 Z65 R15
N90 G03 X50 Z35 I-10 K-15
N100 G00 X80
N110 G97 S900 M05
N120 M30
数控机床

 亿迅智能制造网
CNC 程序示例,展示如何在车床上使用 G02 和 G03 编程两个组合圆弧。
第一个圆弧使用 G02 R 编程,第二个圆弧使用 G03 I K 编程。
N50 G00 X20 Z85 N60 G96 S200 N70 G01 Z80 N80 G02 X50 Z65 R15 N90 G03 X50 Z35 I-10 K-15 N100 G00 X80 N110 G97 S900 M05 N120 M30
数控机床
提交者:CNC Programmer 图纸/图像 CNC程序 N1 [PROFILE 11 N2 $1M0X-158.I155.Y-84.6J115. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X0Y-70R N9 Z2R N10 Z-10 N11 G49I5 N12 G41K2 N13 G20X0Y0I-52.5 N14 G21I15 N15 G10X0Y0I-30 N16 E1=G20X0Y0I100,G13X0Y0J120K2 N17 G11E1I-15 N18 G20 N19 E2=G20X0Y0I70,G13X0Y0J78K2 N
提交者:cnc programmer 工件图纸/图像 CNC 程序代码 0 BEGIN PGM FK3 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+0 RL 10 L Y+12.7 11 FCT DR- R12.7 CCX+12.7 CCY+12.7 12 FLT 13 FCT DR- R7.94
Osai GTL 编程实例 适用于配备 Osai 10 系列数控系统的机床操作员。 N1 (DIS,EXAMPLE GTL) N2 l1=X70Y40,a150 N3 l2=X8Y8,a-95 N4 p1=l1,l2 N5 l3=X8Y8,X70Y15 N6 l4=X50Y,a90 N7 c1=I70J40 r-25 N8 c2=p1,r-20 N9 F250 S800 T1.1 M6M3 N10 GXY N11 Z-10 N12 G21G42l2 N13 l3 N14 r3 N15 l4 N16 r3 N17 c1 N18 r5 N19 l1 N20 r5 N21 c2s2 N22 l2 N
GSK 980 TDc程序示例,使用G02/G03圆弧插补G代码。演示如何在GSK 980 TDc程序中将两个圆弧无缝连接。 GSK 980 TDc编程实例 Program: O0001 N001 G0 X40 Z5; (快速定位) N002 M03 S200; (主轴启动) N003 G01 X0 Z0 F900; (进刀接触工件) N005 G03 U24 W-24 R15; (切削R15圆弧) N006 G02 X26 Z-31 R5; (切削R5圆弧) N007 G01 Z-40; (车削φ26) N008 X40 Z5; (返回起点) N009 M30; (程序结束