


CNC锥螺纹加工实战:G32编程详解指南
G32用于螺纹切削,但仅单刀切削,需程序员自行控制刀具定位全过程。
G32/G33简介见《CNC Fanuc G33 G32螺纹G代码》。
G32螺纹加工能力
- 纵向螺纹
- 横向螺纹
- 锥螺纹
- 等螺距单/多头螺纹
- 链式螺纹块实现变螺距/变锥角
G32锥螺纹编程:先定位起始点,再用G32指定X/Z终点坐标与螺距F。G32中Z值含义同G76/G92循环,表示终点位置。
锥螺纹多种实现路径:G76锥螺纹、G92锥螺纹、G92锥螺纹编程实例。
G32锥螺纹实例
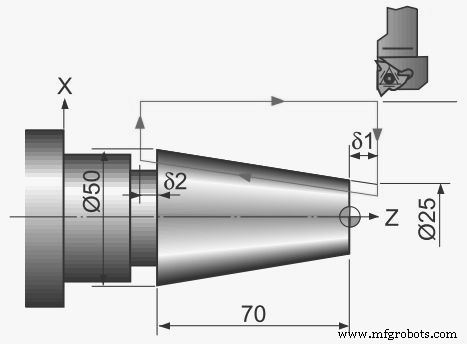
G32锥螺纹 CNC编程实例
N10 G50 S800 T0100 N20 G97 S800 M03 N30 G00 X90.0 Z5.0 N40 X22.026 N50 G32 X49.562 Z-71.5 F3.0 N60 G00 X90.0 N70 Z5.0 N80 X21.052 N90 G32 X48.588 Z-71.5 N100 G00 X90.0 N110 Z5.0 N120 X150.0 Z150.0 N130 M30
示例仅两刀走刀,实际可按需重复多刀。
数控机床