


Haas Mill G107 柱面映射程序示例:分步 CNC 代码指南
提交者:机加工人员
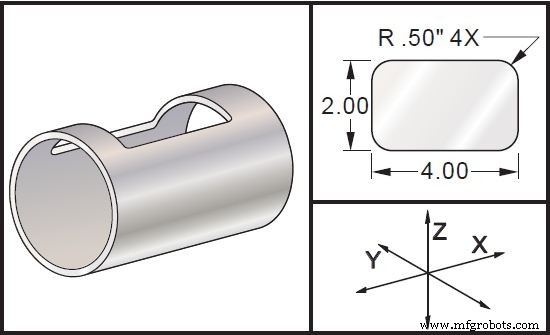
工件图纸/图像
CNC 程序代码
(G170 parameters) (X X-axis command) (Y Y-axis command) (Z Z-axis command) (A A-axis command) (Q Diameter of cylindrical surface) (R Radius of rotary axis) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54 X1.5 Y0 S5000 M03 G107 A0 Y0 R2. (IF NO R OR Q VALUE, MACHINE WILL USE VALUE IN SETTING 34) G43 H01 Z0.25 G01 Z-0.25 F25. G41 D01 X2. Y0.5 G03 X1.5 Y1. R0.5 G01 X-1.5 G03 X-2. Y0.5 R0.5 G01 Y-0.5 G03 X-1.5 Y-1. R0.5 G01 X1.5 G03 X2. Y-0.5 R0.5 G01 Y0. G40 X1.5 G00 Z0.25 M09 M05 G91 G28 Z0. G28 Y0. G90 G107 M30 %
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- 哈斯G71粗车循环内孔粗加工程序实例
- Haas CNC G71 螺栓孔圆弧排布:高效圆弧阵列钻削实例
- Haas M98 子程序调用:实战指南与样例代码
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- G 代码铣削入门:新手实战样例程序详解
- Haas 铣床操作员与程序员手册 - 综合指南
- Haas 铣床 M 代码完整指南:功能、设置与用法
- 精通 Sinumerik 810 铣床 R 圆角与倒角编程 – 图文实例详解
- CNC 铣削指南:G41 与 G40 刀具半径补偿精准应用
- Haas M95 睡眠模式:为节能休息编程