


AMADA AE255NT/AE2510NT数控塔式冲床:G代码M代码综合指南
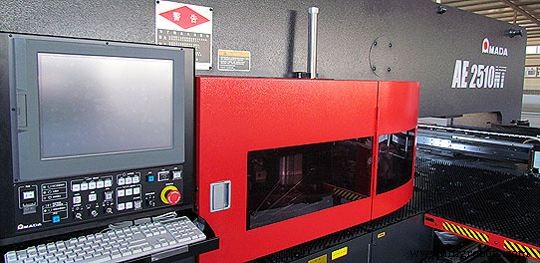
AMADA AE NT系列数控塔式冲床G代码和M代码,供在Amada AE255NT/AE2510NT数控塔式冲床工作的数控机师参考。

AMADA数控塔式冲床G代码
| G代码 | 说明 |
|---|---|
| G00 | 取消线性插补 |
| G01 | 开始线性插补 |
| G04 | 停顿 |
| G06 | 指定工件厚度和材料 |
| G20/G21 | 英制/公制选择功能 |
| G25 | 自动重定位 |
| G27 | 自动重定位 |
| G26 | 螺栓孔圆[BHC] |
| G28 | 角度直线[LAA] |
| G29 | 圆弧[ARC] |
| G36 | 网格X[GRD-X] |
| G37 | 网格Y[GRD-Y] |
| G50 | 原点退回 |
| G66 | 剪切验证[SHP] |
| G67 | 正方形[SQR] |
| G68 | 剪切圆弧[NBL-A] |
| G69 | 剪切直线[NBL-L] |
| G70 | 不冲孔(仅定位) |
| G72 | 图案原点 |
| G73 | 对称(选项) |
| G78 | 冲孔圆弧[PNC-A] |
| G79 | 冲孔直线[PNC-L] |
| G90 | 绝对编程 |
| G91 | 增量编程 |
| G92 | 建立坐标系 |
| G93 | 偏移1[OFS-1] |
| G94 | 偏移2[OFS-2] |
AMADA数控塔式冲床M代码
| M代码 | 功能 |
|---|---|
| M00 | 程序停止 |
| M01 | 可选停止 |
| M02 | 程序结束 |
| M08 | 冲孔完成信号延迟开始 |
| M09 | 冲孔完成信号延迟结束 |
| M10 | 工件夹紧和解夹 |
| M11 | 工件夹紧和释放 |
| M12 | 剪切图案 |
| M13 | 压机模式取消 |
| M30 | 带子结束 |
| M31 | 后工件夹具和盒式气缸下降 |
| M32 | 侧台轴承下降 |
| M33 | 装载命令 |
| M34 | 卸载命令 |
| M35 | 作业搜索结束 |
| M36 | 卸载准备命令 |
| M37 | 倒数第二工件信号 |
| M38 | 作业结束信号 |
| M39 | 总作业结束信号 |
| M80 | 工件滑道开 |
| M81 | 工件滑道关 |
| M96 | 子程序调用命令 |
| M97 | 子程序结束命令 |
| M120 | 温和模式开 |
| M121 | 温和模式取消 |
| M500 | 冲孔图案(无剪切角) |
| M501 | 冲孔图案(有剪切角) |
| M502-M505 M570-M575 | 落料图案 |
| M506-M509 | 剪切图案 |
| M510-M559 M800-M999 | 成形图案 |
| M560-M569 | 标记图案 |
| M681-M683 | 冲孔速度 |
| M686 | 冲孔速度命令取消 |
| M687 | 待机位置补偿取消(成形图案用) |
| M690 | 压机空气吹扫 |
| M691 | 压机空气吹扫取消 |
| M692 | 压机上升 |
| M693 | 压机上升取消 |
| M696 | NEX刀具冲孔模式开 |
| M697 | NEX刀具冲孔模式取消 |
AMADA冲床代码体系专为钣金冲压设计,含丰富的图案循环(G26-G29,G36-G37,G66-G69,G78-G79)和成形/落料/标记专用M代码(M500-M999)。
数控机床