
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

你是否好奇制造商如何在金属零件上获得那些完美平整、光滑的表面?这就是面铣削在发挥作用,如果你从事精密制造,很可能你已使用过它或依赖它。从为钻削预备铸件块到在开槽前加工干净基准面,面铣削往往是整个工艺的起点。你在汽车、航空航天等领域随处可见它,这些领域精度不仅是首选,更是强制要求。无论你切削铝、钢还是复合材料,这项技术都能帮你快速去除大量材料,同时不妥协表面光洁度。将CNC加工与正确的面铣削策略相结合,不仅提升精度,还节省时间并减少错误。刀具垂直于工件定位,专为规模化效率和一致性而设计。本文将聚焦面铣削为何如此强大,以及如何利用它从加工过程中获得更好结果。什么是面铣削?面铣削是一种铣削工艺,通过
在现代制造中,选择CNC车削还是CNC铣削是常见决策。选对工艺能在速度、精度和成本上产生决定性差异。车削和铣削是精密加工的两大支柱。一个旋转工件,另一个旋转刀具,但两者都将原材料塑造成你所需的零部件。如今,CNC加工承担了大部分繁重工作。借助计算机控制系统指导每一次动作,这些工艺比以往更快、更智能、更精准。但即便自动化程度如此之高,选择最佳工艺仍取决于你要制造什么,以及需要多少数量。本文将带你深入了解车削与铣削的真实差异、各自适用场景,以及如何为下一个项目选择正确工艺。车削与铣削的核心区别是什么?车削与铣削的主要区别在于从工件上去除材料的方式。在CNC车削中,工件高速旋转,而相对静止的单刃刀具

你是否留意过大自然是如何构建事物的?从蜂窝到骨骼结构,自然界充满了智能且高效的设计。这正是晶格结构为3D打印带来的优势——轻量化框架兼具高强度、柔韧性与卓越性能。无论你是设计坚固的航空航天部件,还是精密的医疗植入体,晶格结构都能帮你在强度与重量之间找到最佳平衡点。借助3D打印技术,你可以制造出传统CNC加工或注塑成型无法复制的高度复杂晶格。这些设计不仅能实现减震、散热,还能在保持零件韧性的同时节省材料。本文将指导你如何设计并应用晶格结构,让每个项目都发挥最大效能。增材制造中的晶格结构是什么?在增材制造中,晶格结构常被称为“细胞材料”,是由梁、板或相互连接的表面组成的内部框架。这些重复或随机分布
制造工艺的选择直接决定了成本结构、交付周期、产品质量乃至企业竞争力。从传统流水线到增材制造,从单件定制到亿级量产,没有放之四海而皆准的“最佳工艺”,只有“最匹配当前业务场景”的工艺组合。本文系统梳理十大主流制造工艺,并提供选型决策框架与落地最佳实践。 十大核心制造工艺画像 1. 重复制造 本质:单一/极少变种产品,固定产线,7×24h 持续流动。 优势:单件成本最低、节拍最稳、自动化率最高。 劣势:换型极难、柔性为零、单点故障停全线。 典型场景:汽车总装、手机/电视整机、白色家电、标准化包装食品。 2. 离散制造 本质:可数的零部件装配成成品,同一产线通过换模/换程序生产多规格型号。 优
当零件需要倒角、斜面、V 型槽或燕尾槽等非正交特征时,角度铣削成为不可替代的工艺手段。通过倾斜刀具或工件,配合单角/双角成形铣刀,可在一次装夹内高精度生成复杂倾斜几何,广泛服务于航空航天、汽车、模具、医疗等高精度制造领域。 什么是角度铣削? 角度铣削是指切削刀具轴线与工件加工面成非 90° 角进行切削的铣削方式。通过倾斜主轴、使用成形角度铣刀(单角/双角),或借助回转工作台、角度块、正弦钳等夹具倾斜工件,实现倒角、斜面、V 槽、燕尾槽、锥面等特征加工。公差可达 ±0.1° 甚至更严,对装夹刚性、刀具几何、切削参数提出更高要求。 角度铣削与普通铣削的本质区别 维度普通铣削角度铣削 刀具/工
侧铣利用圆柱形铣刀外圆周切削刃,沿工件侧向进给加工立面、槽、键槽等特征,是实现高垂直度、高平面度、严格平行度要求的核心工艺。无论立式还是卧式 CNC 铣床,掌握侧铣精髓都能显著提升零件质量与生产效率。 什么是侧铣? 侧铣是指铣刀轴线与加工表面平行,利用刀具周向切削刃切除工件侧向材料的铣削操作。刀具直径通常 Φ25–200 mm,材质涵盖高速钢、微晶硬质合金、陶瓷/金属陶瓷。配合 TiN、TiAlN、Al₂O₃ 等 PVD 涂层,摩擦系数降低 30%–50%,刀具寿命大幅延长。相比平铣、端铣,侧铣在深槽、直壁、平行双面加工上具备天然优势。 侧铣核心工艺流程 刀具安装:卧式用刀柄/刀杆,立式
当标准铣削难以应对复杂曲面、齿轮齿形或定制型槽时,成形铣削凭借“刀具即轮廓”的独特优势成为破局关键。它使用预制成最终轮廓形状的成形铣刀,一次进给即可完成整个型面加工,大幅减少刀具更换与多次走刀带来的累积误差。 什么是成形铣削? 成形铣削是一种利用专用成形铣刀,在工件上直接切出预定复杂轮廓的铣削方式。刀具的切削刃轮廓与工件目标型面互为倒模关系,刀具旋转切削时,其轨迹即复制出所需的圆弧、倒角、珠状凸起、内倒角等几何特征。与面铣、端铣等通用刀具不同,成形铣刀为非标定制,机床无需通过复杂多轴插补即可获得高精度型面。 成形铣削工作流程 1. 型面设计与刀具选型 基于三维 CAD 模型确定目标轮廓,据
等待数周获取替换零件令人沮丧且代价高昂。无论您管理工厂、维护设备,还是仅试图让老旧机器运转,停机时间成本快速累积。即使最小汽车也是包含海量组件的大工程,更别说巨型飞机或机车。这就是3D打印介入之处。 不再依赖缓慢供应链和昂贵备件仓库,我们现在有能力按需生产所需零件,精准在需要时制造。 借助3D打印,您可将漫长等待转为当日修复,降低成本并保持运营顺畅。这不仅关乎速度,更关乎灵活性。 您无需囤积备件。相反,可存储数字文件按需打印组件,无论是稀有停产零件还是定制升级。 即使无内部3D打印机的企业也可外包生产,确保获取高质量材料和精密制造。 本文将探讨如何利用3D打印减少停机、削减成本、为供
您是否好奇制造商如何切削出边缘清晰、曲线复杂的超精密零件?这就是端铣大显身手的地方。端铣是仅次于车削的第二大常用CNC加工方法,且理由充分。无论您成型不锈钢、航空航天合金还是耐用塑料,端铣都赋予您灵活性,精准去除您需要去除的材料位置。 配合合适设置,您可达成±0.002毫米公差和Ra 0.8微米表面光洁度。这种精度在汽车、医疗、电子等行业能决定零件成败。更棒的是?配合自适应CNC系统,端铣可通过在粗精加工间动态调整转速、进给和刀具路径,在单次装夹中将交货周期缩短高达40%。 我们见证了该工艺对原型和大批量生产的强大威力。本文将重点介绍端铣工作原理、重要性,以及如何掌握它以提升您车间的精度和
如果您身处制造业,大概率听说过软加工,但它究竟意味着什么?其核心是一种经济高效的工艺,能让您快速生产原型、设计迭代及软性材料零件。无论是低至中等批量生产(2,000至70,000件),软加工都能提供灵活性和速度,无需承担大规模量产典型的高昂成本,即可将创意变为现实。 软加工对需要保持敏捷的企业尤为宝贵。采用软工装可比硬工装节省高达50%成本。此外,它允许更快的设计调整,零件最快可在24-48小时内交付,且可即时调整。除非需求真正攀升,否则无需昂贵的钢制模具。 本文将重点介绍软加工原理、涉及材料,以及航空航天、医疗、汽车等行业如何利用它实现更快、更灵活的生产。 什么是软加工? 软加工是指
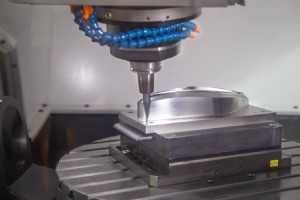
如果您曾经需要加工具有复杂曲线、深腔或紧凑拐角的零件,您就会明白要一次做对有多难。这就是轮廓铣削大显身手的地方。它不仅仅是切削材料,而是以您需要的精确方式成型零件,实现可靠的精度和表面光洁度。 无论您加工的是金属、塑料还是复合材料,轮廓铣削都能帮您应对复杂轮廓,同时不牺牲速度或精度。它广泛应用于模具制造、航空航天和医疗零部件等领域,这些领域对微米级精度要求极高。配合合适的刀具路径和切削设置,您可以一次性完成粗加工、半精加工和精加工。 本文将重点介绍轮廓铣削的优势、在工作流程中的定位,以及如何更有效地使用它。 什么是轮廓铣削? 轮廓铣削是一种CNC铣削方法,通过沿编程轮廓切削来生成外部形
当您准备加工零件时,无论是从铸件、锻件坯料还是直接从CNC机床下料,首先要考虑的就是加工余量。这就是您特意留下的多余材料,以便后续去除达到正确尺寸和表面光洁度。听起来简单,但影响巨大。这层额外材料不只是为了清理,它是您的保险。它为您留出空间满足严格公差带并抹平表面缺陷。此外,它帮您应对热膨胀、刀具磨损、甚至不同批次原材料不一致等现实问题。从航空航天轮毂到医疗零件,几乎每个行业都使用加工余量。它是设计工程师和机加工师共同理解的语言。对于铁基铸件,通常预留2-15mm额外余量,有时2.5-4mm仅为确保无残留损伤。相比之下,铝压铸件因模具表面更光滑,可能仅需0.5mm。本文将重点探讨加工余量如何工
如果您曾遭遇断丝锥、螺纹质量差,或在硬金属加工螺纹时挣扎,就知道螺纹加工有多让人沮丧。这就是螺纹铣削登场的地方,一旦理解其工作原理,您可能再也不想回头用攻丝了。该方法中,切削刀具实际上比孔径小,意味着您可用同一刀具加工内外螺纹。只需改变刀具移动方向,甚至能在右旋和左旋螺纹间切换。螺纹铣削之所以实用,在于其精度和灵活性。您能获得更强螺纹、更洁净表面光洁度、更少刀具断裂,在钛合金或不锈钢等材料加工时尤为有用。这也是您在航空航天、汽车、医疗零件等领域随处可见它的原因。但仅知道螺纹铣削能做什么不够,您还得知道怎么正确用。从刀具选择到螺纹配合、再到编程完美螺距,要获得干净一致的结果,有很多讲究。所以让我
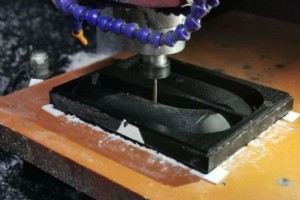
在第一层切屑飞出、主轴转动之前,有一个决定奠定了CNC加工的一切基调:如何夹持工件。这一步在刀具路径规划之前,在整个工艺中扮演关键角色。我们不常谈论工件夹持,但如果您曾遭遇过颤刀、刀具断裂或零件加工不合格,就知道它有多关键。工件夹持不只是把东西夹紧。它是要给每一刀切削一个稳定、精密的基础。正确的方法能保持工件稳固、刀具安全、公差严丝合缝。事实上,许多经验丰富的机加工师会告诉您:他们在考虑刀具路径前,先搞定工件夹持。无论您加工薄板料、复杂零件还是重型钢块,您的装夹方式决定成败。做对了,能节省时间、防止错误、让整个流程顺畅。本文将重点介绍最高效的CNC工件夹持方法,以及如何为下一个任务选择合适的方
铣床、车床及各类CNC机床都是了不起的设备,但它们都需要精心维护才能保持在最佳工况下运行。维护虽繁琐,但任何机加工车间甚至业余爱好者都必须定期进行,以避免故障或运行效率低下。CNC机床能达到0.0001英寸(约0.00254毫米)的公差,是现代制造业的基石之一。然而,其复杂的机械和电子系统需要持续关注,以防止昂贵的故障和生产停顿。本文将作为CNC维护艺术的基础介绍,提供适用于大多数标准铣床和车床的粗略指南。重要提示:本文信息汇编自数十家制造商的推荐做法,旨在作为适用于大多数机床的基本大纲。特定机床可能适用更具体的维护规则,需视情况而定,请记住不同系统间做法可能存在差异。不过,这些指南可作为各类
包胶成型和嵌件成型不仅仅是制造工艺,它们是将不同材料融合在一起、创造出具有增强功能的复杂一体化零件的“幕后魔术师”。从电动工具上顺滑的握把,到医疗设备坚固的外壳,这些工艺都在幕后默默工作,简化装配流程,提升产品性能。每天都有成千上万个零件通过这些方法生产,它们在从家用小工具到先进汽车零部件的各个领域都不可或缺。通过减少对胶粘剂和紧固件的依赖,包胶成型和嵌件成型不仅简化了生产流程,还降低了成本,使其成为快速原型制作和大规模量产中“必选”的工艺。本文将重点探讨这两种工艺为何如此重要,帮助您理解它们的应用、优势,以及何时该选择其中一种而非另一种。包胶成型与嵌件成型:理解核心差异包胶成型和嵌件成型是制
您或许未曾留意,但周围世界运行于肉眼不可见的零件之上,这些组件按精确规格制造,厚度常不及发丝。这正是精密制造的核心:在误差余量不足英寸分数时,制造出完美运作的部件。这不再是小众领域。精密制造现占全球机加工市场约70%,且高速增长,2024年增幅达12%。这一增长释放明确信号。从航空航天到智能手机再到救命医疗器械,更多行业依赖超精密生产实现严苛公差、零缺陷、完美配合。公差可达±0.0001英寸,远超传统工艺能力。精密制造规避刀具磨损、人为误差、对中不良引发的问题,确保每个零件完美运作。本文聚焦精密制造如何助您设计更智能、制造更优、在当今世界保持领先。什么是精密制造?精密制造是生产必须满足极严苛公
铁基与非铁基金属有何区别?答案取决于铁——占地壳很大比例的元素。铁基金属以铁为主要成分,非铁基金属含铁极少或不含铁。按质量计,铁是地球最常见元素,人类使用已历千年。最早铁制品——锤打陨铁珠——可追溯至埃及公元前4千纪,两千年后从矿石炼铁已普及。铁不仅具众多优良性能,且极其廉价,是地球上最有用金属之一。以铁为主要成分的金属称铁基金属,源自拉丁语“ferrum”(铁化学符号“Fe”)。这种分类很实用,因铁基与非铁基金属行为迥异。除比非铁基金属更实惠,铁基金属以磁性、强度、耐用性著称,广泛用于建筑制造等领域。本文通过实例解释铁基与非铁基金属差异,剖析两类金属主要性能及跨行业典型用途。什么是铁基金属?
ABS是制造业最常用热塑料之一,兼具韧性、抗冲击性与经济性的良好平衡。虽可通过挤出式3D打印等多种方式加工,但ABS塑料注塑成型因材料熔点相对较低、流动性良好,成为首选制造工艺。注塑ABS件无处不在。汽车仪表盘、家电外壳、甚至乐高积木都是利用ABS注塑成型制造的日常用品,受益于这种低成本材料的优异力学性能。应用更广泛跨越医疗、建筑等多元行业。本文基于我们多年为满意客户提供注塑服务的经验,梳理ABS注塑成型基础,涵盖工艺参数、材料与填料选项、表面处理技术等。什么是ABS?丙烯腈-丁二烯-苯乙烯共聚物(ABS),1954年由Borg-Warner公司首次商业化推出,是种常见热塑性聚合物,以抗冲击性
聚碳酸酯(PC)因其抗冲击性和透明性备受青睐。外观虽似玻璃,但强度方面却是“反玻璃”典范:防弹窗、防暴盾牌等近乎不可摧毁的部件皆采用PC。虽可挤出、热成型甚至3D打印加工,但注塑成型是制造聚碳酸酯零件的最佳方式之一。熔体粘度虽高,仍可精准注入型腔制造各形状尺寸的塑料件。本文涵盖聚碳酸酯注塑成型基础,含工艺参数、设计规范、热门应用。什么是聚碳酸酯?如玻璃般透明、如金属般坚固,聚碳酸酯(PC)是化学结构含碳酸酯基的热塑性聚合物。适配注塑、热成型等多种工艺,兼具高强度、高韧性、良好耐热性与透明性。化学上,PC是碳酸酸酯,通过双酚A(BPA)与光气(COCl₂)缩聚反应,或碳酸二苯酯酯交换反应制得。重
数控机床


