


CNC 型腔铣削示例:啄铣教程
CNC 铣削程序示例,展示如何编程加工型腔(矩形和圆形)。
本程序使用啄铣方式分层切削材料以加工一个矩形和一个圆形型腔。
CNC 型腔铣削程序示例
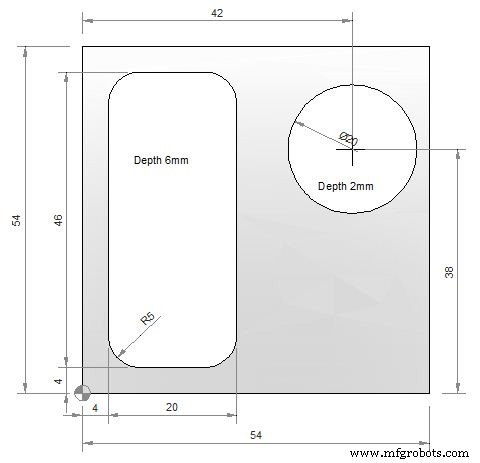
主程序
铣刀直径:10mm
N05 G55
N10 M6 T2 H3 G43 M3
N15 S1000 F60
N20 G0 X9 Y9 Z1
N25 G1 Z0
N30 M98 P030035
N35 G0 Z1 G90
N40 X42 Y38
N45 G1 Z-2 F30
N50 X47 F300
N55 G3 X47 Y38 I-5 J0
N60 G0 Z100
N65 G49
N70 M30
子程序
O0035
N05 G1 Z-2 G91 F30
N10 X10 F100
N15 Y36
N20 X-10
N25 Y-36
N30 M99
说明
虽然该 CNC 铣削程序不言自明
M98 P030035
此代码表示调用子程序 0035 三次(P030035 = 程序号 0035,重复 3 次)。
主程序先在 (9,9) 处调用子程序加工矩形型腔(子程序为 10x36 矩形啄铣,深度 -2,分三层),然后移动到 (42,38) 加工圆形型腔(G3 圆弧插补,I-5 J0 表示半径 5)。子程序采用 G91 增量模式,每次循环下切 2mm,共 3 层。
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- 综合CNC铣削样本程序:G代码教程与解析
- CNC铣削圆弧插补实战:G02/G03 G代码程序示例
- CNC铣床编程入门:新手友好实例指南
- Sinumerik 840/840C L930 圆柱面铣削循环编程实例
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- CNC 铣削 G70 螺栓孔圆周编程:简单精准实例教程
- 精通 G84 攻丝循环:实用 CNC 编程指南
- 西门子 Sinumerik 4 轴铣削程序实例:CNC 编程实战教学
- 数控铣削圆弧实例: G2 配合 I、J 参数编程详解