


单刃刀具与多刃刀具:核心区别详解
切削加工与刀具基础
机械加工/金属切削是通过逐层去除工件多余材料以获得所需尺寸、公差和表面质量的二道制造工艺。常规加工(宏观/微观)、磨削精加工、非传统加工(NTM)是三大类。常规加工包括车削、铣削、螺纹、滚花、端面、钻孔、镗孔、铰孔等,均需借助切削刀具以切屑形式去除材料。
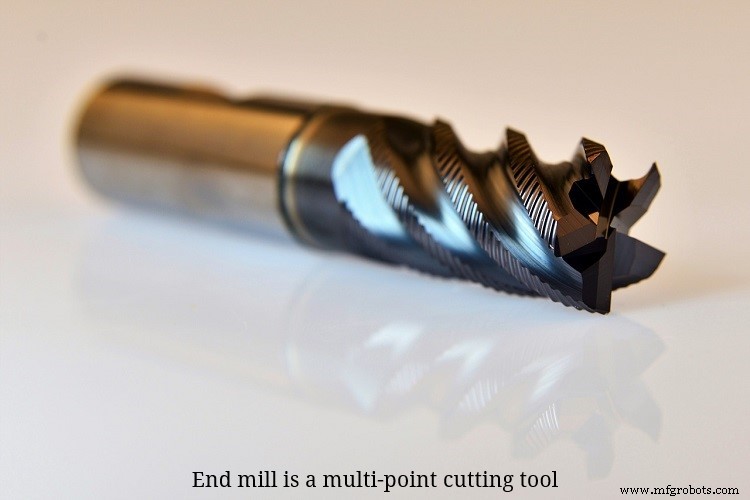
切削刀具(刀具)是楔形锋利器件,压缩工件薄层材料使其剪切成切屑。机床夹持刀具和工件,赋予相对运动(切削速度、进给、切深)。刀具几何形状、尺寸随加工特征和工序而异,但必须具备锋利切削刃以最小力去除材料。切削刃由任意两个刀尖面(前刀面、主后刀面、副后刀面)相交形成。按切削刃数量分类:单刃刀具和多刃刀具。
单刃刀具 vs 多刃刀具 详细对比表
| 对比项目 | 单刃刀具 | 多刃刀具 |
|---|---|---|
| 切削刃数量 | 仅 1 个主切削刃参与单次切削 | 2 到数百个切削刃同时参与单次切削 |
| 刀具-工件接触 | 单刃持续接触工件 | 各刃可能间歇性接触(视具体刀具而定) |
| 温升与热损伤 | 持续接触导致刀具温度快速升高,需采取措施防热损伤 | 刃同时啮合/分离,固有散热保护,不易过热 |
| 单次切屑负荷 | 全部由单一刃承担 | 均匀分配给所有参与切削的刃,单刃负荷显著降低 |
| 切削参数与生产率 | 为保护刀具限制切削速度、进给、切深 → 材料去除率 (MRR) 低、生产率低 | 可安全采用更高参数 → MRR 高、生产率高 |
| 刃断裂后果 | 单刃意外断裂须立即停机换刀 | 单刃断裂不影响本次切削,其余完好刃可继续(少刃刀具除外) |
| 设计制造难度 | 几何简单,易设计、易制造 | 几何复杂,设计制造难度较大 |
| 典型加工工序 | 车削、成形/刨削、铣平面、插削、镗孔、飞刀切削等 | 钻孔、铣削、铰孔、拉削、滚齿、磨削等 |
关键技术点深度解析
切削刃数量
单刃刀具仅 1 个主刃参与单次切削,下一刀可用同一刃或换新刃。注意:可转位车刀刀体上常有 3–4 个刃,但单次仅 1 个参与切削。多刃刀具则多刃同时参与单次切削。
接触方式及后果
单刃持续接触 → 刀具温度急剧上升 → 磨损加速、塑性变形、寿命下降 → 需降低切削参数、用切削液、涂层等对策。多刃刀具刃间歇啮合/分离,分离期散热,固有防过热,但间歇切削可能增加振动和不平衡力。
切屑负荷
切屑负荷 = 进给 × 切深 (s×t),单位时间或单位转。单刃全负荷落于单刃;多刃均分,单刃负荷大幅降低。
高参数适用性
单刃若提高参数,单刃负荷过大易导致灾难性断裂;多刃可安全提高参数。MRR ∝ V·s·t,故多刃刀具 MRR 高、生产率高。
刃断裂影响
单刃断裂 → 必须停机换刀;多刃单刃断裂 → 其余刃可维持本次切削(极少刃数刀具除外)。
设计制造
单刃几何简单,易设计制造;多刃结构复杂,难度较大。
参考文献
- 《机械加工与机床》 A.B. Chattopadhyay 著(第1版,Wiley)
- 《制造工程与技术 SI版》 S. Kalpakjian & S.R. Schmid 著(第7版,Pearson Ed Asia)
工业技术