


钛推动医药制造效能与质量双提升
钛推动医药制造效能与质量双提升
医药行业关乎公共健康,涵盖药物开发、医疗器械、无菌材料。这种高风险环境下,设备可靠性不可妥协。钛凭借生物相容性、耐腐蚀性、结构完整性,成为现代医药生产不可或缺材料。
钛在医药制造的关键价值
药物生产常暴露设备于强酸碱盐。常规不锈钢容器常遭点蚀、电化学腐蚀、材料损耗——导致污染、高昂停机、合规风险。钛对腐蚀介质卓越抗性消除这些风险,保障产品纯度、延长设备寿命。
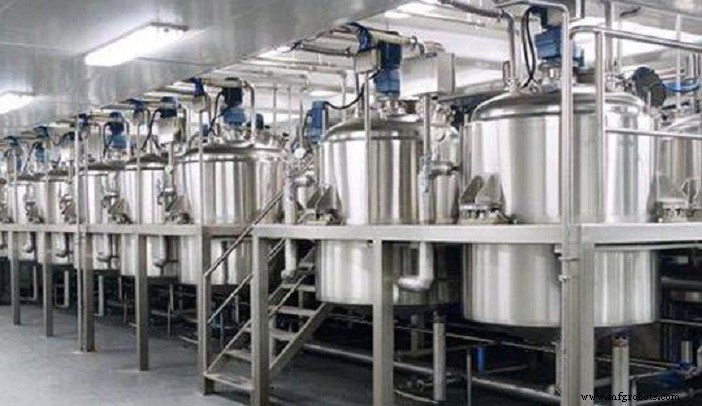
案例研究
1. 维生素B1生产
维生素B1经氯化氢转化路线生产,生成盐酸硫胺素于pH 2.5、110°C——高腐蚀环境。不锈钢干燥滚筒和旋风分离器仅一年即穿孔,批次质量受损。替换为钛——螺旋给料器、旋风分离器、涡旋体、料斗、排料管、尾气箱衬里——产品合格率从95%升至100%。钛系统无故障运行超七年,投资三月内回本。
2. 维生素C生产
维生素C合成涉及高温葡萄糖酸。钛换热管和TC4铸造叶轮耐强腐蚀,数十年运行保持性能。
3. 氯霉素(抗生素)合成
氯霉素生产中二氯乙酸甲酯(含氯代烯烃)严重腐蚀钢固定件。钛反应器和辅助管道长期暴露下保持完好,保工艺完整性。
4. 普鲁卡因盐酸盐(局麻药)生产
对硝基苯甲酸合成涉及反复硝酸/乙酸暴露。钛复合内管、鼓泡管、冰醋酸冷凝器、汽液分离器有效消除腐蚀,护产品纯度。
5. 左旋咪唑(驱虫药)生产
不锈钢进料泵入口管原引入腐蚀污染。关键段替换为钛解决问题,守护药品安全性。
结论
这些案例展示钛对医药制造的变革性影响——提升良率、延设备寿命、保产品质量。如需深入了解钛及其他难熔金属,请访问Advanced Refractory Metals (ARM),高性能金属合金全球领导者。
金属