


慢走丝线切割精度与效率提升的3大关键要点
线切割机床是高精度加工设备,可达数μm加工精度,表面粗糙度Ra可达<0.2μm。但部分工厂使用低速走丝机床时忽视细节,以为好机床就能轻松实现高效高精加工。
事实上,要关注低速走丝加工精度效率,必须重视这三大核心要点!
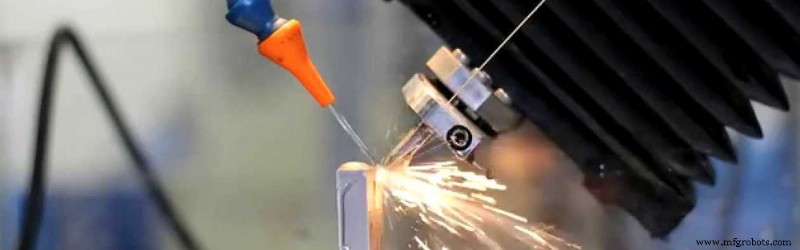
1. 工艺前提条件
线切割机床配备工艺参数库。工艺参数一般在特定条件下获得(如工件材料、电极丝、温度20±3℃、湿度40%~80%等)。
若以下条件变化或未达标,可能导致加工结果偏差:
- 冲洗规范:按标准参数加工时,水压表指示值与理论值对比,差值应小于0.5bar(1bar=0.1MPa)。
- 工件与喷嘴间隙:0.05~0.10mm。
- 电极丝选择:表面粗糙度要求Ra≥0.35μm时,可选重效率切割丝(建议用机床自带同型丝);Ra<0.35μm时,为获良好加工表面,选用镀锌丝加工。
- 精加工水质:精加工时确保水μS<10,尤精加工时须按工艺参数要求,必要时更换树脂或纯水。
2. 温度对加工精度的影响
为进行高精度高质量慢走丝加工,环境必须稳定并符合要求。无直射阳光或气流,监控温度变化。机床保证工作精度温度范围(20±3)℃,温差大将影响加工精度和表面粗糙度。
室温变化对加工精度影响大,体现在尺寸、位置、形状三方面。如下图所示,温度变化越大、工件尺寸越大,温度影响越明显。例如长200mm工件,温差5℃时尺寸误差0.01mm。大型零件最好单次开机完成。隔夜留置主切影响小,但若修剪时停机,难保证加工精度。
CNC机床热特性对加工精度影响重要,占加工精度近半。机床长期停机状态与热平衡状态加工精度差异大。原因是CNC机床主轴和各运动轴温度运行一段时间后维持在一定固定水平,随加工时间变化热精度趋稳定,表明即使高精度机床也只能在稳定温度环境和热平衡下获稳定加工精度。
高精度加工和开机生产前预热机床是精密加工最基本常识。但机床"热身运动"准备环节被许多工厂忽视或不知晓。
机床停放超数天,建议高精度加工前预热30分钟以上;仅停放几小时,建议预热5-10分钟。预热过程让机床参与加工轴重复运动,最好多轴联动,如XYZ轴从坐标系左下角移至右上角,重复对角线运动。执行时可在机床编写宏程序使其重复预热动作。
3. 影响加工效率因素
影响慢走丝切割效率因素很多。加工效率低时可考虑以下两因素。
(1) 零件结构和装夹限制,高压水无法有效冲洗。此时视切割零件能否从装夹改进。部分零件受支撑夹具影响底面抬高,部分受压板夹螺丝位置影响上喷嘴抬高,部分因操作员担心碰喷嘴不将上喷嘴降至最低点。底面抬高时,看能否用夹具支撑面与工作台同平面夹具,或直接工件吸附工作台。受螺丝压板零件影响,看能否用虎钳夹紧;担心上喷嘴未降至最低点操作员,可按要求备0.1mm塞尺。因结构限制无法有效高压冲洗零件,只能降低切割能量,此时需正确认识切割效率。
(2) 走丝系统相关(维护相关)。
- 检查导电块冷却水是否正常。特别是下导电块是否有冷却水,因切割过程产生铜粉,长期使用后下导电块冷却水甚至下喷嘴冲洗水可能堵塞,应清理疏通;
- 下臂下导轮转动灵活,检查清理。
- 收线轮是否正常。
- 检查电极丝张力和走丝速度,必要时重新调整。
- 检查清理导丝喷嘴和导电块。
制造工艺