


采购注塑成型设备前必评估的5大核心参数
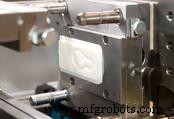 机床行业许多从业者知晓:注塑成型与其他加工工艺同等重要。采购注塑设备时需考量诸多因素:注射量、拉杆间距、顶针行程、模板尺寸、锁模力。
注射量
注射量定义为注塑机单次成型周期内能向模腔注入的最大塑料量。以“通用聚苯乙烯”(GPPS)盎司数衡量(美制机),欧亚制机用cm³。
选机最佳实践:找注射量比零件需求大30-40%的机型。
锁模力
指“锁模力或夹紧压力”。概念类似折弯机吨位:折弯机吨位衡量机器能向工件施加多少吨下压力。注塑机锁模力衡量机器能以多少吨力压合模板,模板夹持模腔、成型注入塑料生成目标零件。
模板尺寸
模板是夹持模腔的“工作台”或工具。模板间距容纳模具并夹紧。两模板合模在锁模力压持下,塑料加热、加压注射,经冷却定型循环硬化成型,全程在巨大压力下保持形状。
拉杆间距
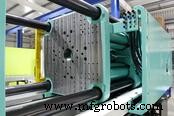 拉杆间距定义为注塑机水平拉杆间距离。该尺寸与模板最大间距共同决定可置入成型机的最大模具尺寸。
顶针行程
简单说,顶针行程是机器用顶针将成品从模板推出(顶出)的动作。成型机顶针推顶针板,顶针/顶杆连接顶针板,在塑料硬化、模具开模后对成型件推顶。
成型动作完成后,模具开模,顶针缓慢伸出推(顶)出成品。顶针动作与开模同步——过快冲击塑料损伤成品,过慢可能无法完全顶出。
南方制造机械销售公司备有多款注塑成型系统,助您为零件或应用选对系统。我们也有设备评估师,帮您评估变现闲置塑机。请直拨813-444-4555分机113与我讨论设备需求。
工业设备