


激光车削:复杂医疗零件的突破性工具
本视频演示激光车削工作原理。来源:GFH GmbH
在精密加工行业,激光除零件标记和雕刻外鲜有突出作用,但已被添加到瑞士型车床上切割管材,主要用于医疗应用。激光在该类机床上对套管料创建微孔、槽、螺旋、螺旋形状、窗口等复杂几何特征很有用。
现在,新技术使用激光作为切削刀具从实心棒料"车削"零件。该工艺由德国公司GFH GmbH开发,用非接触激光替代传统车刀,利用超短激光脉冲汽化材料,能耗低于传统车削方法。面向美国客户的GL.smart高速精密车削机特别适合微加工,为小型复杂零件提供高精度,这些零件通常精细脆弱,用传统车削工艺难以加工。
"得益于非接触材料去除,工件在整个加工过程中保持无力无变形,"GFH CEO Florian Lendner解释。"这意味着即使极薄精细部件也无精度损失。"
该机还将单一激光源分束输送至两个独立加工头,可同时车削、铣削、钻削和雕刻两个零件。结构上,想象一台双主轴、双工作台立式铣床,每工位均具备车削和五轴加工能力。
非接触加工
机床核心是二极管泵浦固体激光器,在工件上输送皮秒或飞秒脉冲。这种"按需脉冲"技术可调节材料热输入,降低工件过热风险。因此无张力或零件变形。公司称此工艺非常适合极硬和脆性材料制造的零件。
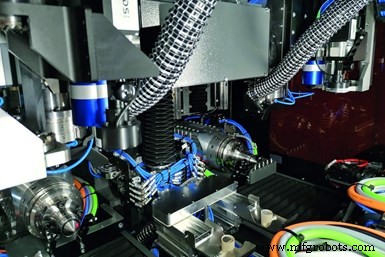
高功率激光配合分束技术实现双工位同步加工。图片来源:GFH GmbH
虽然二极管泵浦激光器是GL.smart标准配置,但根据客户需求,GFH可提供不同波长、功率或脉宽的激光源。利用这些超快超短激光脉冲,粗加工去除尽可能多材料。精加工时用较低激光能量达成最终质量。
激光束可指向零件中心或切向,取决于操作。例如,零件有固定直径需车削时,激光束切向打击材料。但若仅在整个直径上加工特定区域(如打孔),激光束打击材料中点。
激光单次通过可车削/去除的材料深度范围取决于材料和车削工艺本身。切向去除时,精加工到粗加工范围为1微米至200微米;激光束指向中心时,范围为0.1微米至10微米(精加工到粗加工)。
加工后,成品零件由操作员手动从夹紧系统取出,或掉入加工区下方容器收集。为清除机内蚀除材料,GL.smart配备吸尘系统收集气溶胶和粉尘。
"智能"能力
据GFH称,供应医疗和钟表行业的机床车间将特别受益于GL.smart的微加工能力。例如,机床可生产微型工具如镊子、微刀片和植入物,以及钟表机芯用摆轮。
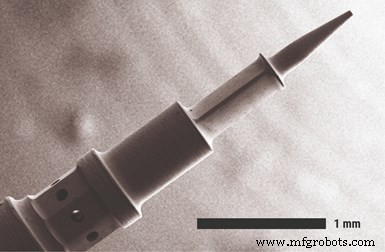
GL.smart能力多样,从医疗微工具如镊子、微刀片以及钟表机芯用摆轮。图片来源:GFH GmbH
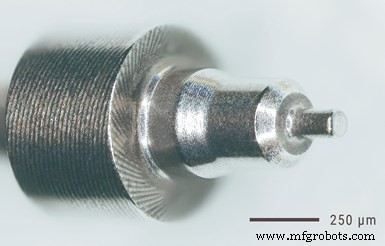
激光车削机执行车削、钻削、切割和雕刻操作,高速高精度,几乎可加工任何材料。机床还提供组合加工
以及两个C轴工装工位并行加工,生产率翻倍。
得益于五轴运动,所有操作可一次装夹完成。因此工件可雕刻、切割、钻削或结构化,无需重新夹紧。
气浮主轴件配备转矩驱动,可用于分度/定位零件,0.4秒内转速达3,500 rpm。纳米级径向和轴向同心度实现磨削级公差生产。机床还提供力控张紧夹头系统。GL.smart紧凑占地2,212毫米(长)×1,026毫米(宽)×2,320毫米(高),黑色玻璃外壳提供激光辐射防护。
机床最多提供16个同步轴,由自研GL.control系统控制。每工位(两工位共用Z轴;Y轴各自独立)可配主轴(X和A轴)和旋转单元(X、B和C轴)。剩余三轴置于光学盒进行光束操控。
CNC控制激光精度
使用GFH开发的GL.control软件编程和控制,机床计算机数控(CNC)由一台仅负责数控软件的计算机和另一台负责操作软件的单元组成。CNC集成CAD/CAM功能及所有子系统。GL.smart快速可编程逻辑控制器(PLC)专为激光加工设计,提供激光实时控制访问,使激光可在全轴运动范围内以40纳米精度开启。
为零件创建切削CAD/CAM程序的过程包括:
- 上传3D文件到机床软件
- 选择所有待生成几何特征
- 生成激光加工G代码
- 编辑材料特定参数
- 上传到PLC
- 启动加工任务
据Lendner介绍,为新型零件设置激光车削机,难易取决于毛坯尺寸。"若毛坯尺寸相同,只需更改软件设置即可创建新设计,"他说。"若是新毛坯尺寸,光学设置和夹紧系统也须更改。"机床接受直径达12毫米、长度达2米的毛坯。
定制机床构建
GFH为GL.smart提供众多附件和选项,帮助用户为特定应用构建定制机床。选项包括自动化、监控和质量保证配件。
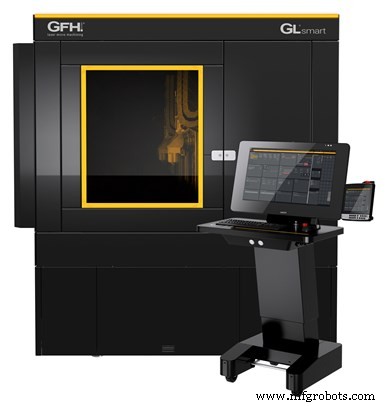
GL.smart激光车削机提供非接触去除。这意味着即使极薄精细部件也无精度损失。图片来源:GFH GmbH
鉴于机床车间自动化日益普及且常为必需,GL.smart可选配六轴机器人工件搬运系统和送料器。实施此选项提供无人值守加工机会。
激光车削机其他选项包括作为对向主轴的旋转摆动单元,以及短车削或长车削设计,或两者兼备。夹头和零件导向器设置决定机床是短车削还是长车削设计。
GFH为GL.smart提供以下可通过GL.control轻松编程的设备选项:
低振动激光束:GL.beam包含机床内从激光到工艺光学的完整光路。激光按制造商低振动运行规格安装对齐在花岗岩基座上。
精密夹紧系统:为重复零件夹紧,机床可配备Erowa的GL.clamp精密夹紧系统。应要求也可提供其他制造商夹紧系统或真空夹紧装置。
监控和光束调整模式:激光系统可通过GL.om3和GL.om4操作模式扩展。操作模式3用于过程监控,操作模式4用于光束调整。
扫描系统:为精密生产零件或深雕刻,机床可配备称为GL.scan的扫描系统。通过两个振镜定位激光束在工件上。
光学测量系统:光学测量系统GL.vision便于激光下零件定位,也提供显微镜分辨率的光学测量可能性。
固定光学模块:GL.optifix模块为激光钻削、精密切割和烧蚀提供固定光学。光学部件无运动组件,将定位误差降至轴系统精度。
距离模块:GL.distance模块适用于微钻削和精密切割的最高精度要求。加工前可记录和修正零件表面偏差和公差。
GFH GmbH | gfh-gmbh.de/en/
工业设备
- 山特维克发布全方位车削解决方案,大幅提升加工灵活性
- 从数据到决策:制造业实时洞察的数字化转型之路
- PrimeTurning:首款前向/后向车削一体化刀具
- 先进 3D 打印技术(二):探索逐层制造工艺
- 先进CNC车削中心:高速去料与精密加工并重
- TNL单机融合固定/滑动主轴车削:医疗紧固件高速精密制造
- 先进车铣复合机床实现高效连续车削:B 轴轮廓加工循环
- TT6 车铣复合中心:双刀具序列重叠实现峰值产能
- Mazak Megaturn Nexus 900:重切削大件立式车削中心新标杆
- Quicktech TTS-42双主轴多任务中心:9轴精密刀具系统
- 激光切割:精度、通用性与现代制造核心优势
- 激光切割:先进技术与商业机遇