


掌握瑞士型车床:6个经验证明的培训技巧
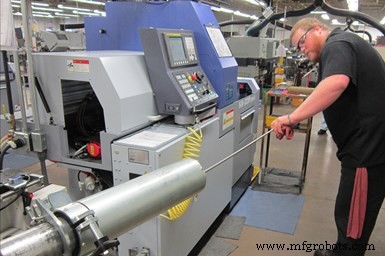
不久前,我有机会访问位于宾夕法尼亚州Bird-in-Hand的Vallorbs机床车间,该车间拥有丰富的瑞士型车床经验。当然,它也面临培训新员工操作此类复杂机床的挑战。
像许多其他车间一样,Vallorbs培训新操作员从基础开始,包括指导使用千分尺、读懂零件图纸,以及解释走心机(滑动主轴箱机床)与传统车削中心的区别。然而,操作瑞士型车床不同于传统车床。以下是其传达给新瑞士型操作员的几点:
- 区分主轴夹头和导套。 当滑动主轴箱进退时,旋转夹头必须调紧以夹持棒料;导套必须调整得足够松以让棒料通过,但不能太松以减少切削点附近所需的棒料支撑。公司认为,学习正确调整导套的唯一真正途径是经验和获得"手感"——旋转棒料时有阻力但不过大。Vallorbs通常采购比棒料直径大0.001英寸的导套。这样操作员无需将导套拧紧超过0.005英寸。公司认为拧紧超过该值会导致导套槽闭合过紧,阻碍必要润滑油流入套内。
- 安装前测量每根棒料。 因每次取出余料时必须松开导套以防拉伤,每次装新棒料都要重新调整导套。Vallorbs使用的大多数精磨棒料直径精度为±0.0005英寸,意味着调整量因棒而异。公司说这不成问题,因操作员无论如何每根新棒料都要重新调整导套。问题在于棒料直径沿长度是否变化。例如,某段直径比公称值小几十分之一。这会削弱导套本应提供的支撑,导致更高跳动和同心度误差。装入送料器前测量棒料可发现直径偏差。
- 刀具偏移调整要谨慎。 瑞士型车床操作员必须记住,单个刀具可能执行多个不同操作。因此,调整当前产生过大直径的刀具偏移,可能不利影响该刀具在该工件上的后续操作。例如,调整可能导致刀具过度粗加工另一直径,导致后续精加工时刀具切空气。即使工艺卡描述每个刀具执行的每个操作,此概念对瑞士型新手仍难理解。
- 了解工件材料。 有些材料对刀具磨损更大。运行Inconel 718时操作员可能需频繁调整偏移,意味着必须在加工后认真测量每个零件。加工铝等要求较低材料时可能不存在此情况。
- 留意冷却液管路。 新工作跑通后,调机人员通常会观察冷却液是否导向正确位置、切屑是否正常排出。但生产过程中,操作员换刀或换刀片时可能碰歪柔性冷却液管。若未及时发现,可能导致刀具断裂、刀具寿命缩短或表面光洁度差。
- 掌握表面光洁度手感。 车削特征外观不同于铣削。两者可能有相同光洁度等级,但铣削表面包含车削不产生的加工痕迹。Vallorbs认为操作员有时需时间体会此差异。同样,钻孔与镗孔外观不同。但若孔公差足够宽松,可能只需钻孔省去镗孔。拿不准时,操作员只需查看零件图纸表面光洁度规格。
工业设备
- 3D 打印耐用模具专业指南:低成本注塑验证方案
- TRAK TRL 2460SX车床:小批量生产的精密与通用选择
- 先进七轴瑞士型车床:闲置时间减少 40%,操作更高效
- FBL-1233 斜床身车床:高精度、高速度、多功能,适配大批量与小批量生产
- Haas GT-10 车床:紧凑多功能,适合二次操作与小批量生产
- Miyano BX-26S 双主轴车床:高精度高速加工复杂棒料零件
- 瑞士型机床与小零件制造的先进刀具解决方案
- Femco HL-55/2000 CNC车床:大工件重切削精密车削
- 舍瓦林FBL-530倾斜床身车床:大工件高精度重切削
- R07 Cincom CNC车床:φ7 mm小零件精密加工
- Star CNC SW-20 走心车床:高效友好编程加速生产
- 构建高绩效团队协作:企业成功的五大实证策略