


释放效率:CNC多轴卡盘车床的经济价值
使用卡盘车床加工由铸造、锻造和金属注射成型(MIM)等工艺制成的近净成形毛坯具有经济优势。使用近净成形零件的目标是减少粗加工操作,通过精密车削完成零件。采用多轴车床等生产车削平台,效益成倍增加。
例如,Tornos为满足客户特定需求制造定制CNC多轴卡盘车床。公司现提供两款标准机型:基于传统送料机型的MultiSwiss 6x16卡盘车床和MultiSwiss 6x32卡盘车床。
MultiSwiss 6x16卡盘车床通过气动装置将零件毛坯装入工作区并在五号主轴前旋转90度。主轴拾取零件,按顺时针方向(五、四、三、二、一号位)开始加工,随后由对向主轴取出零件并送入机外振动碗。
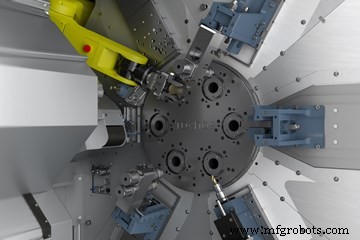
这款多轴卡盘车床工作区内置机器人装载工件毛坯。图片来源:Tornos
同样,MultiSwiss 6x32卡盘车床具有与MultiSwiss 6x32相同的运动学,提供六个主轴、最多三个Y轴和四个背面加工刀具。据称提供三大关键优势:
- 新主轴设计支持推拉钳、拉钳或卡盘等多种夹紧系统。意味着可夹持32毫米以上零件。
- 新型更紧凑机身节省占地空间,并支持内部冷却液集成。
- 集成在机床内的机器人解决方案,通过小型转盘将加工区与托盘单元分离,实现零件装卸。模块化设计可根据零件或操作需求调整。单/双夹爪机器人卸料或标准斜坡卸料均可轻松适配。
主轴和对向主轴使用夹头系统夹持直径达32毫米毛坯(长径比4:1)。也可用卡盘系统夹持直径达50毫米、长度50毫米的大零件。视零件机械敏感度可调节夹持力。主轴有内置固定挡块。无需机械调整,所有主轴由独立轴控制,可通过参数表数值偏移。此外,加工及装卸过程中可提供低/高压冲洗。
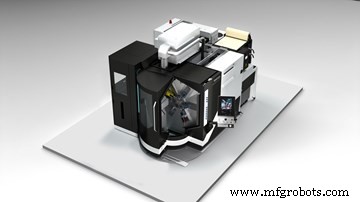
多轴卡盘车床无送料器,占地更小。图片来源:Tornos
零件卸料可通过对向主轴完成,如常规MultiSwiss机床。也可用机器人从主轴(无背面加工时)或对向主轴(用户偏好零件托盘化时)卸料。机器人卸料托盘化时,用旋转转盘分离工作区和托盘单元。第二台机器人从旋转转盘装卸零件,实现更快更洁净的解决方案。视循环时间,机器人双夹爪可提高装卸速度。
外部搬运通过Tornos交钥匙托盘单元实现:2×8托盘系统或16托盘系统(600mm×400mm)。散装零件可用简易系统:机器人配碗式送料器,常规零件取出方案。零件清洗和测量也可集成。
卡盘机床的紧凑性——部分得益于无需送料器——使用户可受益于各种外设,实现更大灵活性和自主性。标准配置包括切屑管理系统、双过滤高压泵油箱和冷却器。此外,机床如有必要可重新转换为带送料器的棒料车削机。
工业设备
- Drew Troyer:掌握设备价值链可靠性——第三部分
- Drew Troyer探索设备价值链:可靠性洞见——第二部分
- Drew Troyer:设备价值链——第一部分
- 解码软件升级价值主张:从愿景到落地的完整路径
- 构建软件升级价值主张(上):识别信号、定义机会、证明必要性
- 熔模铸造:解锁成本节约与品质提升(二)
- Fagor 8050TC CNC车床系统:直观免培训,车削/端面/螺纹一键编程
- 立式卡盘车床自动化珩磨铝缸套:车削/镗削/珩磨一体化
- Absolute Machine Tools Ecoca SJ-20:高精度CNC车削中心,强力切削与灵活操作
- 多主轴CNC加工进阶:独立主轴驱动重塑精度与柔性
- CNC车削中心 vs CNC车床:从原型制造到量产交付的能力鸿沟
- CNC 图纸识读精通:现代机工必备技能