


Arno快换系统:提升主轴运行时间、减少刀具停机
Arno应用专家Rob Hampton在视频中回顾Arno快换系统并描述其运作方式。
在滑动主轴箱车床传统刀板上维护刀具,索引一片刀片可能耗时10分钟以上。索引刀具时,操作员可能碰松冷却液喷嘴,损失刀具寿命和时间。刀片索引完,操作员可能需多次启停主轴查看冷却液流是否导向所需位置。
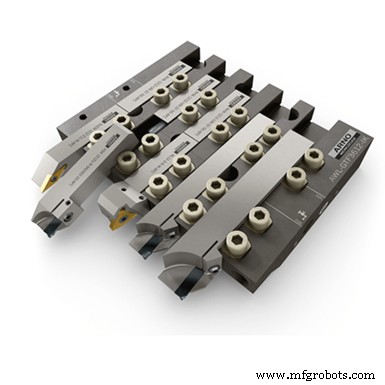
Arno快换(AFC)刀具系统含分体柄内冷车削刀、切断刀、开槽刀的刀板。图片来源:Arno USA
为优化换刀过程,Arno-Werkzeuge USA LLC开发内冷快换刀具系统,消除瑞士型车床紧凑工作区高压冷却液管路。公司称也显著减少换刀停机和装夹时间(从小时级至分钟级),提供精准重复性。这些优势不仅增加成品产出,据公司称每主轴每年还可节省数千美元。
简单快捷功能
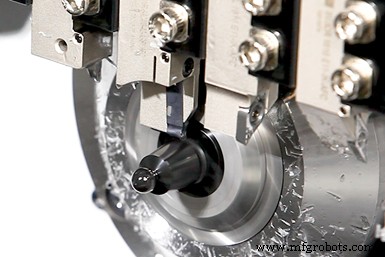
Arno快换(AFC)刀具系统含分体柄内冷车削刀、切断刀、开槽刀的刀板。设计如歧管,冷却液经刀板重新路由至刀具。固定挡块UN型槽拾取冷却液经导管至前端,冷却液直达切削刃。AFC系统可单口供冷却液支持所有刀具位置,或双口分刀具位置配针阀。
刀具系统仅需管路一次,据公司称,此后高压冷却液管路无需再动。正确设置下,高压管路移至防护罩后,创造清洁加工环境。使操作员能更安全例行维护。AFC低轮廓夹钳不像典型夹紧系统收集那么多切屑。
更换分体柄刀具时,操作员仅松两夹钳取下刀头换新。图片来源:Arno USA
更换分体柄刀具时,操作员仅松两夹钳取下刀头换新,公司称。
时间金钱双赢
用AFC系统,Arno报告换刀耗时17秒,远优于传统刀板典型7-10分钟。常规法可能5分钟换刀、1分钟对刀、1分钟调喷嘴。
"按三班制推算,五工位每班换两次刀,"Arno业务发展经理Keith Stroup解释。"即每班五工位各两次共30次主轴闲置,每次7分钟。"他算出每24小时循环3.5小时,近半班闲置时间仅维护传统歧管喷嘴刀板刀具。"每天3.5小时折合主轴停机维护刀具$70,000/年,"他补充。
对比AFC系统下,操作员无需对刀,因刀具重复定位在前刀位置±0.001英寸内。也无需计入重新调整冷却液管路时间,因新系统真内冷系统。也无需计入清理切屑时间,因光滑AFC设计基本消除那些表面切屑,据Stroup称。因此仅17秒换刀时间计入。但为现实案例,他增至1分钟考虑分心操作员可能多用秒数。
虽仍每天30次闲置,现在每天仅30分钟停机,而非传统刀板210分钟。"每年仅$10,000成本,意味着采用AFC系统单主轴年增$60,000收益,"Stroup说。
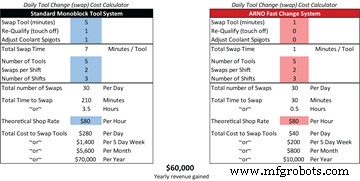
这些图表显示Arno快换刀具系统对比标准整体刀具系统估算成本节约。Arno称用户用其快换系统每年可获$60,000收益。图片来源:Arno USA
Arno-Werkzeuge USA LLC | arnousa.com
工业设备
- 创新刀具:适应升级以实现加工成功
- 金刚石工具进阶指南:制造商必知的关键策略
- 赋能精益制造成功的五大核心工具
- Marposs推出BLÚ LT模块化系统 实现中等复杂度机床实时工控
- 高精密斜床身车削中心:SL系列
- 先进七轴瑞士型车床:闲置时间减少 40%,操作更高效
- Tsugami P01 微型车床:25,000 rpm 主轴、3mm 棒料、精密微件加工
- Fuji ANW-3500S 双主轴双尾座车床:双 20/25 马力主轴精密轴类车削
- Fuji ANW-3500S 双主轴车床:双 20/25 马力主轴精密轴类车削(重复条目)
- 高速立式车削中心:紧凑精密驱动,适配混批与大批量生产
- RS 51 MSY车削中心:极致振动控制、热稳定与筒夹就绪主轴
- SPRINT 20线性车床:高精度零件的快速自动化车削