


液压泵寿命全解析:典型寿命、磨损信号、延寿秘籍与全周期管理
液压泵作为系统“心脏”,其寿命直接决定设备可用率与全生命周期成本。本文基于可靠性工程数据、失效物理机制、现场大样本统计,为您揭示各类液压泵真实寿命分布、磨损演变规律、关键延寿技术及全周期管理体系,助您从“被动换泵”转向“主动管寿”。
主流泵型典型寿命基准(B10 寿命,额定工况)
| 泵型 | B10 寿命(小时) | 中位寿命 B50(小时) | 典型失效模式 | 关键磨损部位 |
|---|---|---|---|---|
| 外啮合齿轮泵 | 3,000~5,000 | 8,000~12,000 | 侧隙/径向间隙增大→内泄漏→效率骤降 | 齿轮端面/齿顶、侧板/盖板、轴承 |
| 内啮合齿轮泵 | 8,000~12,000 | 15,000~25,000 | 内/外转子啮合面磨损、新月板磨损 | 转子啮合面、新月板、轴承 |
| 定量叶片泵 | 10,000~15,000 | 20,000~30,000 | 叶片高度/倒角磨损、定子椭圆度超差 | 叶片、定子、侧板、转子槽 |
| 变量叶片泵 | 12,000~18,000 | 25,000~35,000 | 同上+变量机构(摆动块/伺服活塞)磨损 | 叶片套件+变量机构 |
| 轴向柱塞泵(斜盘) | 15,000~25,000 | 30,000~50,000 | 柱塞/缸体配合磨损、滑靴/斜盘磨损、配流盘端面磨损 | 柱塞/缸体、滑靴/斜盘、配流盘/缸体端面 |
| 径向柱塞泵 | 20,000~30,000 | 40,000~60,000 | 曲轴/连杆轴颈磨损、柱塞/缸体磨损、配流轴密封面磨损 | 曲轴、柱塞/缸体、配流轴、推力轴承 |
| 三螺杆泵 | 25,000~40,000 | 50,000~80,000 | 螺杆啮合面磨损、衬套/轴承磨损、密封件老化 | 主/从动螺杆、衬套、机械密封 |
现实修正:实际寿命 = B10 × K工况 × K污染 × K维护 × K安装。典型工厂现场:K工况=0.6~0.8(频繁启停/冲击/超压),K污染=0.5~0.8(NAS 9~10 级),K维护=0.7~0.9(被动维护),K安装=0.8~1.0(对中/管路应力)。综合折损系数常为 0.2~0.5,即实际寿命仅为样本值 20%~50%。
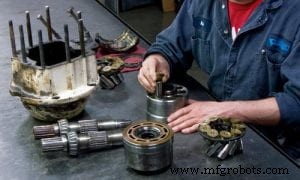
磨损演变三阶段与关键信号识别
阶段一:磨合期 (0 ~ 500~1000 h)
- 特征:微观峰值剪切、表面冷作硬化、间隙微调、泄油量略高后稳定下降、效率缓慢上升至峰值。
- 管理动作:首次 50h 必换油换滤(清除磨合磨粒)、密切监测泄油量/油温/振动、记录基线数据(压力、流量、效率、振动频谱、颗粒度)。
阶段二:稳定运行期 (500 h ~ B10)
- 特征:磨损速率极低且恒定(线性)、效率平稳、泄油量稳定、振动特征频率稳定。
- 关键监测指标(月度/500h):
| 指标 | 正常范围 | 预警阈值 | 报警阈值 |
|---|---|---|---|
| 容积效率 ηv | > 0.90 | < 0.88 | < 0.82 |
| 总效率 ηt | > 0.85 | < 0.80 | < 0.72 |
| 泄油量 | < 样本值×1.5 | > 样本值×2.0 | > 样本值×3.0 |
| 油温升 ΔT | < 35 K | > 45 K | > 55 K |
| 振动速度有效值 | < 2.8 mm/s | > 4.5 mm/s | > 7.1 mm/s |
| 颗粒度 ISO 4406 | ≤ 18/16/13 | > 19/17/14 | > 20/18/15 |
阶段三:磨损失效期 (> B10,指数级加速)
- 特征:磨损进入“三体磨粒磨损”恶性循环——磨粒→加速磨损→更多磨粒→效率指数级下降、泄油指数级上升、油温失控、振动混沌化。
- 终极信号(任一触发即须计划更换):ηv<0.80、ηt<0.70、泄油量>3×样本值、振动>7.1 mm/s、铁谱Fe>200ppm且大颗粒>50μm激增、压力脉动>15%Prated出现次谐波。
六大延寿核心技术(实测可延寿 2~5 倍)
1. 污染控制:延寿 ROI 最高的单一措施
- 目标清洁度:NAS 7~8 级 / ISO 17/15/12 (柱塞泵)、NAS 8~9 级 / ISO 18/16/13 (齿轮/叶片泵)。
- 三道防线:入箱前滤油(NAS 7 级)→ 系统高精滤(β4/6/10>1000)→ 离线循环超滤(β3>2000)。
- 实测数据:将 NAS 从 10 级提升至 8 级,柱塞泵寿命延长 2.5~3.5 倍,齿轮泵延长 1.8~2.5 倍。
2. 油温精准控制:维持“黄金粘度窗口”
- 最佳粘度范围:20~35 mm²/s (ISO VG 46 对应 40~55℃)。
- 配置:加热器(冷启动预热) + 冷却器(风冷/水冷) + 温控阀(三通/比例) + 油温传感器(PID 闭环)。
- 控制目标:常态 45±5℃,启动低温保护 < 15℃(强制预热)、超温报警 70℃、跳停 80℃。
3. 吸油条件优化:消灭气蚀这一“隐形杀手”
- NPSHa ≥ NPSHr + 0.5 m (安全裕度)。
- 吸油管:流速 0.8~1.5 m/s,直径 ≥ 泵吸油口径、最少弯头、无缩径、浸油深度 ≥ 3×管径。
- 油箱:设防波板分离吸/回油区、回油口伸入液面下、透气帽滤精度≤10μm、液位计+低液位报警。
4. 精密安装与对中:消除“安装性失效”
- 激光对中:联轴器径向 ≤ 0.05 mm、角向 ≤ 0.05 mm/100mm;直联泵轴向窜动量 0.1~0.3 mm 预留。
- 法兰平面度 ≤ 0.02 mm/100mm,螺栓分步对角拧紧至规定扭矩,做标记漆。
- 管路:柔性软管消除应力传递,支架间距 ≤ 1.5m(压力管)/2.0m(回油管),避免共振频率。
5. 变量机构/控制回路维护:变量泵寿命的“隐形短板”
- 伺服活塞/摆动块/控制阀芯:每 2000h 拆检磨损/卡滞/弹簧疲劳,润滑脂补充(按厂家牌号)。
- 控制油路:独立滤油器(10μm)、独立冷却、压力设定定期校验(压力表/传感器对比)。
- 电比例/负载敏感控制:PID 参数年度整定、响应时间测试、零点漂移校准。
6. 启停冲击抑制:保护“最脆弱时刻”
- 软启动:变频器/软启动器/星三角,启动时间 3~10 s,限制启动电流/转矩冲击。
- 卸荷启动:电磁卸荷阀/比例溢流阀,泵无压启动,建压斜率可调。
- 缓停逻辑:比例阀关闭斜率、蓄能器吸收冲击、制动阀防止马达“飞车”。
全生命周期管理体系:从设备到资产
资产档案数字化
- 每台泵唯一二维码 ID,关联:选型计算书、采购合同、出厂测试报告、安装调试记录、运行参数基线、全历程油液/振动/温度/压力趋势图、维修历史、拆解分析报告、备件消耗记录。
分级分类管理策略
| 等级 | 定义 | 监测策略 | 维护策略 | 备件策略 |
|---|---|---|---|---|
| A(关键单泵) | 无冗余、停机损失>10万/时、安全环保风险高 | 在线全参数监测(压力/流量/温度/振动/颗粒度/转速) 1Hz+采样 | CBM 状态基础维护,HI<0.7 预警,HI<0.5 停机修复 | 核心修理包现场备库、泵芯总成区域库 48h、整机厂家承诺 1 周 |
| B(重要有备用) | 有冗余、停机损失 1~10万/时 | 在线关键参数(压力/温度/振动/颗粒度) 0.1Hz+月度精检 | TBM 时间基础+趋势修正,PM-2 月度、PM-3 年度 | 修理包现场备、泵芯总成区域库 1 周 |
| C(一般非关键) | 可延迟修复、停机损失<1万/时 | 季度巡检+运行日志 | TBM 固定周期,PM-2 季度、PM-3 两年 | 修理包区域库、整机框架协议 |
经济更换时机优化 (LCC 最小化)
当 边际维护成本率 + 边际停机风险成本率 + 边际能耗成本率 > 新泵年化成本率 时实施更换。典型经济更换窗口:运行至 B10 寿命的 70%~80%(即 B50 的 35%~40%)。此时泵仍可用,但单位时间持有成本已超新泵摊销成本。
结语
液压泵寿命不是“运气”,而是设计选型、安装质量、污染控制、热管理、维护策略、运行操作六大要素共同作用的结果。建议企业建立《液压泵全生命周期管理规范》,将寿命管理纳入设备资产管理体系(EAM/APM),用数据驱动决策,用标准化流程固化经验,用数字化工具赋能一线。让每一台液压泵都能活出其“设计寿命”的最大值,为企业创造持续、稳定、低成本的流体动力价值。
工业设备