


防止暴露于H₂S环境中316L不锈钢的应力腐蚀开裂
应力腐蚀开裂(SCC)是由拉应力和腐蚀环境共同作用引起的开裂。在最坏情况下,它会导致正常延性金属合金突然失效,尤其是在高温下。(有关该主题的介绍,请阅读文章《管道应力腐蚀开裂的成因是什么?》)
管道应力腐蚀开裂(SCC)事故案例
2011年7月,一起泄漏事故发生在压缩机厂的一根通往安全阀的2英寸直径管道上。随后两天内,类似管线又报告了两起泄漏。图1中的红线显示了相邻压缩机串列上游安全阀处两根火炬管道的泄漏位置。
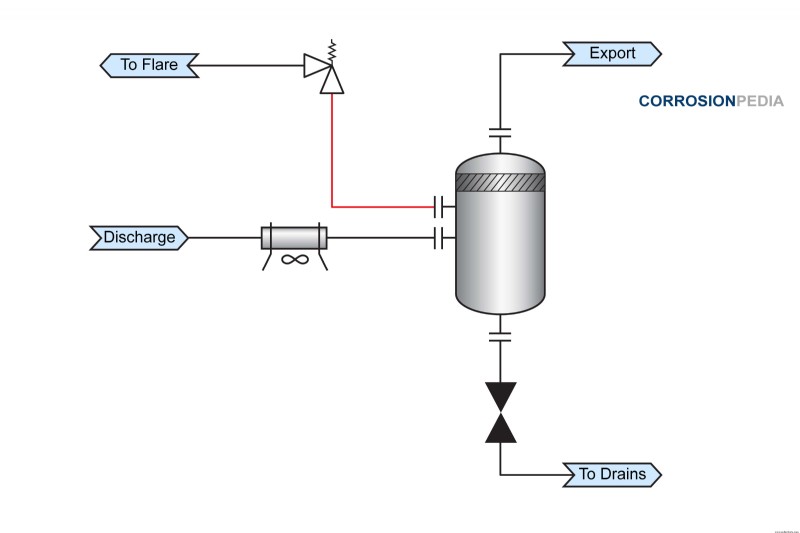
图1. 显示失效位置的工艺示意图。
每处失效均位于水平段管道与弯头的焊缝处。泄漏发生在管道顶部区域,处于焊缝热影响区(HAZ)内。所有失效管段均被拆除以进行进一步调查。
应力腐蚀开裂事故调查
在管道下半部发现黑色沉积物,表明该处曾有液体积聚。显微镜检查还发现管道外表面存在开裂,包括一条13毫米的发丝裂纹。用硝酸清洗去除腐蚀产物后,裂纹肉眼即可清晰可见。
宏观照片显示,点蚀和开裂主要发生在焊缝和母材中。应力腐蚀开裂具有典型的晶间开裂形貌特征,并伴有分支(图2)。
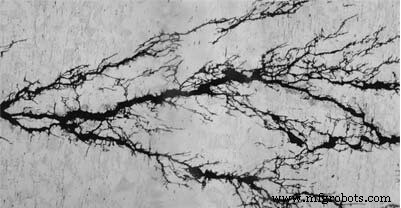
图2. 应力腐蚀开裂显微照片,显示分支特征。 来源:NASA腐蚀工程实验室。
失效根本原因
压缩机排放闪蒸气中硫化氢(H₂S)浓度约为11 mol.%(分压5.5 bar)。气体饱和水蒸气,氯化物含量为260–900 ppm。正常运行温度为52°C(126°F),略低于ISO 15156标准规定的含氯环境下奥氏体不锈钢的温度限值。炎热夏季环境温度和翅片管结垢进一步恶化了本已苛刻的工况。标准维护程序是停用冷却器、用水冲洗翅片、重新启用冷却器以恢复冷却能力。然而,在冷却器停用期间会出现暂时性高温。
理解NACE MR0175和ISO 15156标准
NACE MR0175和ISO 15156是油气生产中含H₂S环境用材料的标准,作为H₂S临界限值的建议,超过该限值需采取防环境开裂措施。2003年首版中,当氯化物超过50 ppm时,AISI 316L不锈钢的最高使用温度限制为60°C(140°F)。
经实验室测试,研究人员主张奥氏体不锈钢的适用环境可扩展至比原ISO 15156限制更严苛的条件。2007年,AISI 316材料的限制得到更新,并于2009版标准中正式认可。
行业报告的失效案例发生在按现行ISO 15156限制属于敏感的环境中,但根据近期提出的进一步放宽标准则属非敏感区。大多数报告失效发生在投运4个月至3.5年期间的不同设施中。
图3标示了若干报告的失效案例。三个颜色区域分别代表ISO 15156原始限制(颜色1)、2007和2009年修订后的限制(颜色2)、以及近期提议的进一步放宽限制(颜色3)。注意,多起失效落在黄色区域,即根据实验室测试属允许区域。这表明实验室测试与行业经验存在差异。
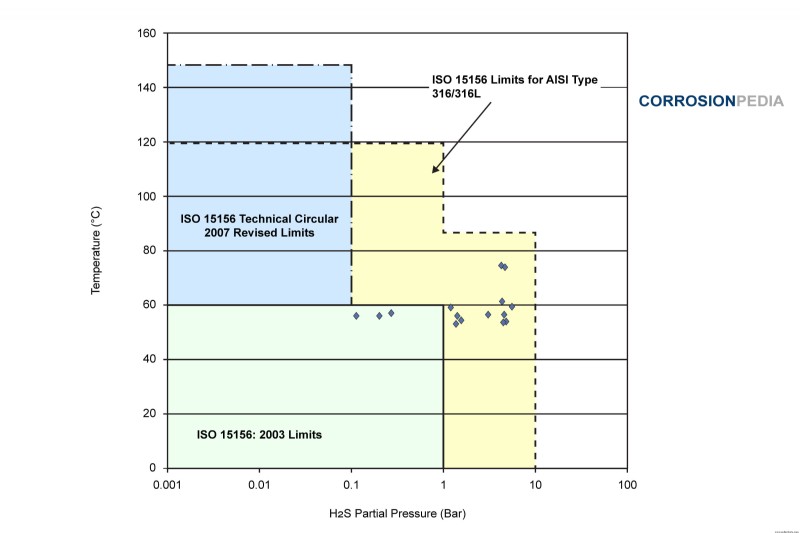
图X. 最大氯化物含量1000 mg/L条件下AISI 316/316L工业失效分布图。
差异的首个可能解释是:实验室测试在液相环境中进行,而报告失效发生在气相。湿蒸汽因蒸发冷凝作用易导致氯化物富集。上述事故中失效部件内表面刮取的固体含氯化物浓度远超液相浓度。
第二个因素是焊缝残余应力因焊接工艺而异。焊接试样的测试结果会因焊接参数显著不同。(相关阅读:《焊接接头腐蚀的成因与预防》)
第三,奥氏体材料的应力腐蚀开裂需要显著的孵化期。测试暴露时间是重要因素,实验室加速试验难以复现。
最后,焊接件表面状况(包括热色和热影响区)会影响金属耐腐蚀性。热色由母材和焊接热历史决定的多种氧化物组成,不同氧化物形式耐腐蚀性各异。
应力腐蚀开裂预防
焊接产生的残余应力可通过应力消除退火缓解,这在碳钢中常用。然而,对奥氏体不锈钢,在氯化物环境中残余应力的阈值极低,因此退火或焊后热处理在含氯环境中对奥氏体不锈钢效果有限。
可通过机械加工或处理引入残余压应力,抵消焊接产生的拉应力。喷丸或抛丸等处理产生表面压应力,有利于控制SCC。
合金成分对应力腐蚀开裂的影响
抗氯化物SCC能力取决于所用不锈钢类型。奥氏体不锈钢更易发生SCC,其抗SCC能力取决于镍含量。
镍含量8–10 wt%的奥氏体钢级(如304/304L和316/316L)更易受SCC攻击。高镍高钼奥氏体钢级如Alloy 20、904L和6%钼超级奥氏体钢级抗SCC性能优异。
铁素体不锈钢(如430和444型)也极耐氯化物SCC。
除实验室测试外,实际工业经验也是制定标准、规范限值和批准材料用于特定环境条件的重要依据。必须考虑的关键点包括:气相与液相环境的差异、残余应力的作用、测试时长、焊缝表面状况。综合这些因素,ISO 15156可通过避免类似本文所述事故来提升行业安全。
复合材料