


混合过模成型革新复合材料市场
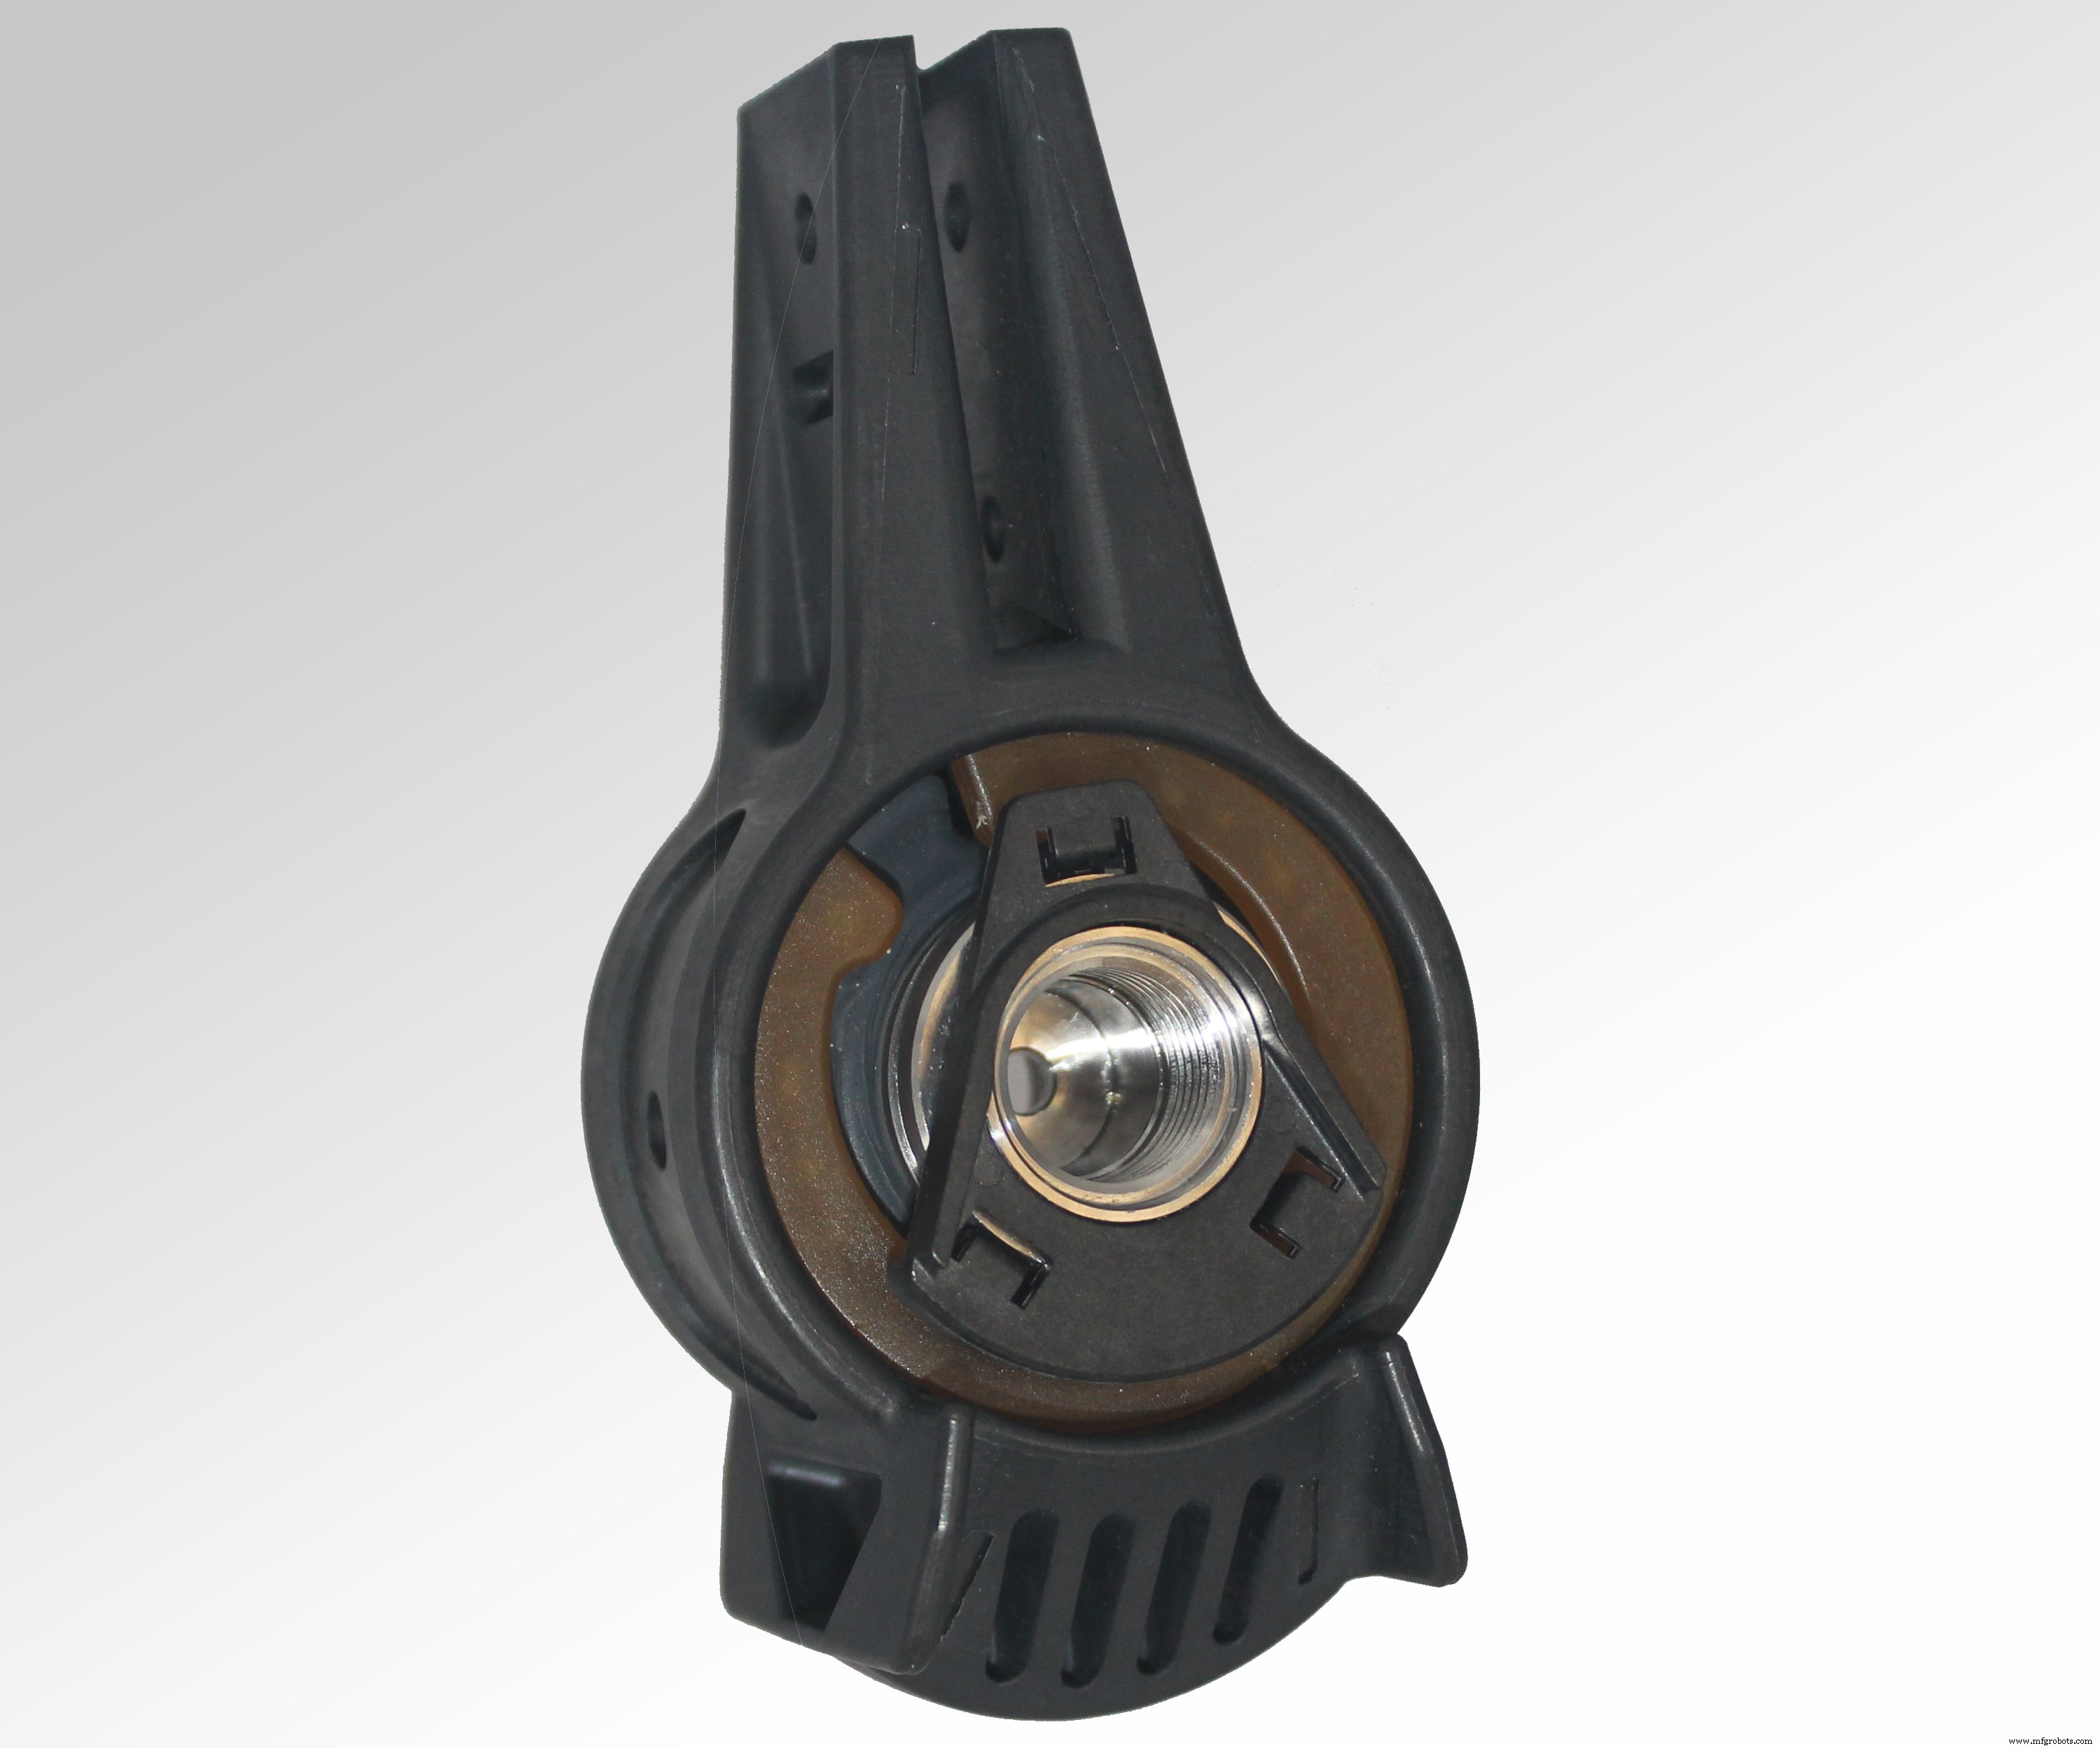
复杂与强度兼备。飞机行李舱B型支架等部件兼具高复杂度与高强度要求——混合过模成型技术专为此类组合而生。图片来源均为TxV Aero Composites
航空航天市场常见OEM愿为复合部件支付溢价,知投资将通过部件轻量化带来燃油节省、寿命延长减少磨损、或降低运营维护成本回报。这种"产品全生命周期"视角为复合材料打开许多市场应用。更罕见的是复合部件采购成本本身低于金属版本。但这在改变。一些新自动化复合制造工艺开始让天平倾向复合材料,其中包括TxV Aero Composites(美国罗德岛布里斯托尔)开发的混合过模工艺。
TxV为Tri-Mack Plastics Manufacturing(美国罗德岛布里斯托尔)与Victrex(英国Thornton Cleveleys)合资公司,将混合过模技术推进至商业化生产就绪。公司与SFS intec Aircraft Components(德国阿尔滕格施泰特)合作重新设计并商业化生产原为航空级铝制的飞机行李舱支架。这自身即成功案例,该支架也演示了混合过模与VICTREX AE 250单向碳纤维/聚芳醚酮(PAEK)预浸带在众多航空航天应用中实现宝贵减重降本潜力——优势源于用材料添加型复合工艺替代减材型金属切削加工。
从减材到增材
在CNC机床加工金属部件的机加工师和机加工车间自称"造屑者",显而易见其工艺从金属毛坯切削去除多余材料成型部件,产生金属屑。这些屑无论废弃、外送回收或内部再处理,都是金属切削昂贵一环。就SFS intec行李舱支架,多道铣削步骤中60-70%铝材成废屑。
高废料率使复合材料净成形/近净成形版本支架原材料成本潜在低于金属。"因废屑我们能对抗更便宜(单价)铝材;若买飞比8:1,大部分铝材购入成废屑,"TxV高级客户经理Jonathan Sourkes注。"另一因素是每部件铣削耗时。我们能分钟级造复合件,非小时级。"
除原料成本,像支架这类兼具复杂几何与高承载性能要求的部件,用历史可用制造选项做复合版本不具经济可行性。一方面,若用低成本切碎纤维增强高速低接触注塑工艺,部件达不到足够承载性能。另一方面,若用高承载连续纤维增强通过低速高接触工艺(典型含人工铺层),生产太慢和/或制造成本太高导致终产品太贵。
因这类新型复合应用存在此类路障,复合行业整体投入巨大资源开发自动化工艺,以适宜高生产率产出此类部件,且具足够承载能力满足航空航天客户需求规格。旨在商业化生产此类复合部件,TxV 2017年成立专门加速聚酮基复合应用创新制造工艺在航空航天行业商业化采用。
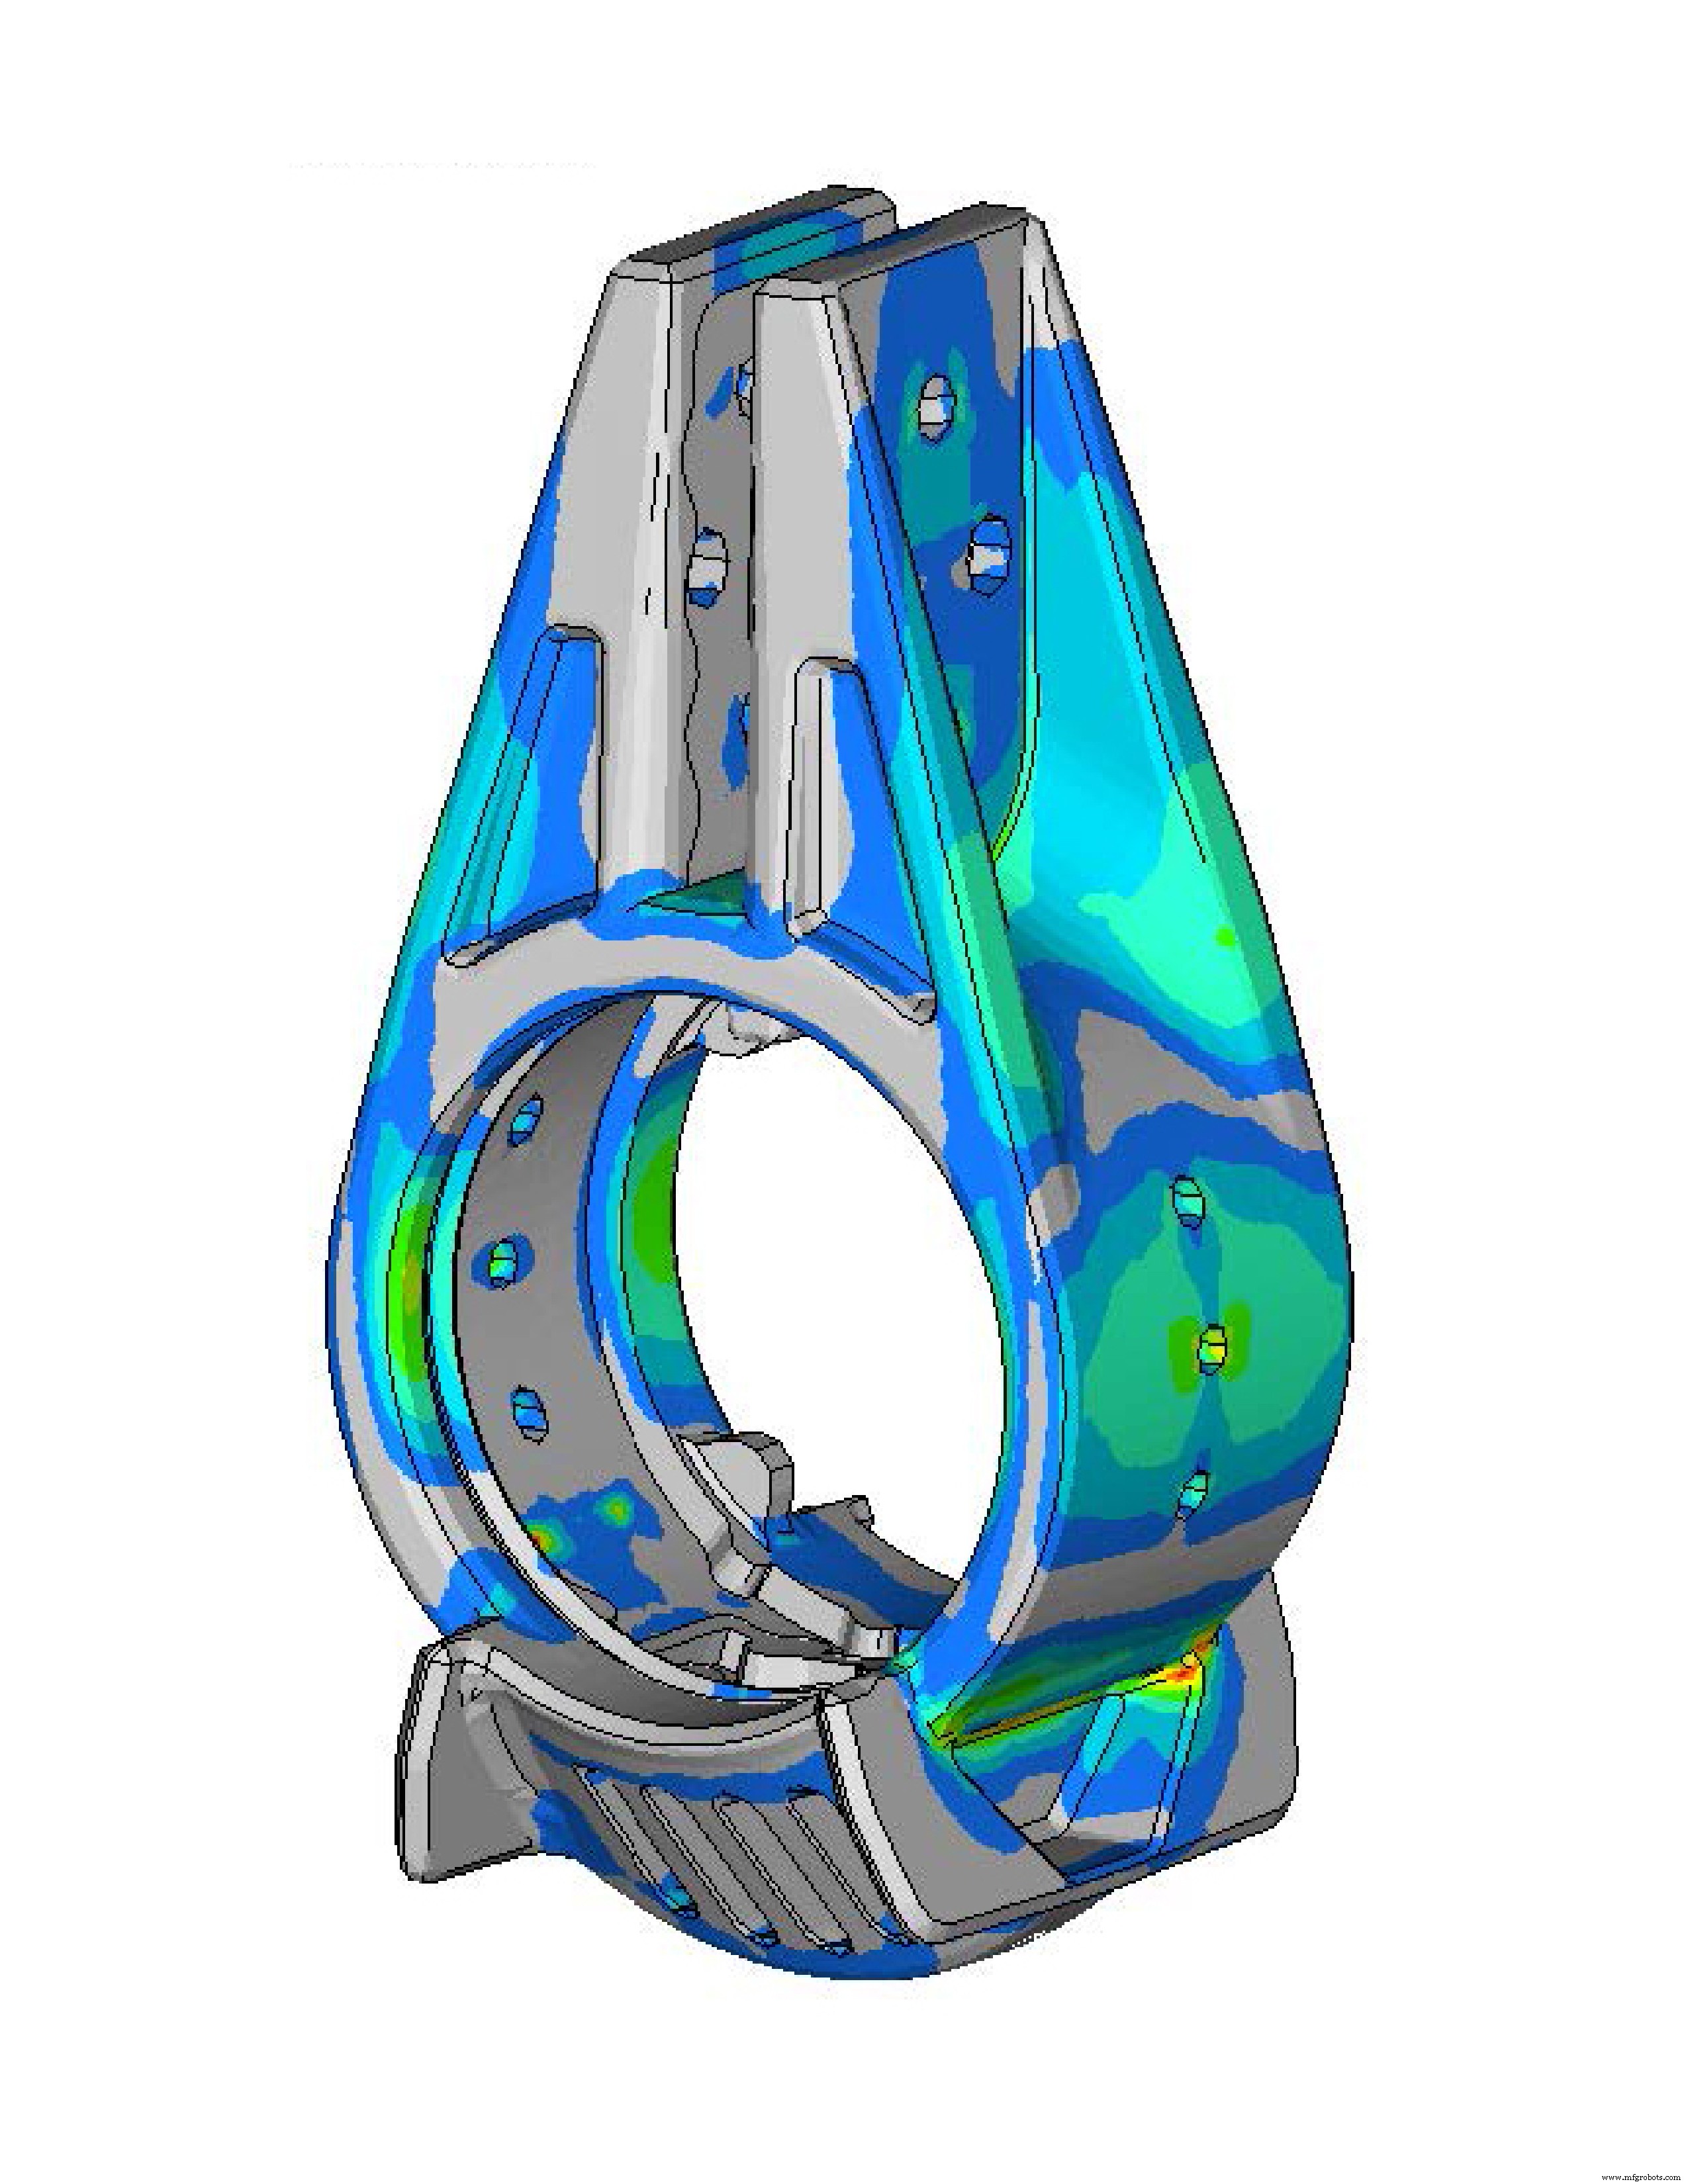
虚拟原型。 利用表征层压板与过模关系的专有数据,TxV在无需制造测试物理原型前提下迭代铺层与铺层角度。迭代持续至可见应力(如图)落入工况载荷范围内。
TxV过模混合方案融入两项复合部件制造技术关键进展。第一,自动化生产需连续纤维增强强刚度的部件区域。第二,利用注塑速度完成部件复杂几何。更具体:生产承载载荷的定制层压板,再过模功能化成型最终部件几何。据SFS intec Aircraft Components创新主管Sascha Costabel,混合技术"是须承受高机械应力且几何需多工序、常规加工用切削的部件的良选。"
与SFS intec合作绝佳选择,Sourkes说。"作为系统连接件全球领军,SFS总做很有意思的事。他们极创新且愿投资新技术,"他注。SFS intec与航空客户关系强,他补,且具备资质认证能力——关键于航空航天行业采纳重新设计部件。
飞机行李舱支架,具体称"B型支架",选作复合重新设计首个连接件,因其代表难设计难生产部件类。经协同工程、部件概念设计、Altair(密歇根特洛伊)有限元分析(FEA)工具性能建模,项目组从首件迭代验证测试证明模型。设计制造为核心,复合支架利用自动铺带连续纤维增强元件与高速注塑切碎纤维增强元件制造优势。
构建B型支架
混合过模工艺关键方面之一为使用同类不同聚合物。PAEK作连续纤维复合部分基体树脂,聚醚醚酮(PEEK)用于过模区域。VICTREX PAEK与PEEK具优异疲劳、耐化学腐蚀性;优秀烟雾阻燃毒性抵抗;快速成型性;可焊接性。VICTREX AE 250为低熔点PAEK(LM PAEK),熔点比PEEK低40°C。"熔融PEEK流过LM PAEK复合表面时,较低熔点允许强熔融结合,"Sourkes解释。
B支架特定原料为VICTREX AE 250单向碳纤维增强PAEK预浸带(58%碳纤维)两英寸宽;短碳纤维填充VICTREX PEEK 150CA30(30%碳纤维)。这些材料供给混合过模生产工位,通过以下多步工艺制造支架。
步骤1. Dieffenbacher Fiberforge 2000自动铺带系统生产定制层压板坯料。
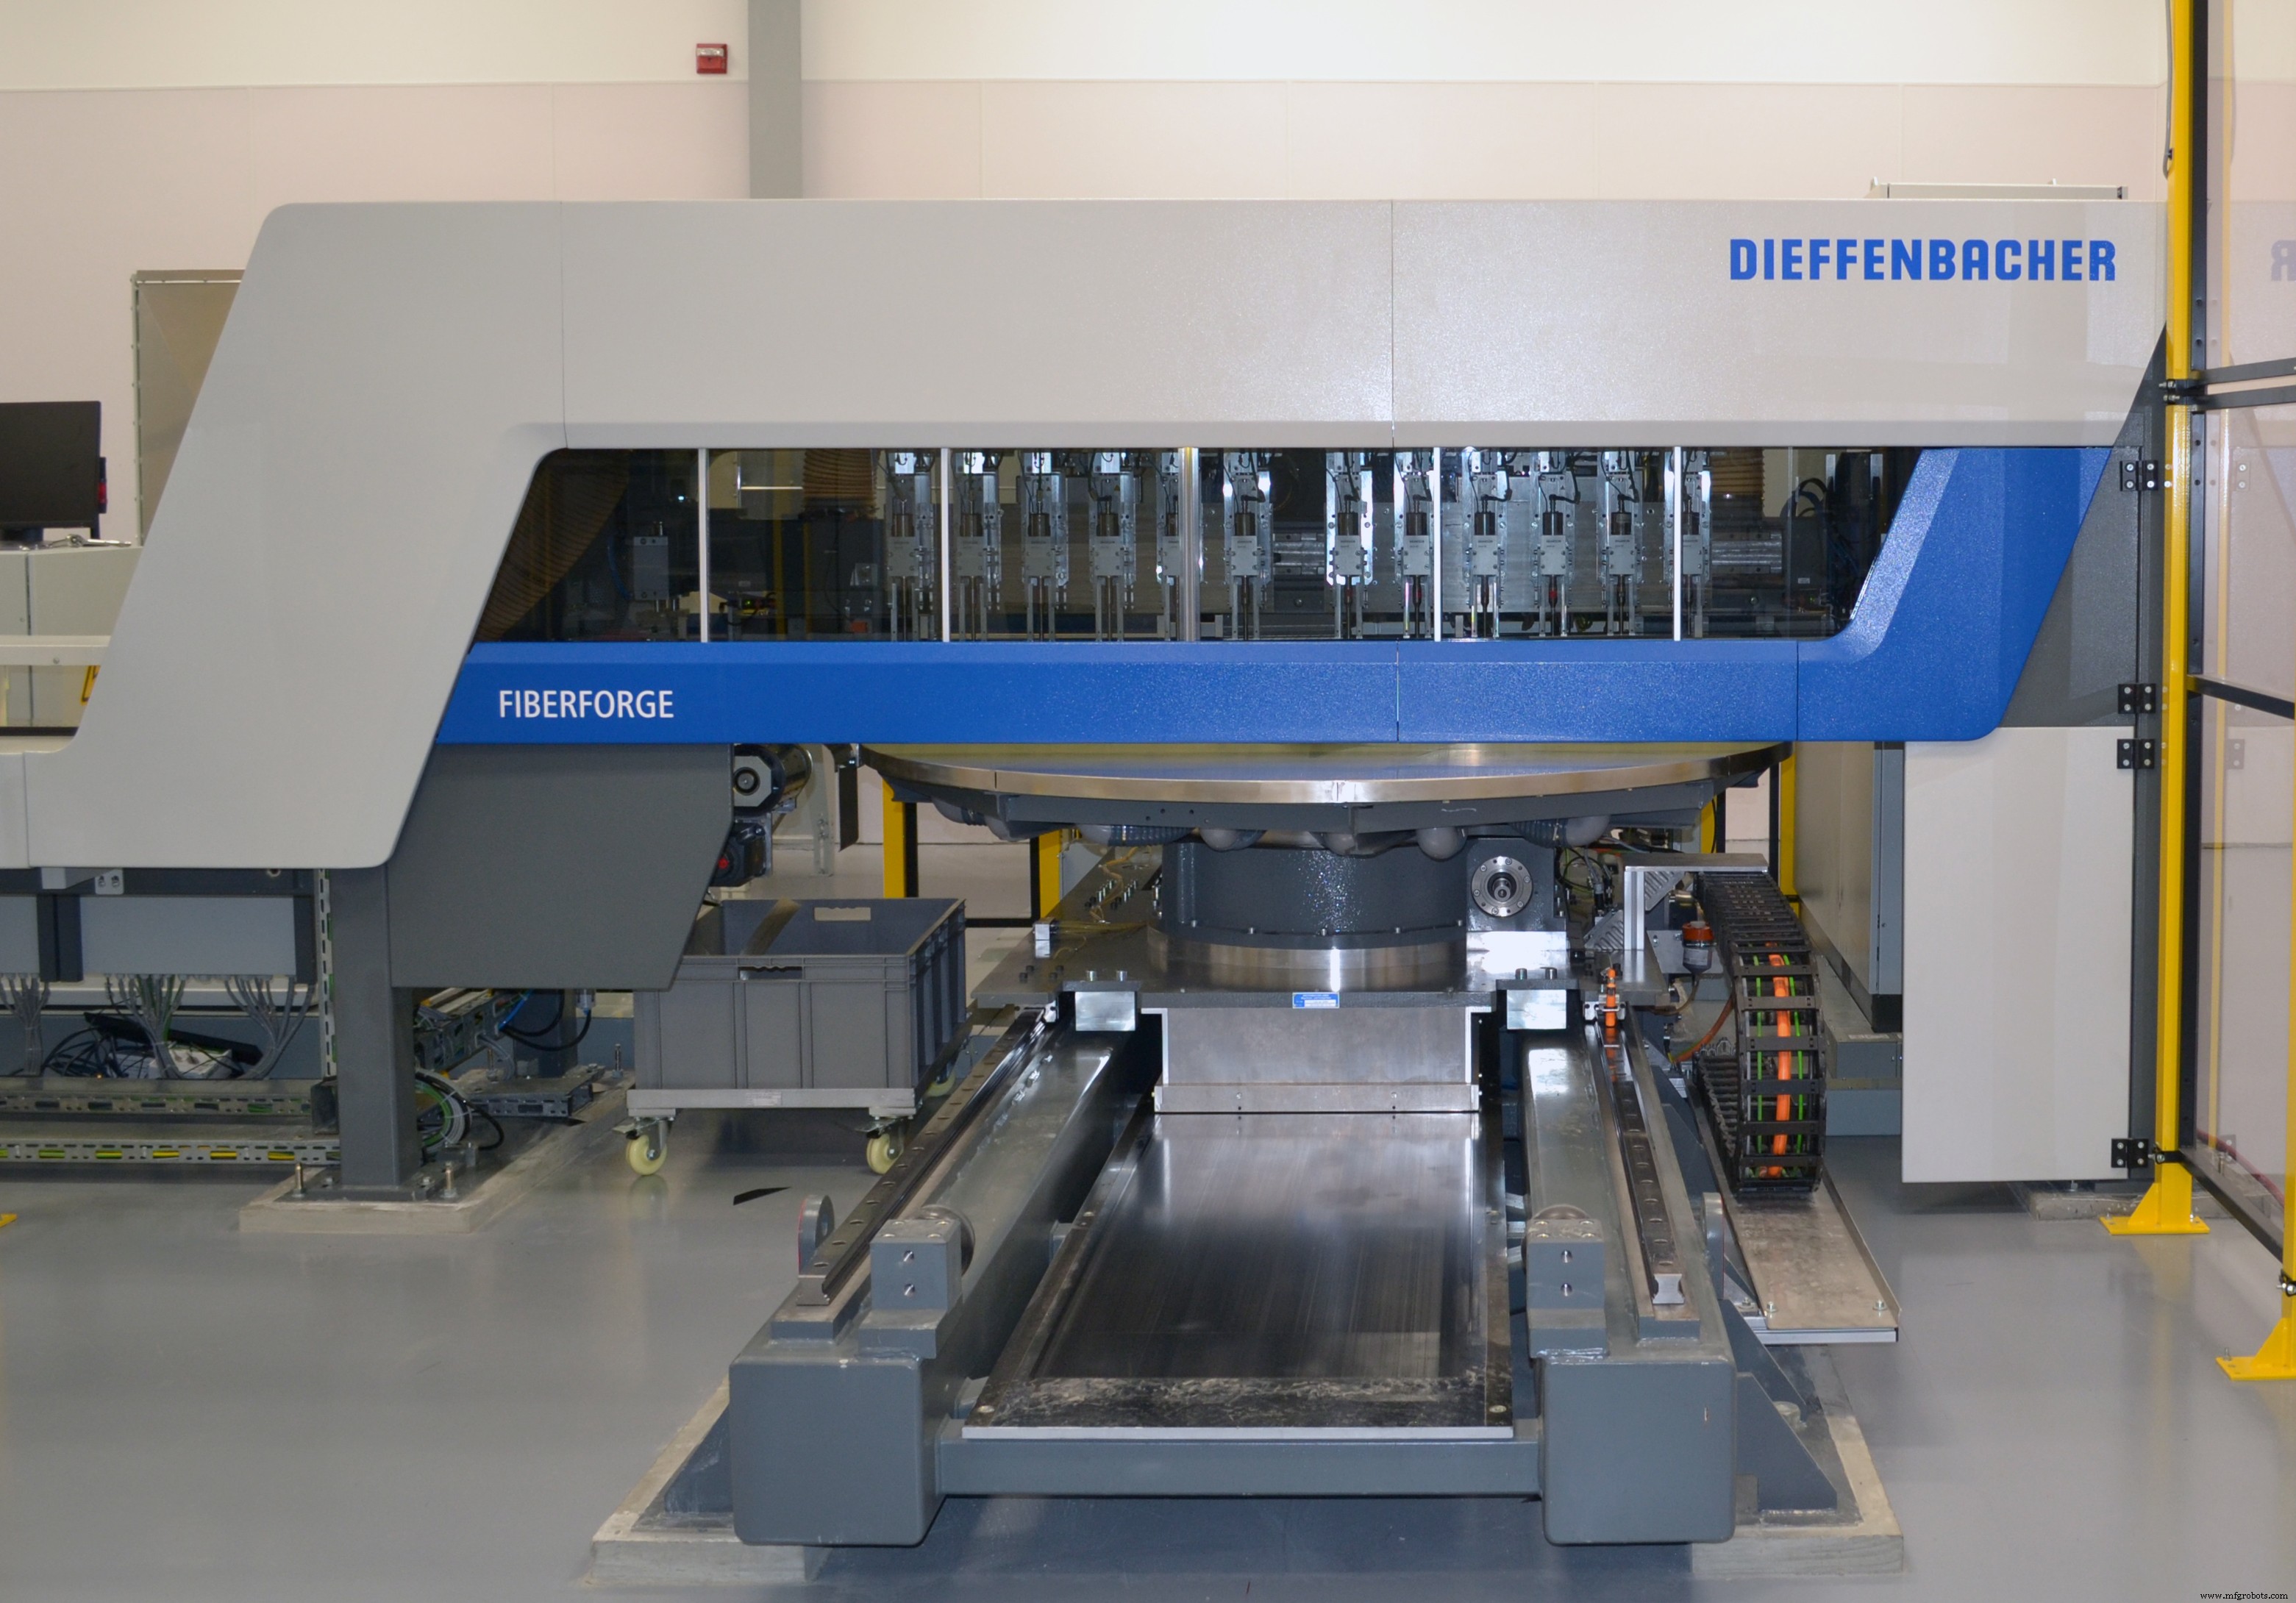
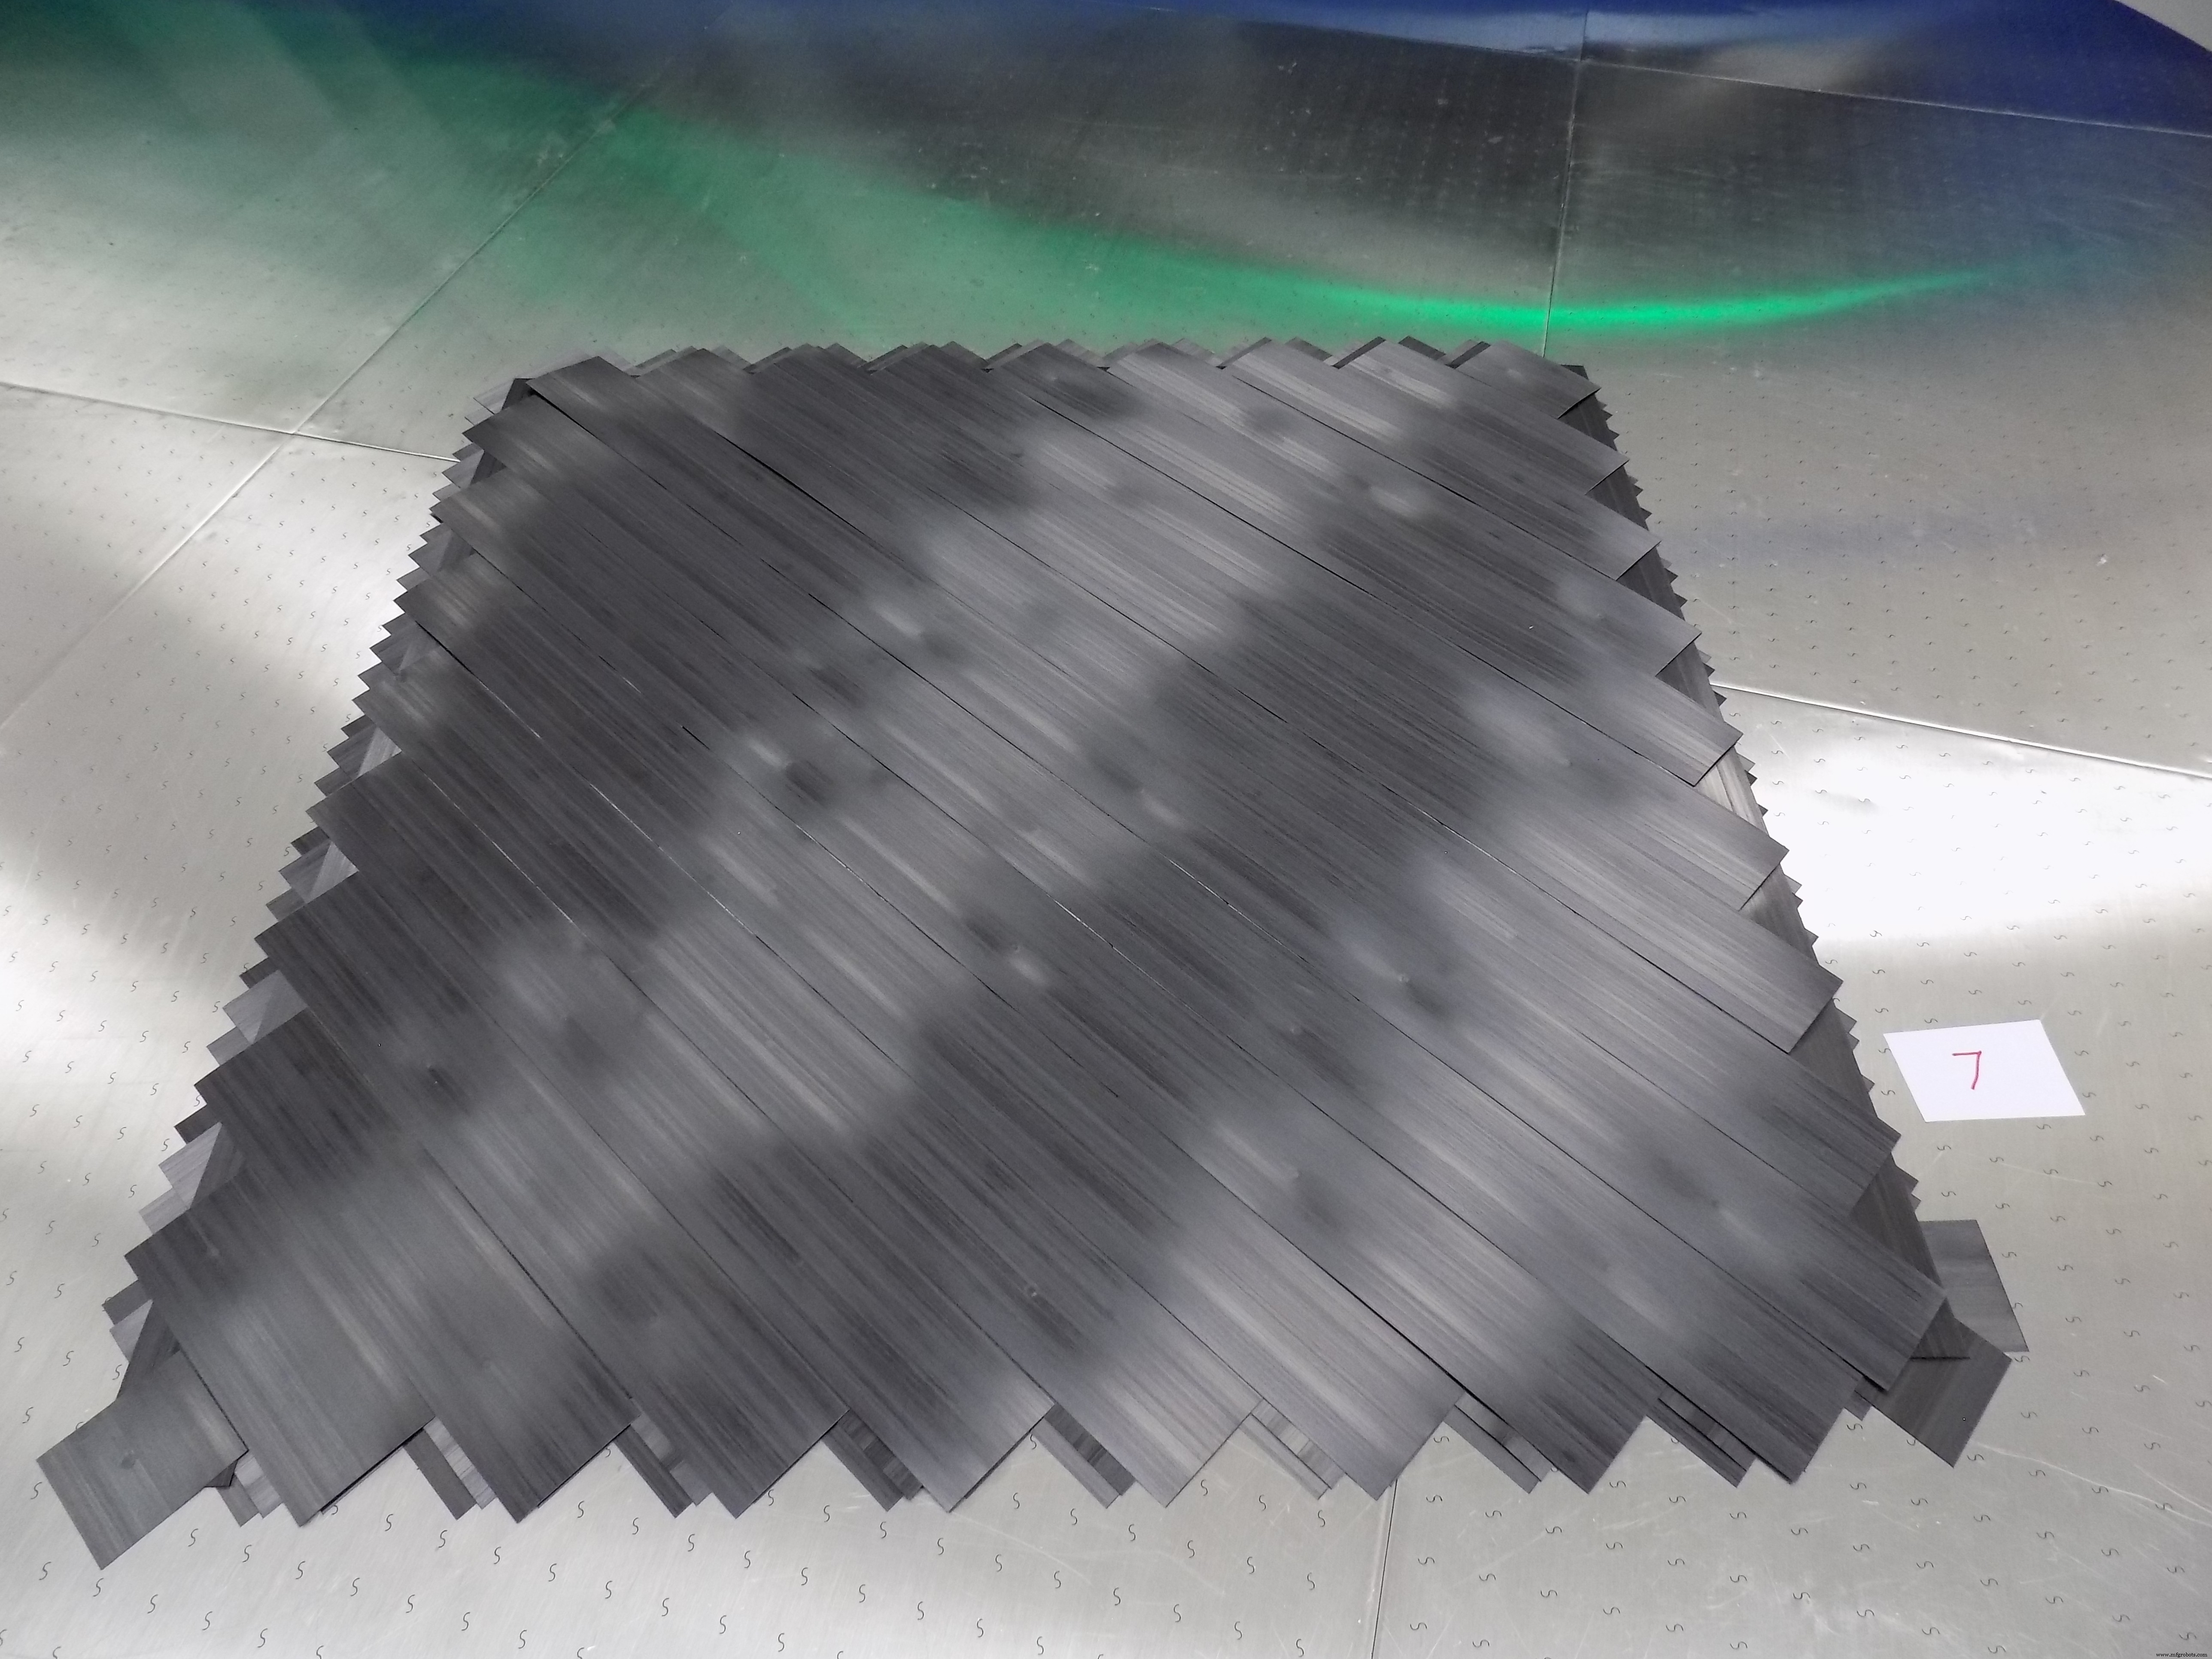
首碳纤维/PAEK预浸带经Dieffenbacher(德国埃平根)Fiberforge 2000铺带系统铺设成定制坯料。"此机为全球最快铺带系统之一,"Sourkes证言。配备机器人装卸卷轴,可不间断运行,最小化人工触工时间。铺层设计最小化带材间隙。每层B支架定制坯料铺设前检查。工艺在环境受控区执行,最小化异物碎屑(FOD)风险。
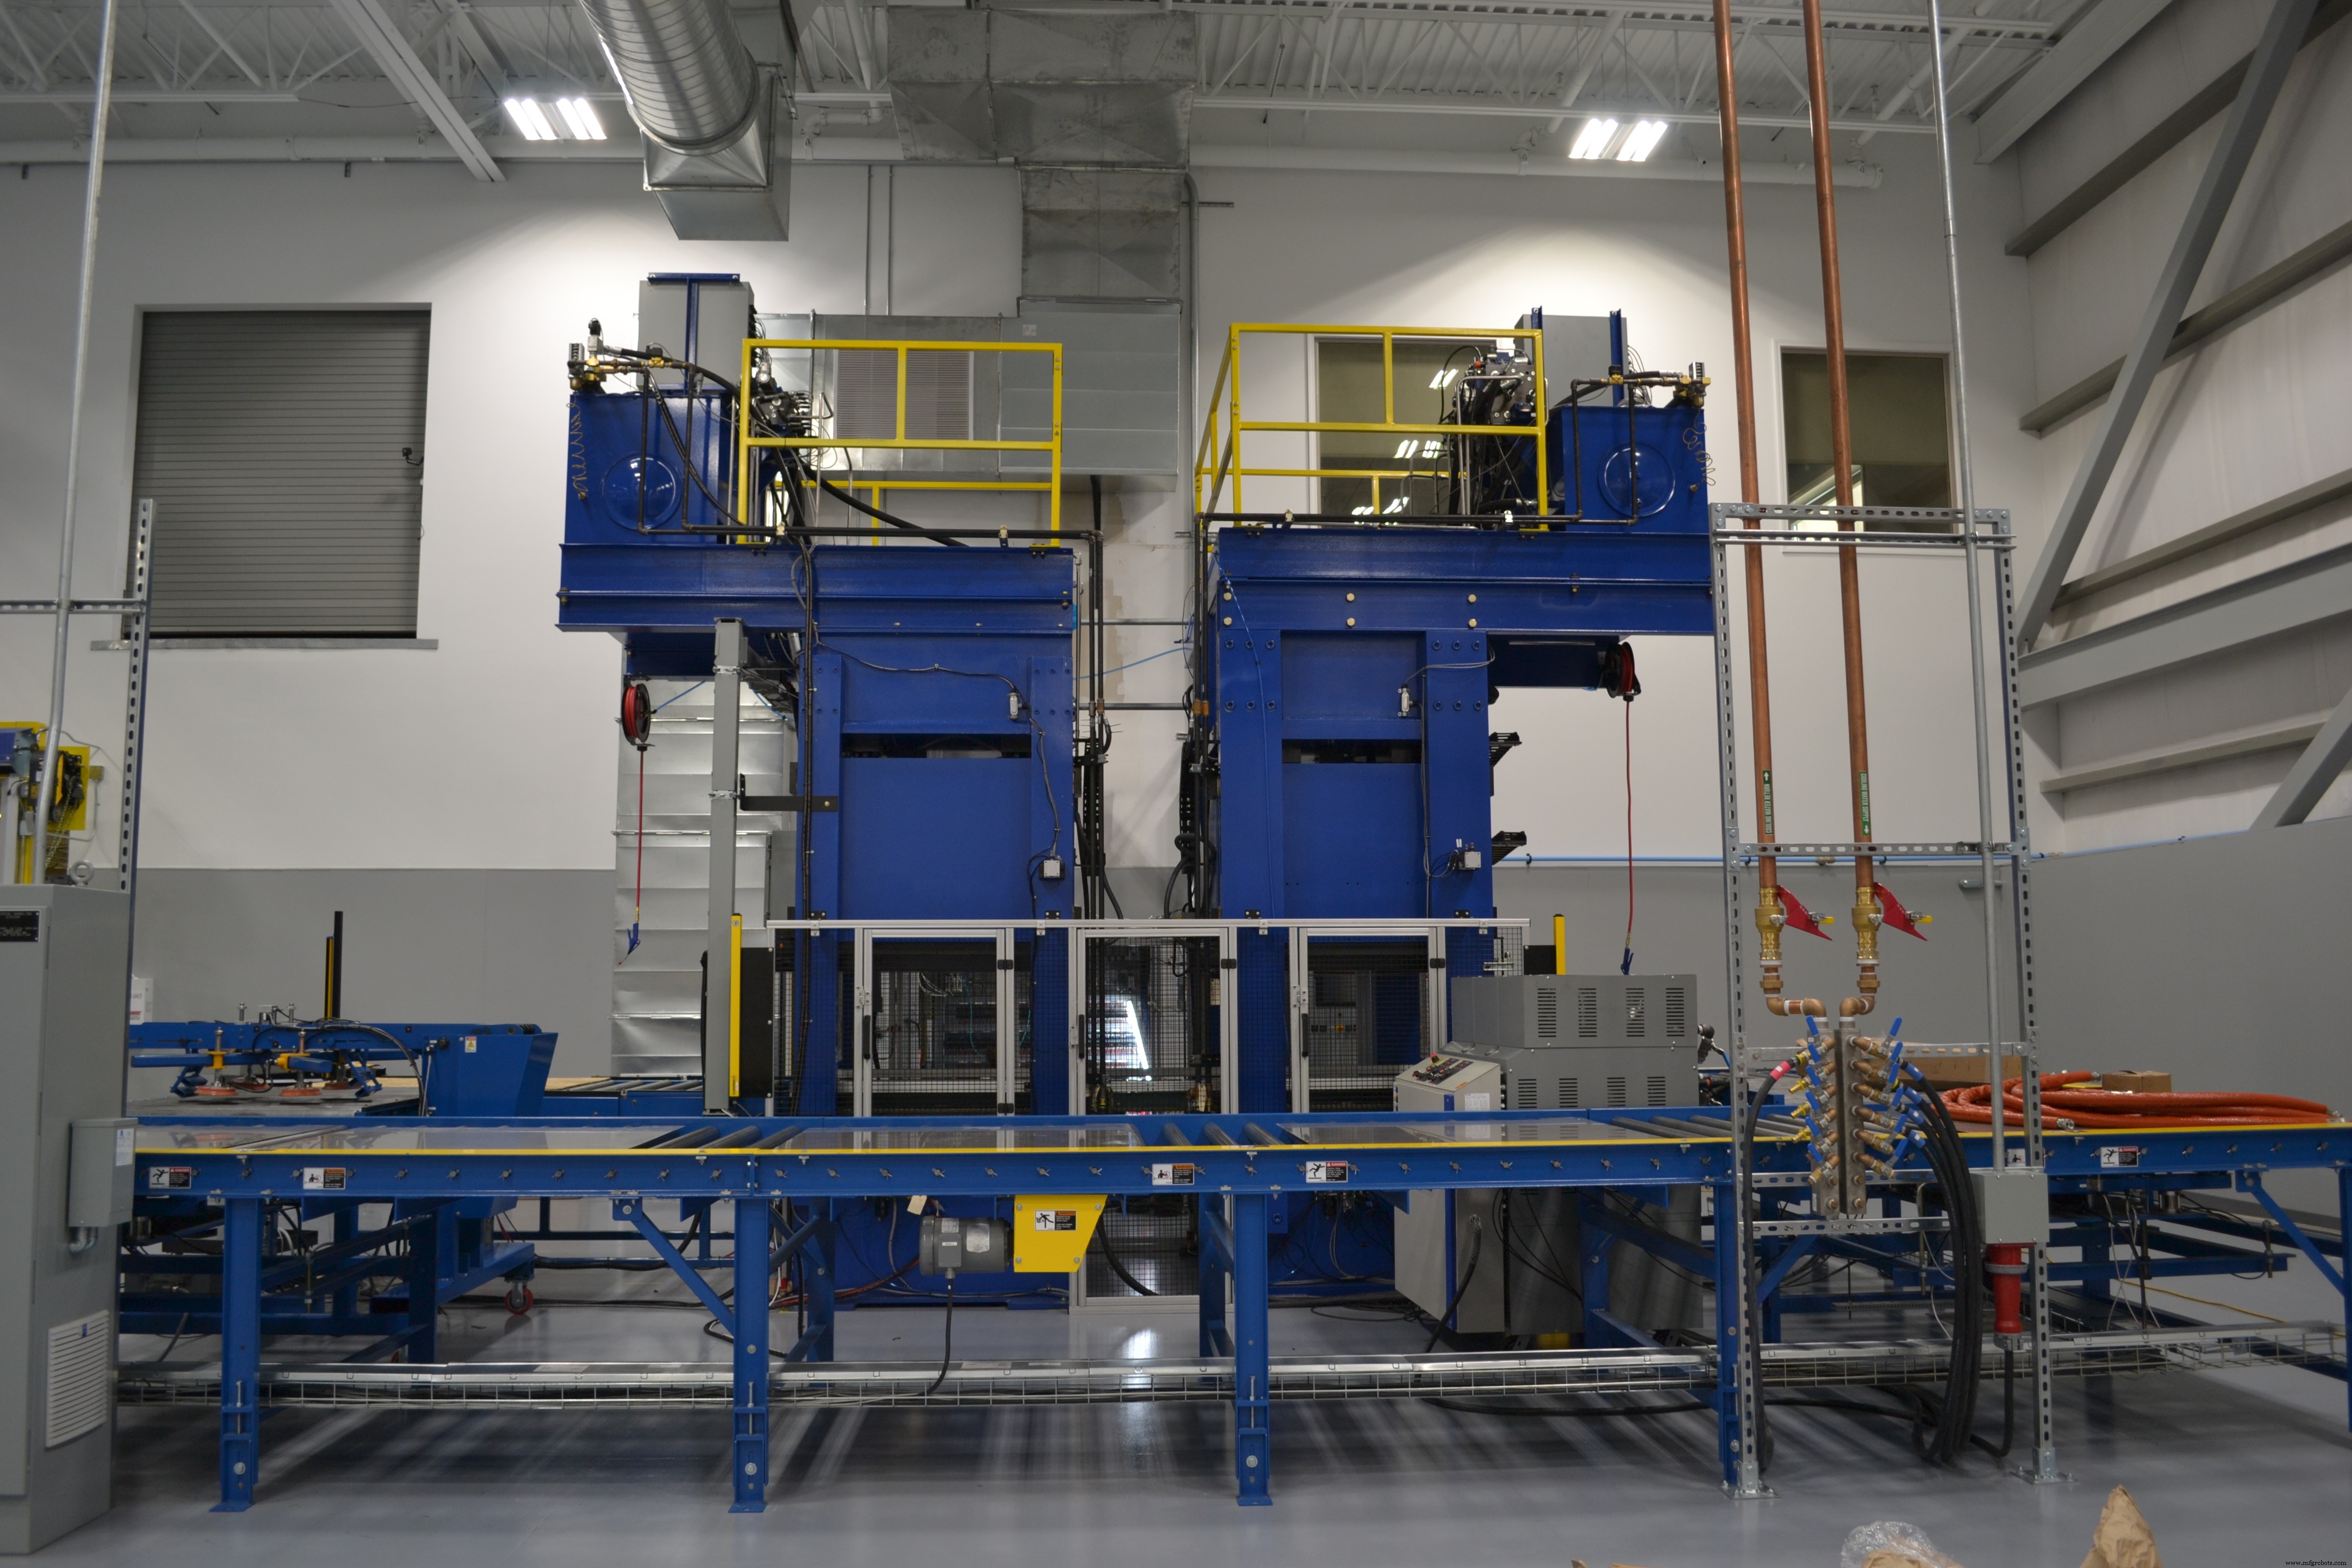
定制坯料随后在自动化专用单元固结,需最小人工搬运装卸层压板。单元内匹配热压板压力固结板材消除空隙。匹配冷压板随后冷却板材。两套保温压板比单压板静态压机高效得多。"结果是循环时间大幅缩短至分钟级非小时级,"Sourkes说。
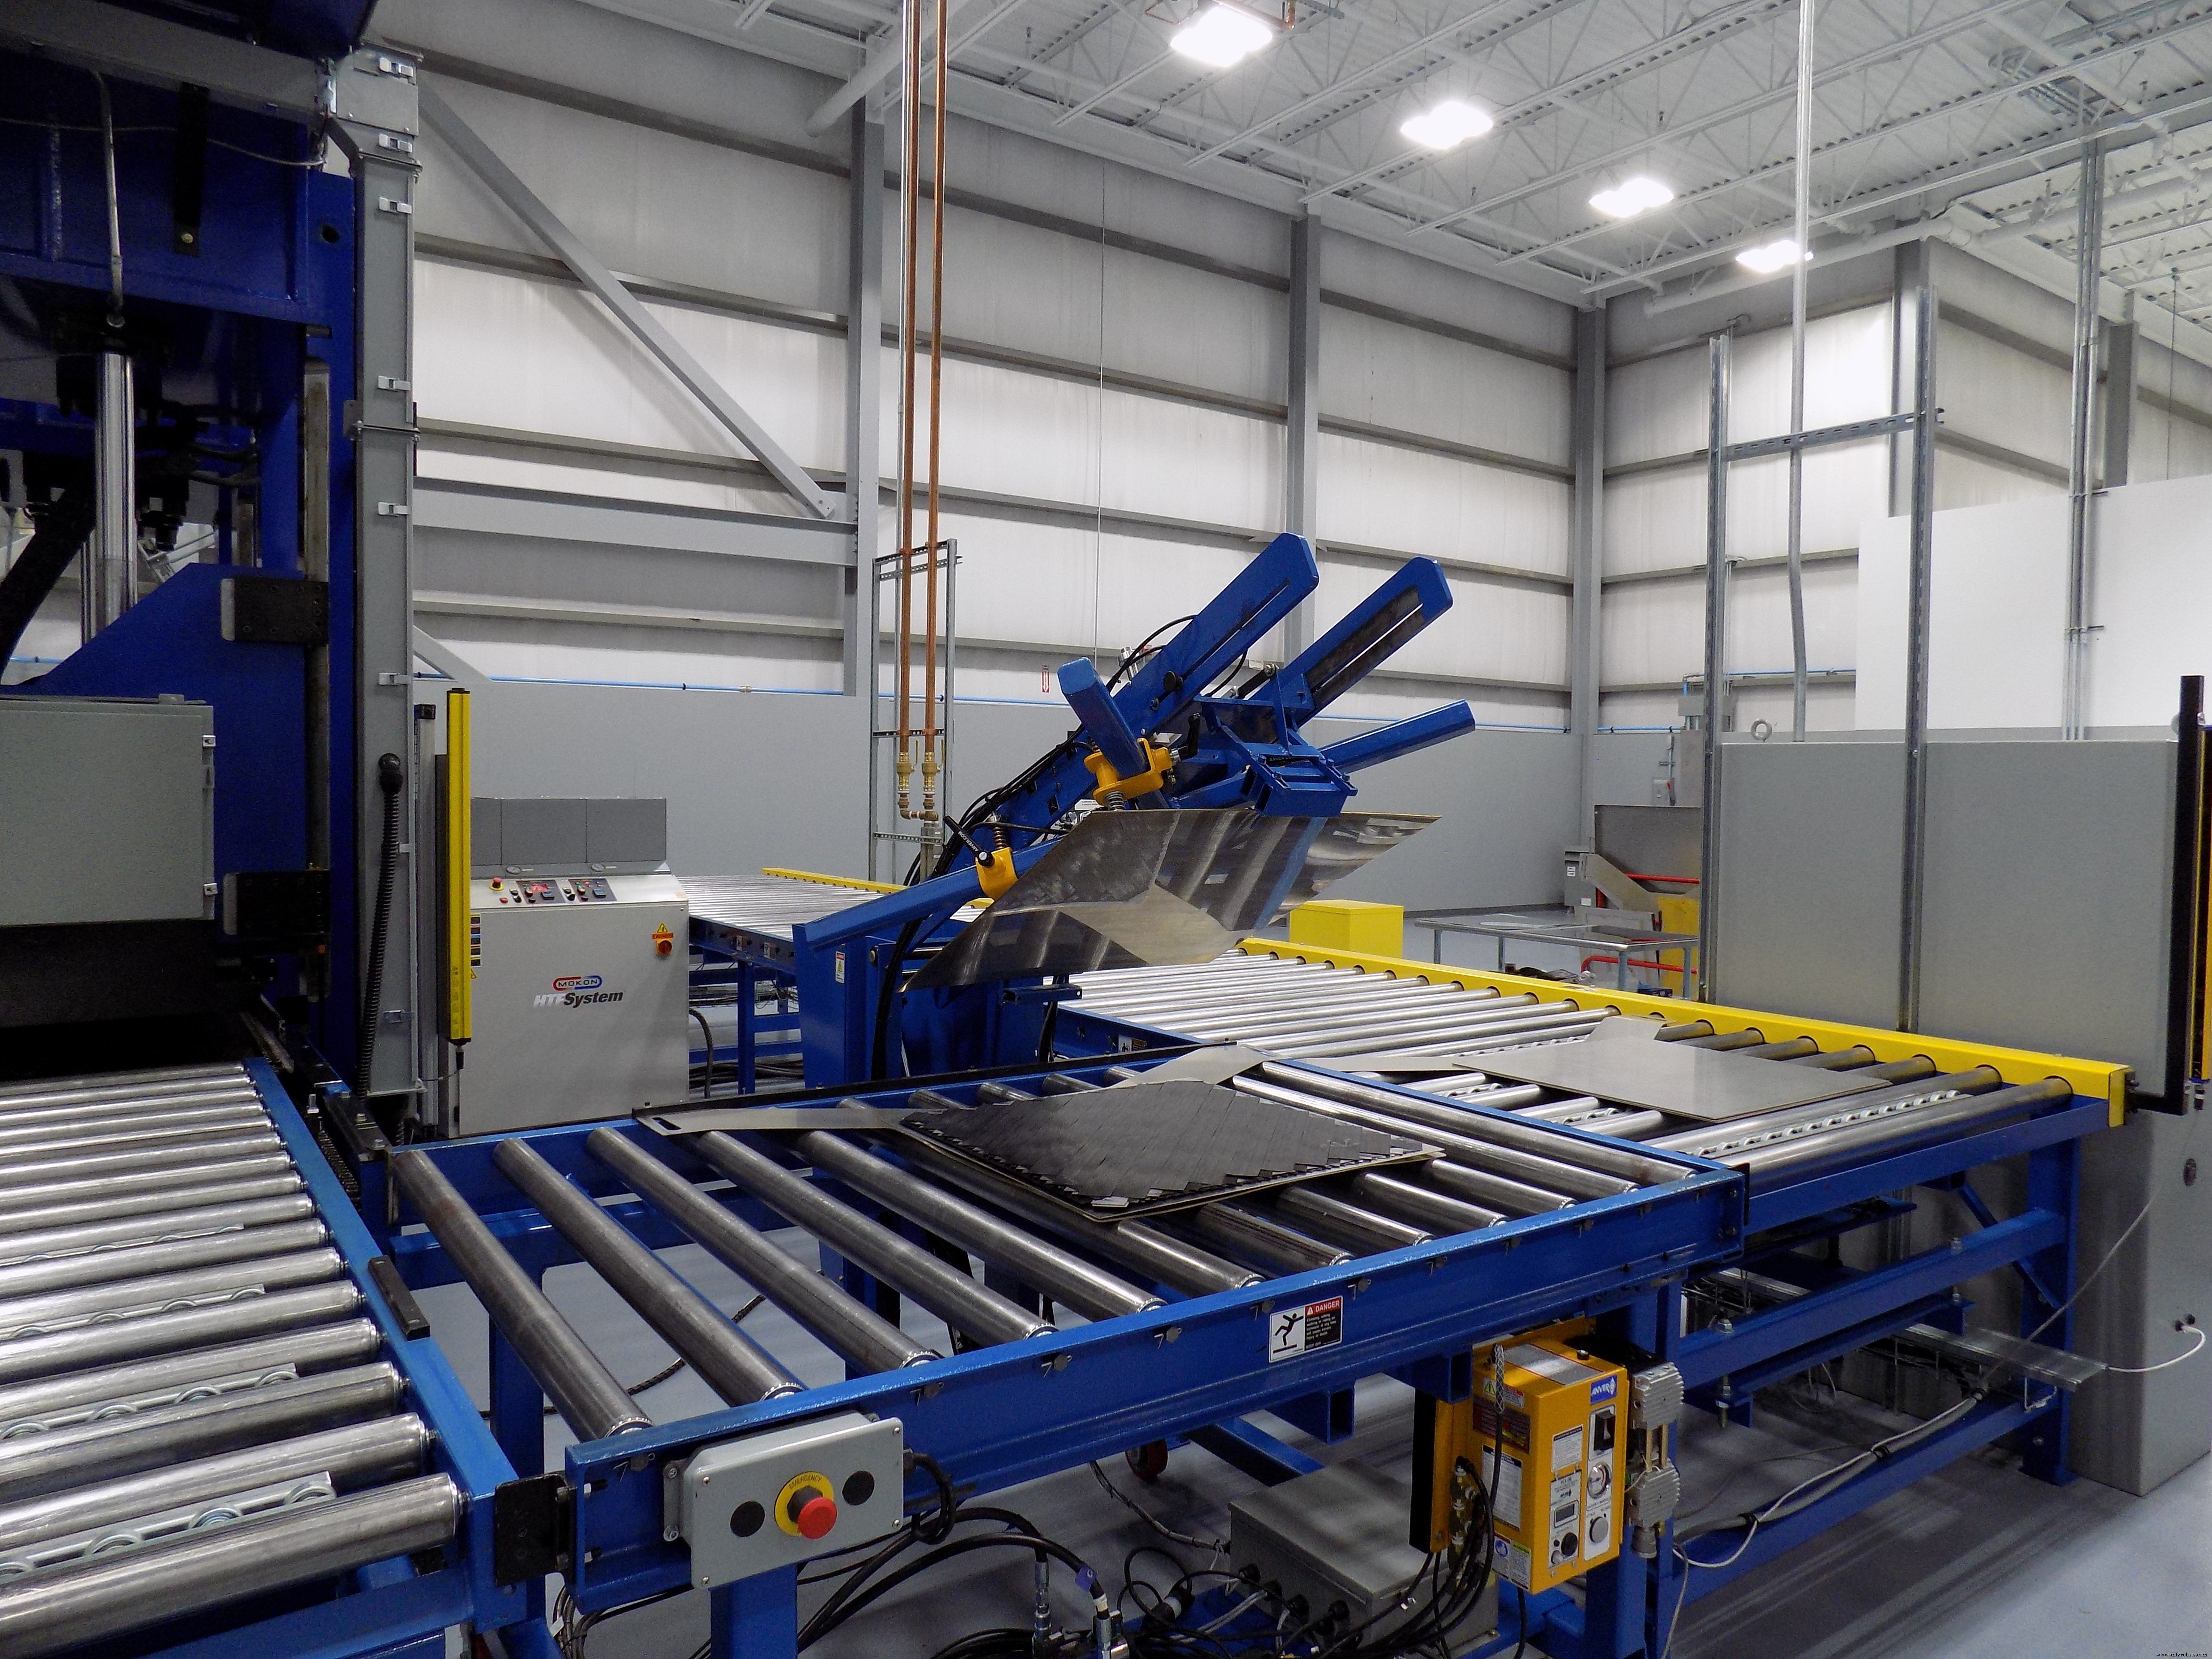
步骤2. 定制坯料在自动化专用固结单元固结,配备两套保温压板(一热一冷)加速此步。
固结层压板预成型件经专有工位进一步加工成型支架主体形状(步骤3)。最终碳纤维/PAEK嵌件经Flow International(美国华盛顿州肯特)水射流切割机从成型坯料切出(步骤4)
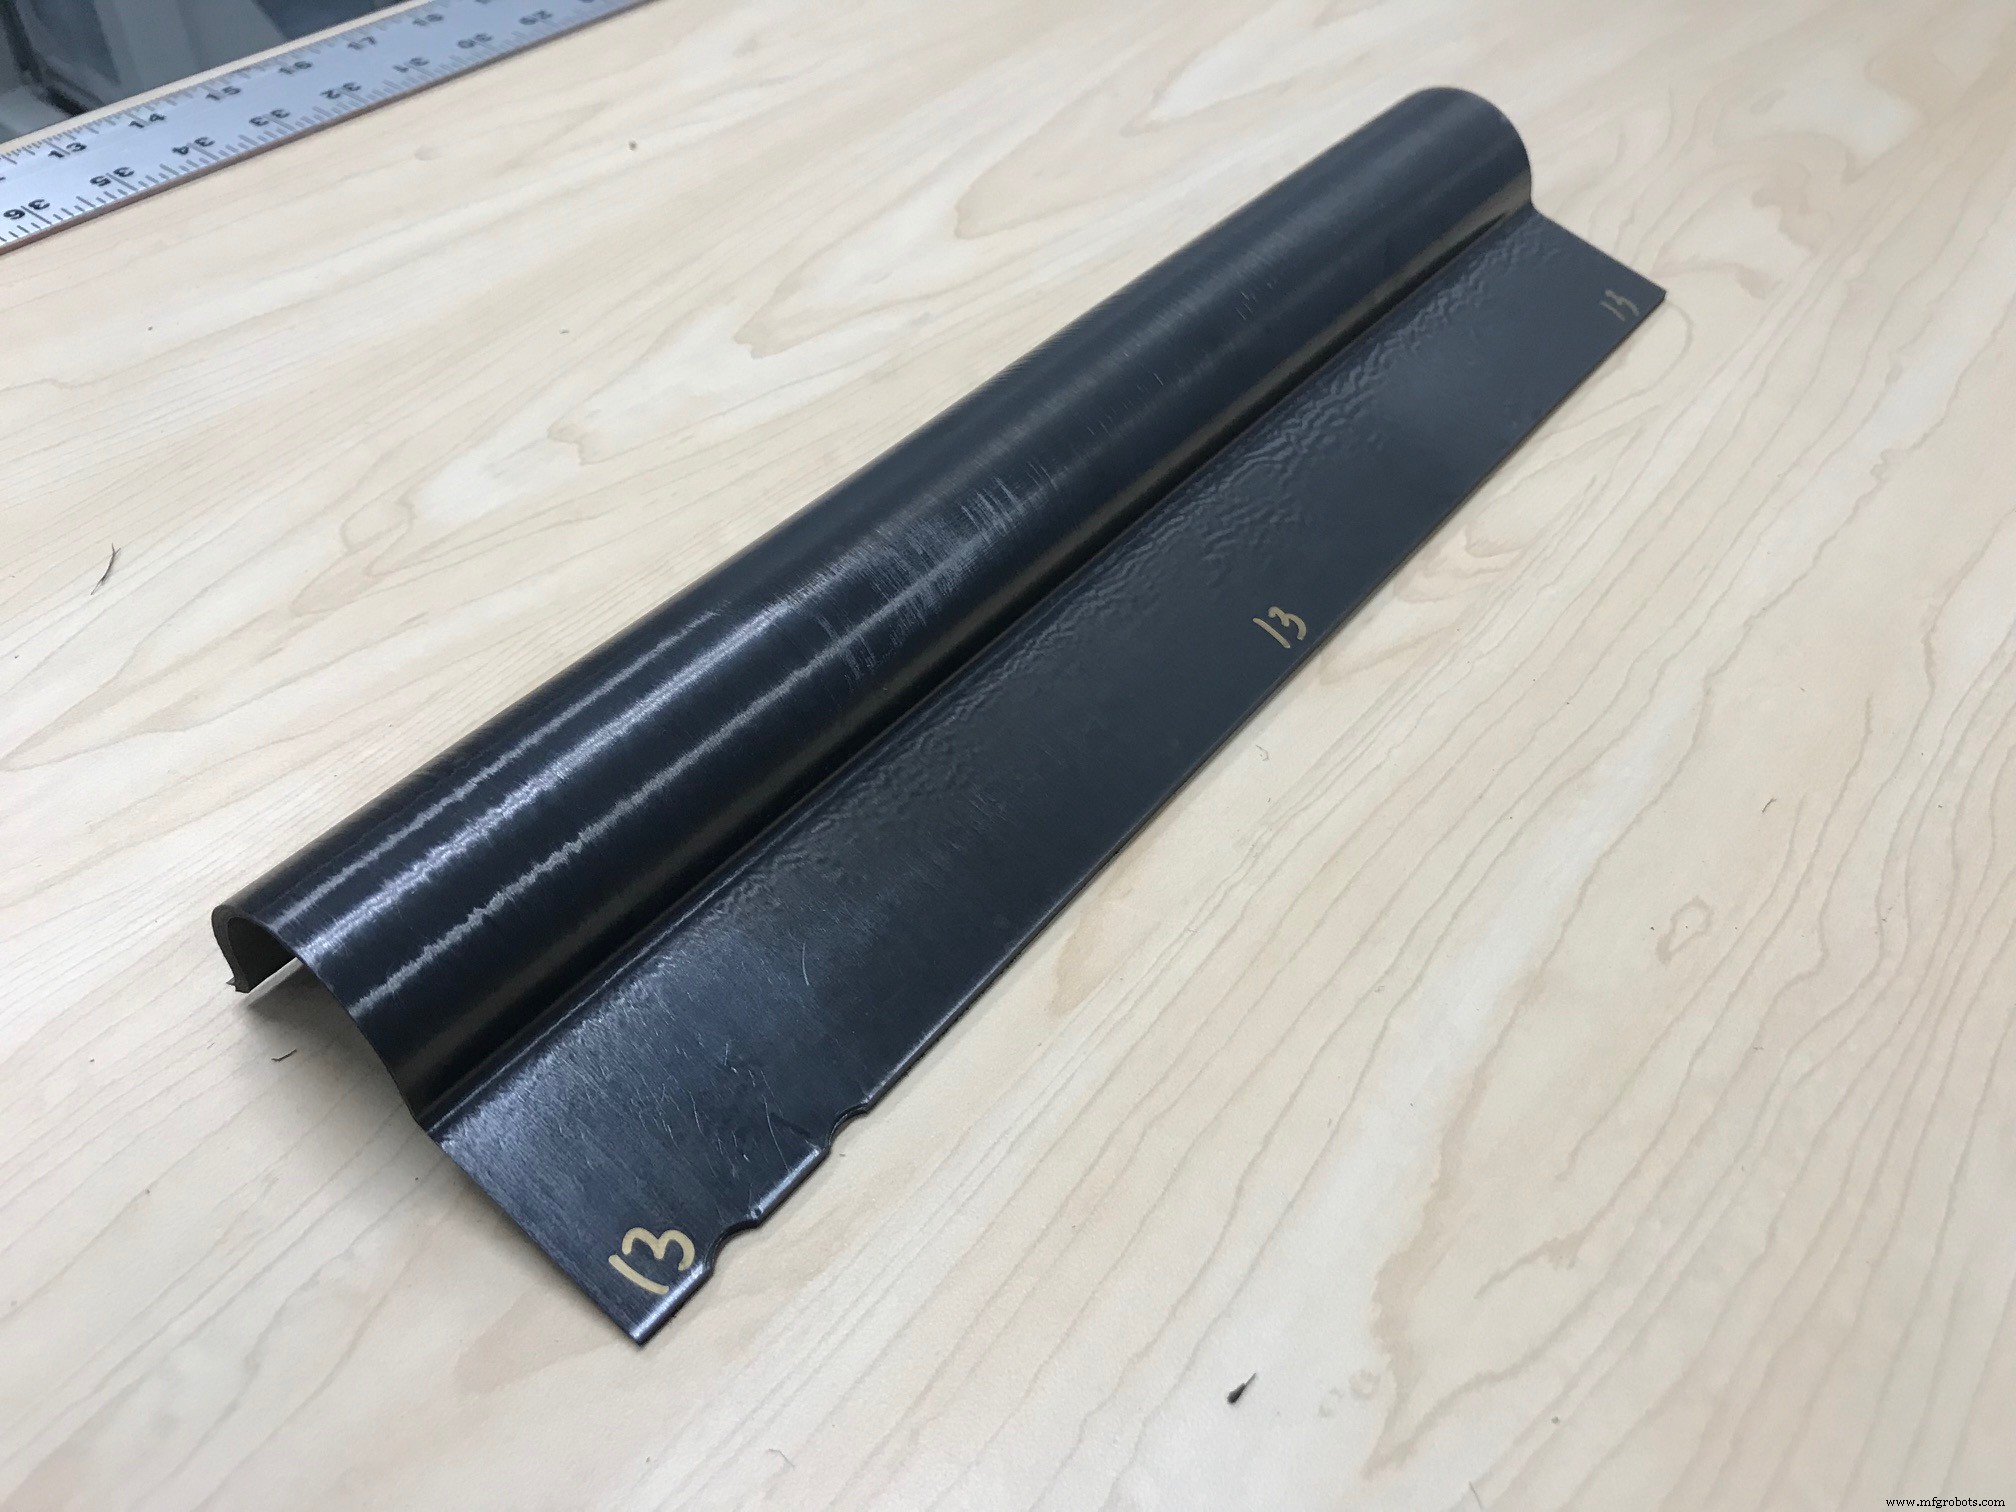
步骤3. 专有工位成型支架主体形状。
定制坯料尺寸确定时,Sourkes指出每项目须权衡取舍。"可尺寸化层压板从单方坯料切出三四矩形预成型件。铺设尽可能大坯料再切分预成型件,最大化买飞比;但切割预成型件意味水射流切割更多工时。"B支架项目中每固结层压板切出多个预成型件。
次为过模步骤,用Engel(奥地利施韦特贝格)高温注塑机执行(步骤5)。嵌件置入注塑模腔填充熔融PEEK。嵌件置入注塑模腔填充熔融PEEK,熔融顶层VICTREX AE 250层压板形成强熔融结合部件。
如需,部件经机加工修整至净形。"虽目标模塑近净形件,"Sourkes承认,"常需一定机加清理工艺几何。"机加可用水射流或CNC。
突破性成果
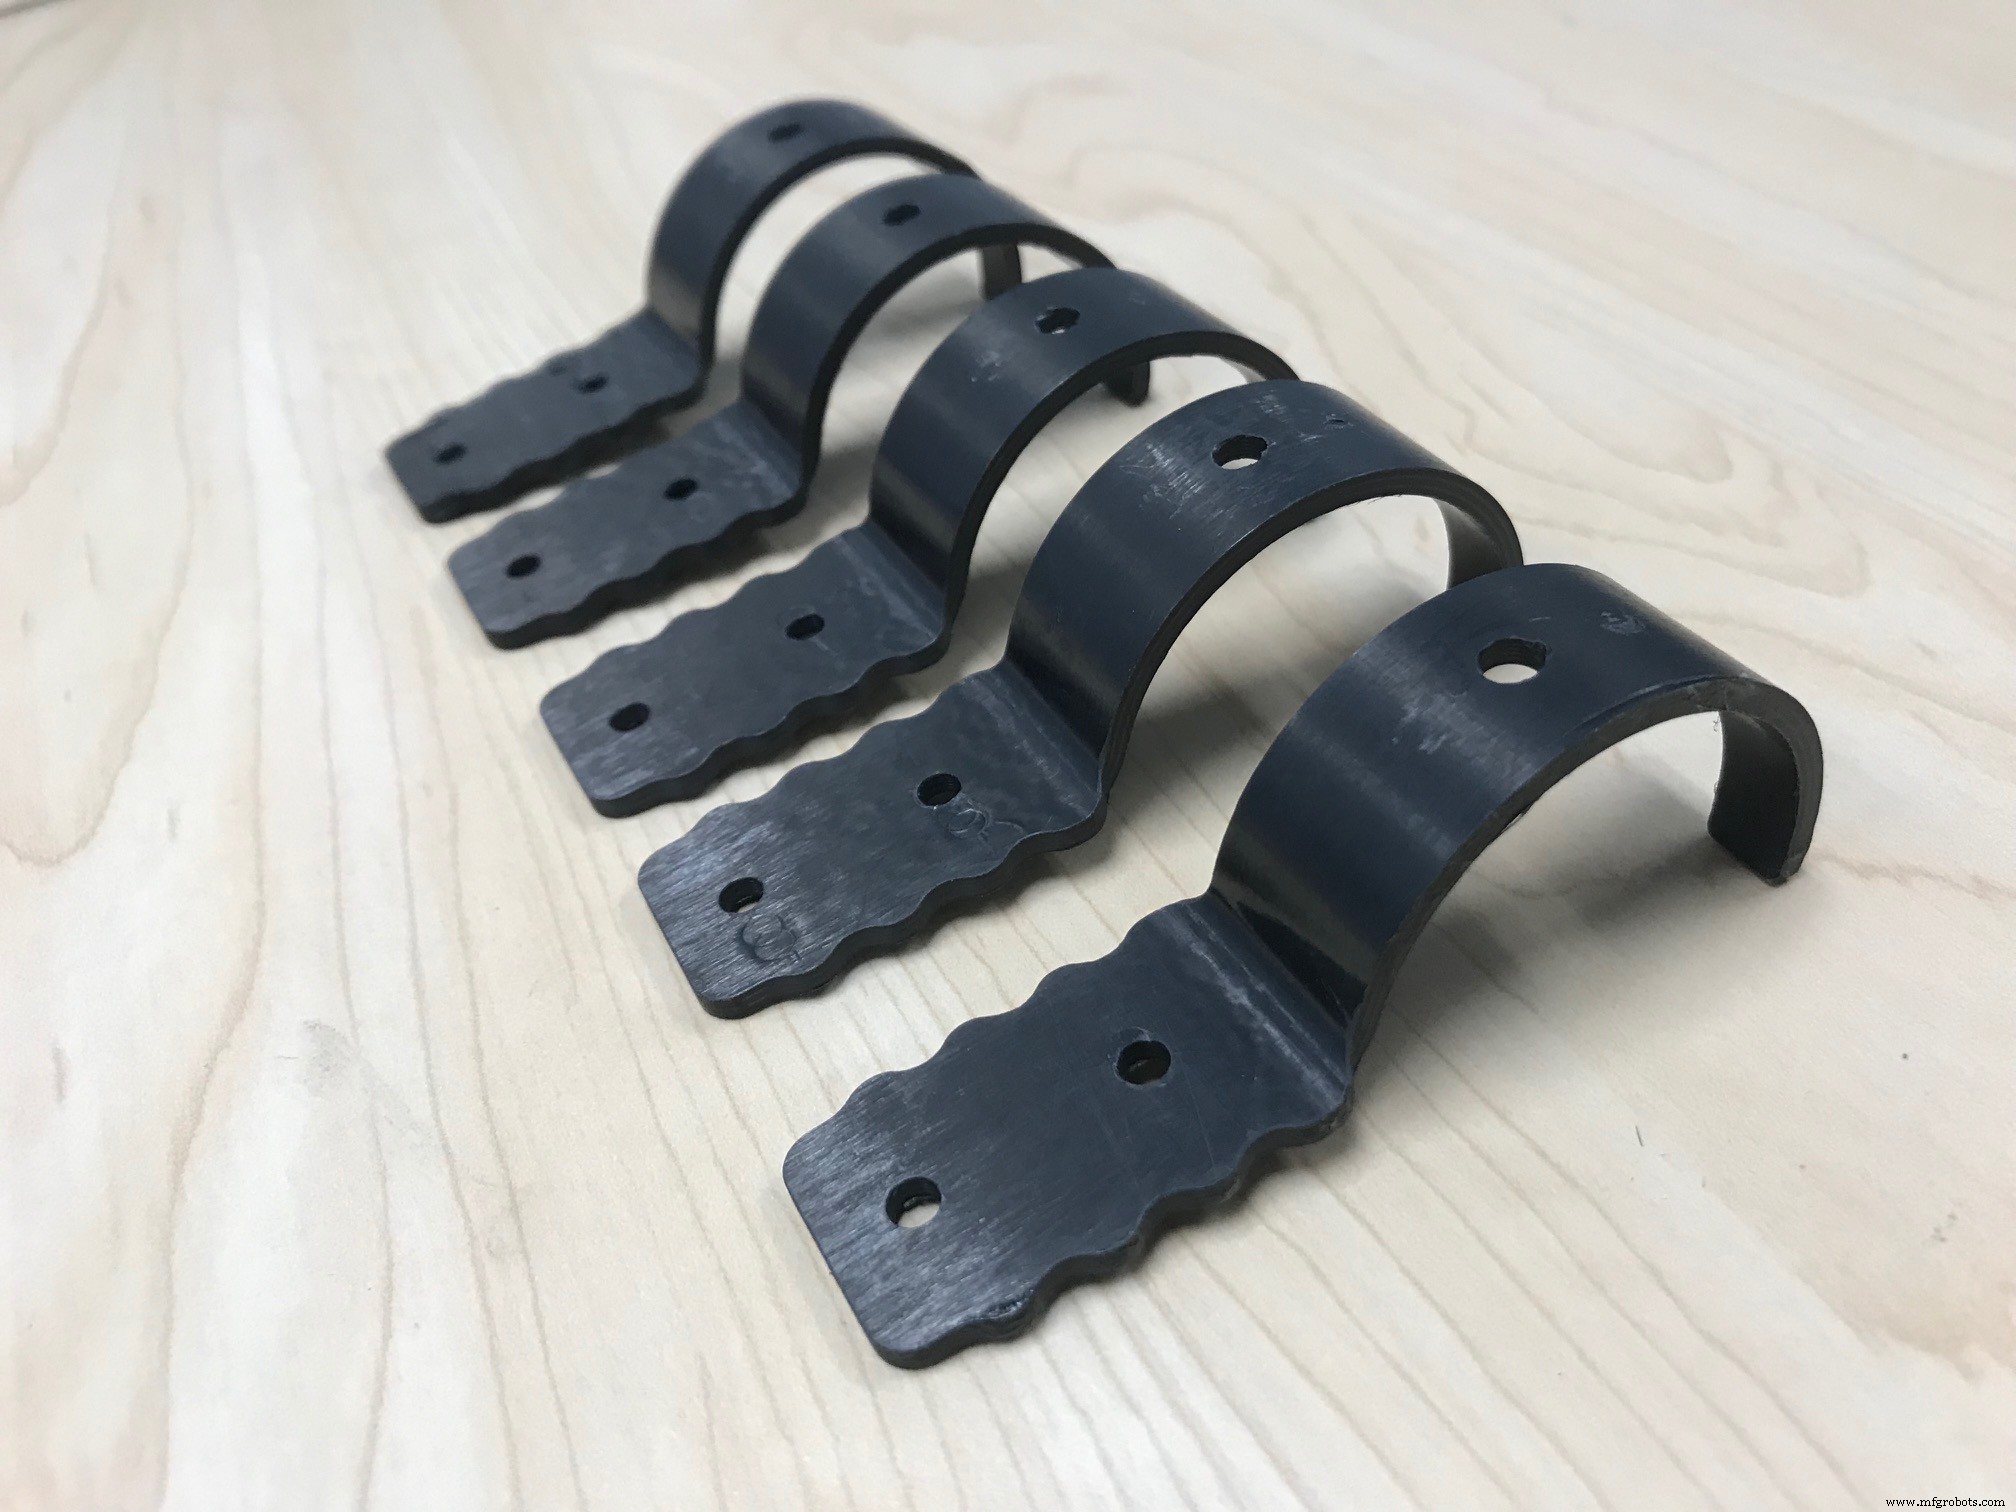
步骤4. Flow International水射流切割机从成型坯料切出碳纤维/PAEK嵌件。每支架用两嵌件。
制造SFS intec支架,TxV混合过模工艺达成3分钟节拍,买飞比1.06:1。"高效用料与快速制造工艺让我们产出增值热塑性复合件,使系统成本较现有金属设计降低成为可能,"Sourkes强调。"实质上我们用高度工程化材料方案替代低成本原料高买飞比长加工时方案。"结果为同规格替换件减重30-40%、降本20-30%。"若允许彻底重新设计部件系统,减重可达60%,"他注。
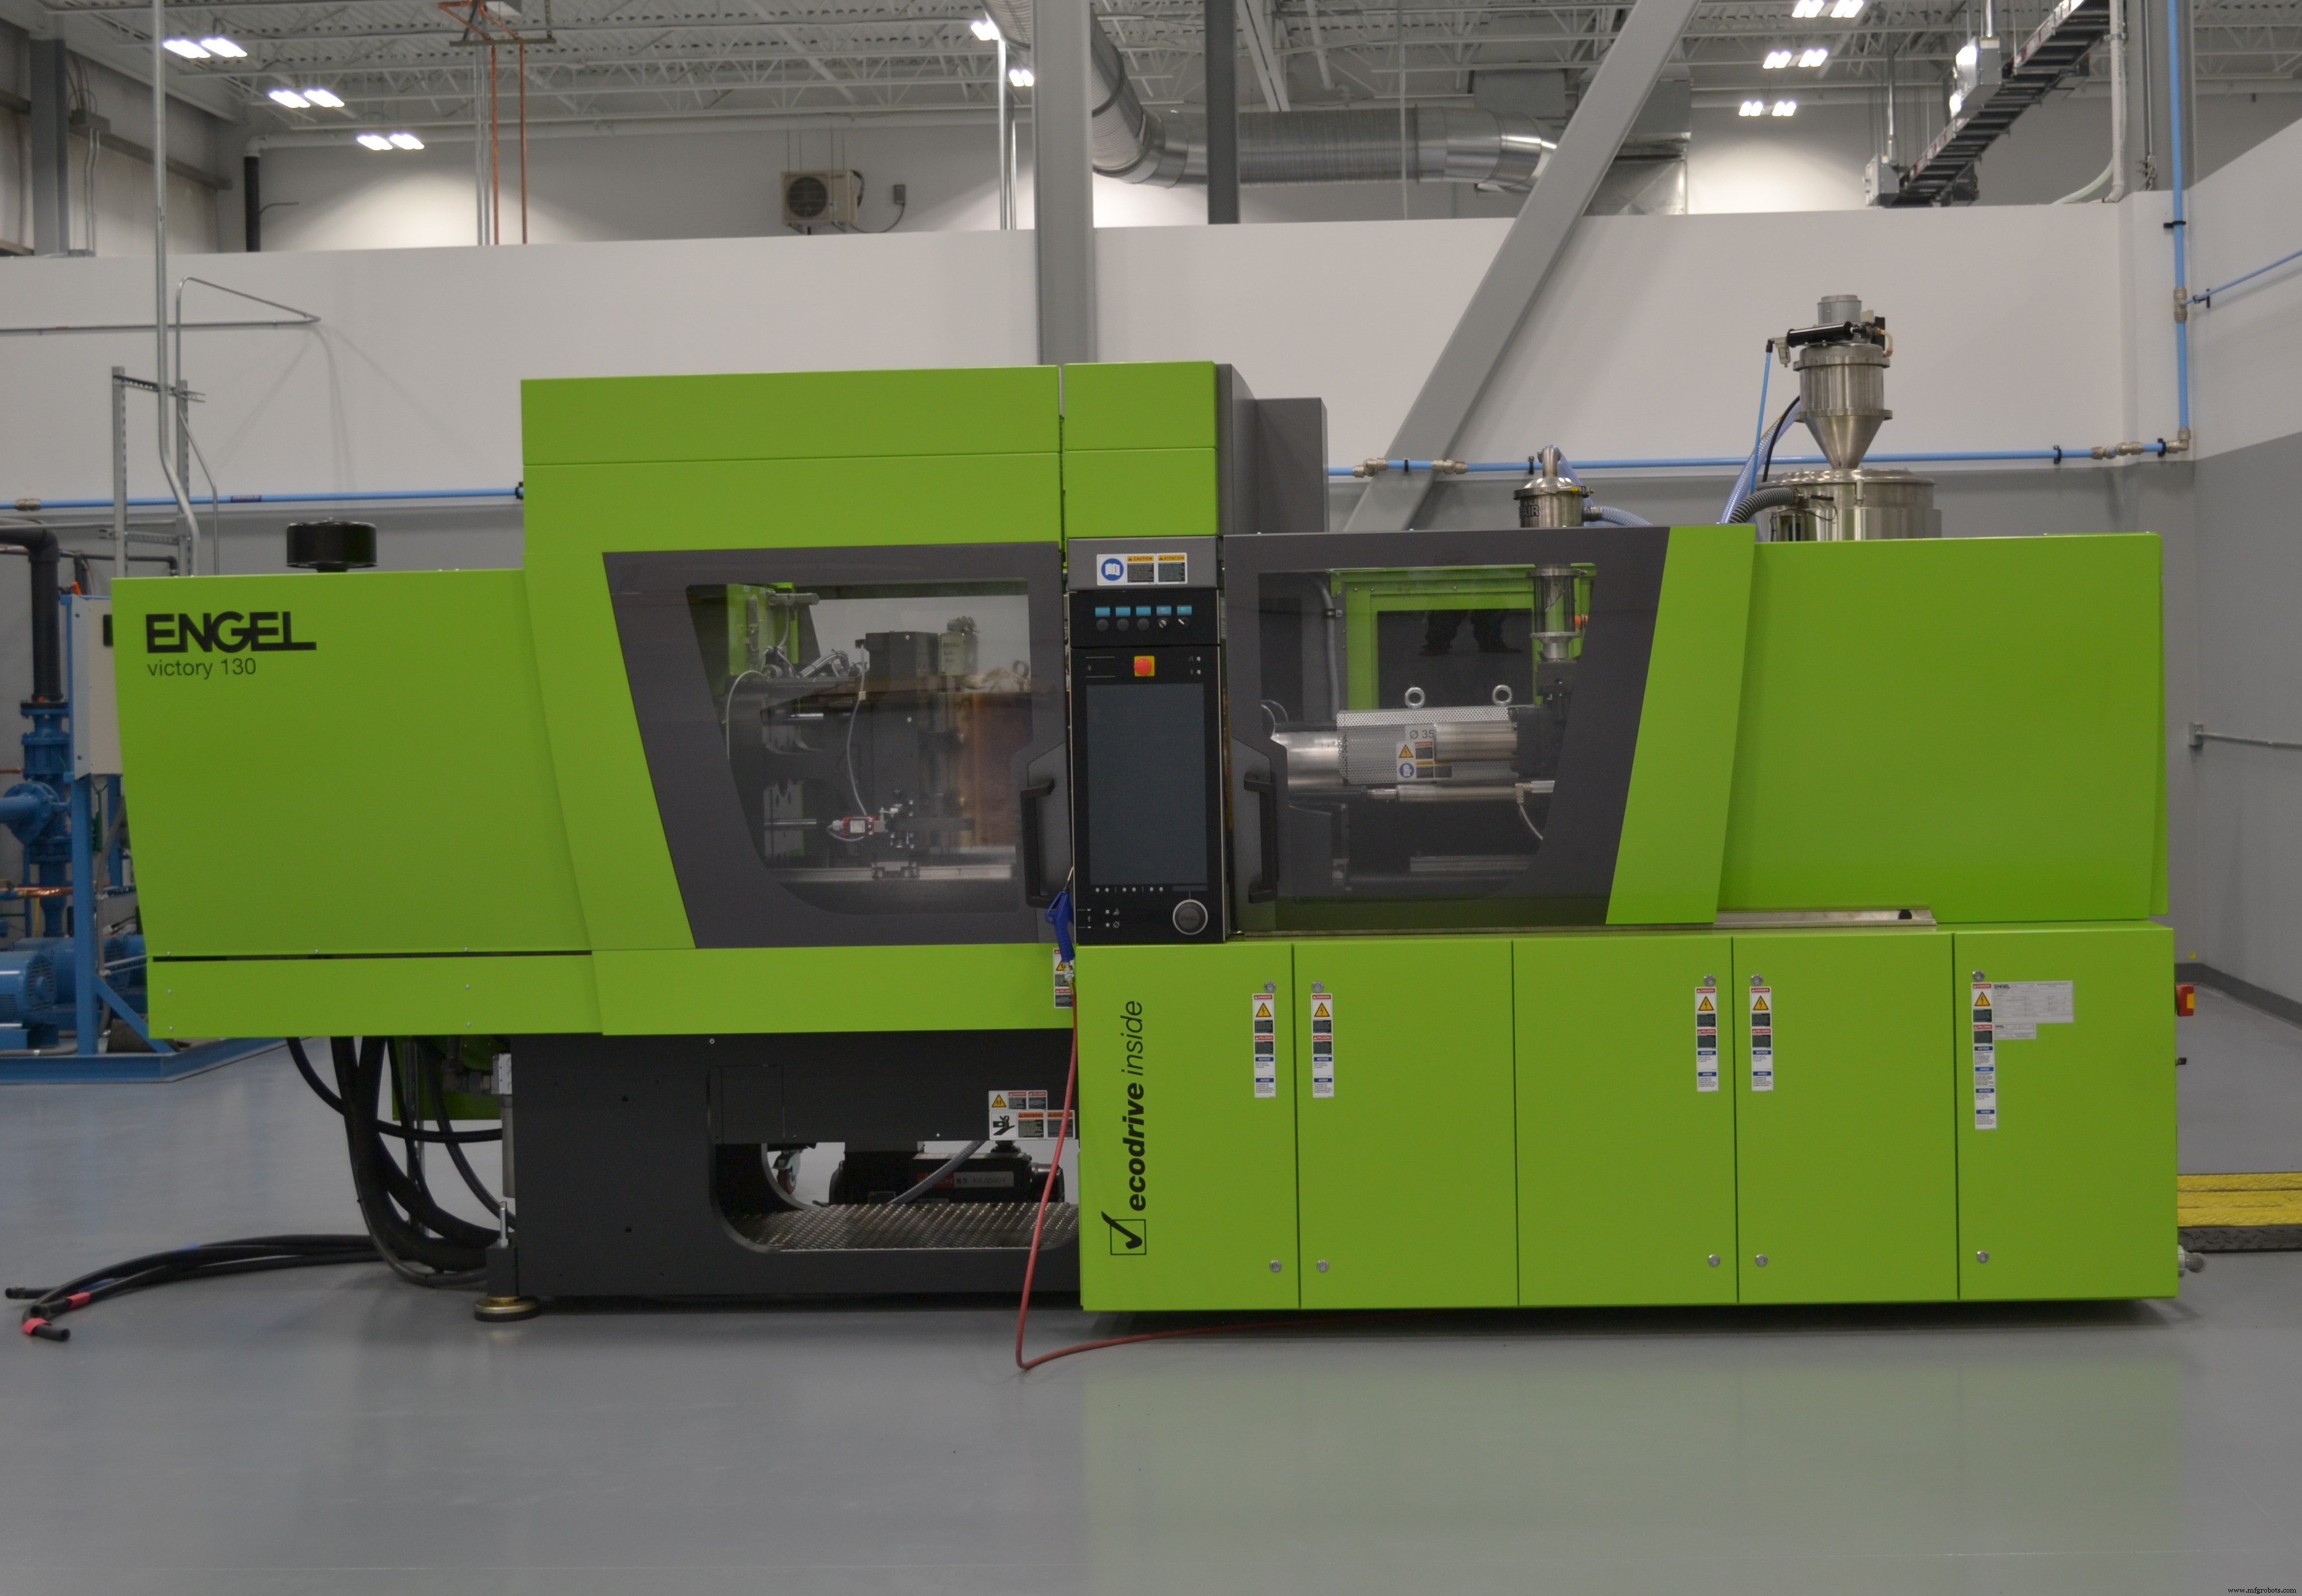
步骤5. 为PEEK混合过模优化的Engel注塑机过模嵌件完成复合部件。
碳纤维/PAEK/PEEK支架还整合部件数量:TxV与SFS同步在同一过模操作中注塑过模扩张头至部件底部,以功能化并添加其他特征。此前扩张头用PEEK制造再用两铆钉固定。故整合既减少部件数又消除装配步骤。
创办TxV两公司专长无疑成就混合过模成功。Sourkes解释,开发PAEK材料加工技术后,Victrex先探索现有商业伙伴机会。"但注塑专长公司不懂连续纤维增强复合材料,反之亦然。"Victrex与Tri-Mack合作数年,2017年组建TxV建设专用聚酮复合卓越中心,高度自动化、面向高速率系列生产设计。
对比TxV工艺成果与常规制造法,Sourkes称B支架不适配标准复合制造法。"无机加工复合毛坯成型支架将极具挑战——成本禁止性,"他说。
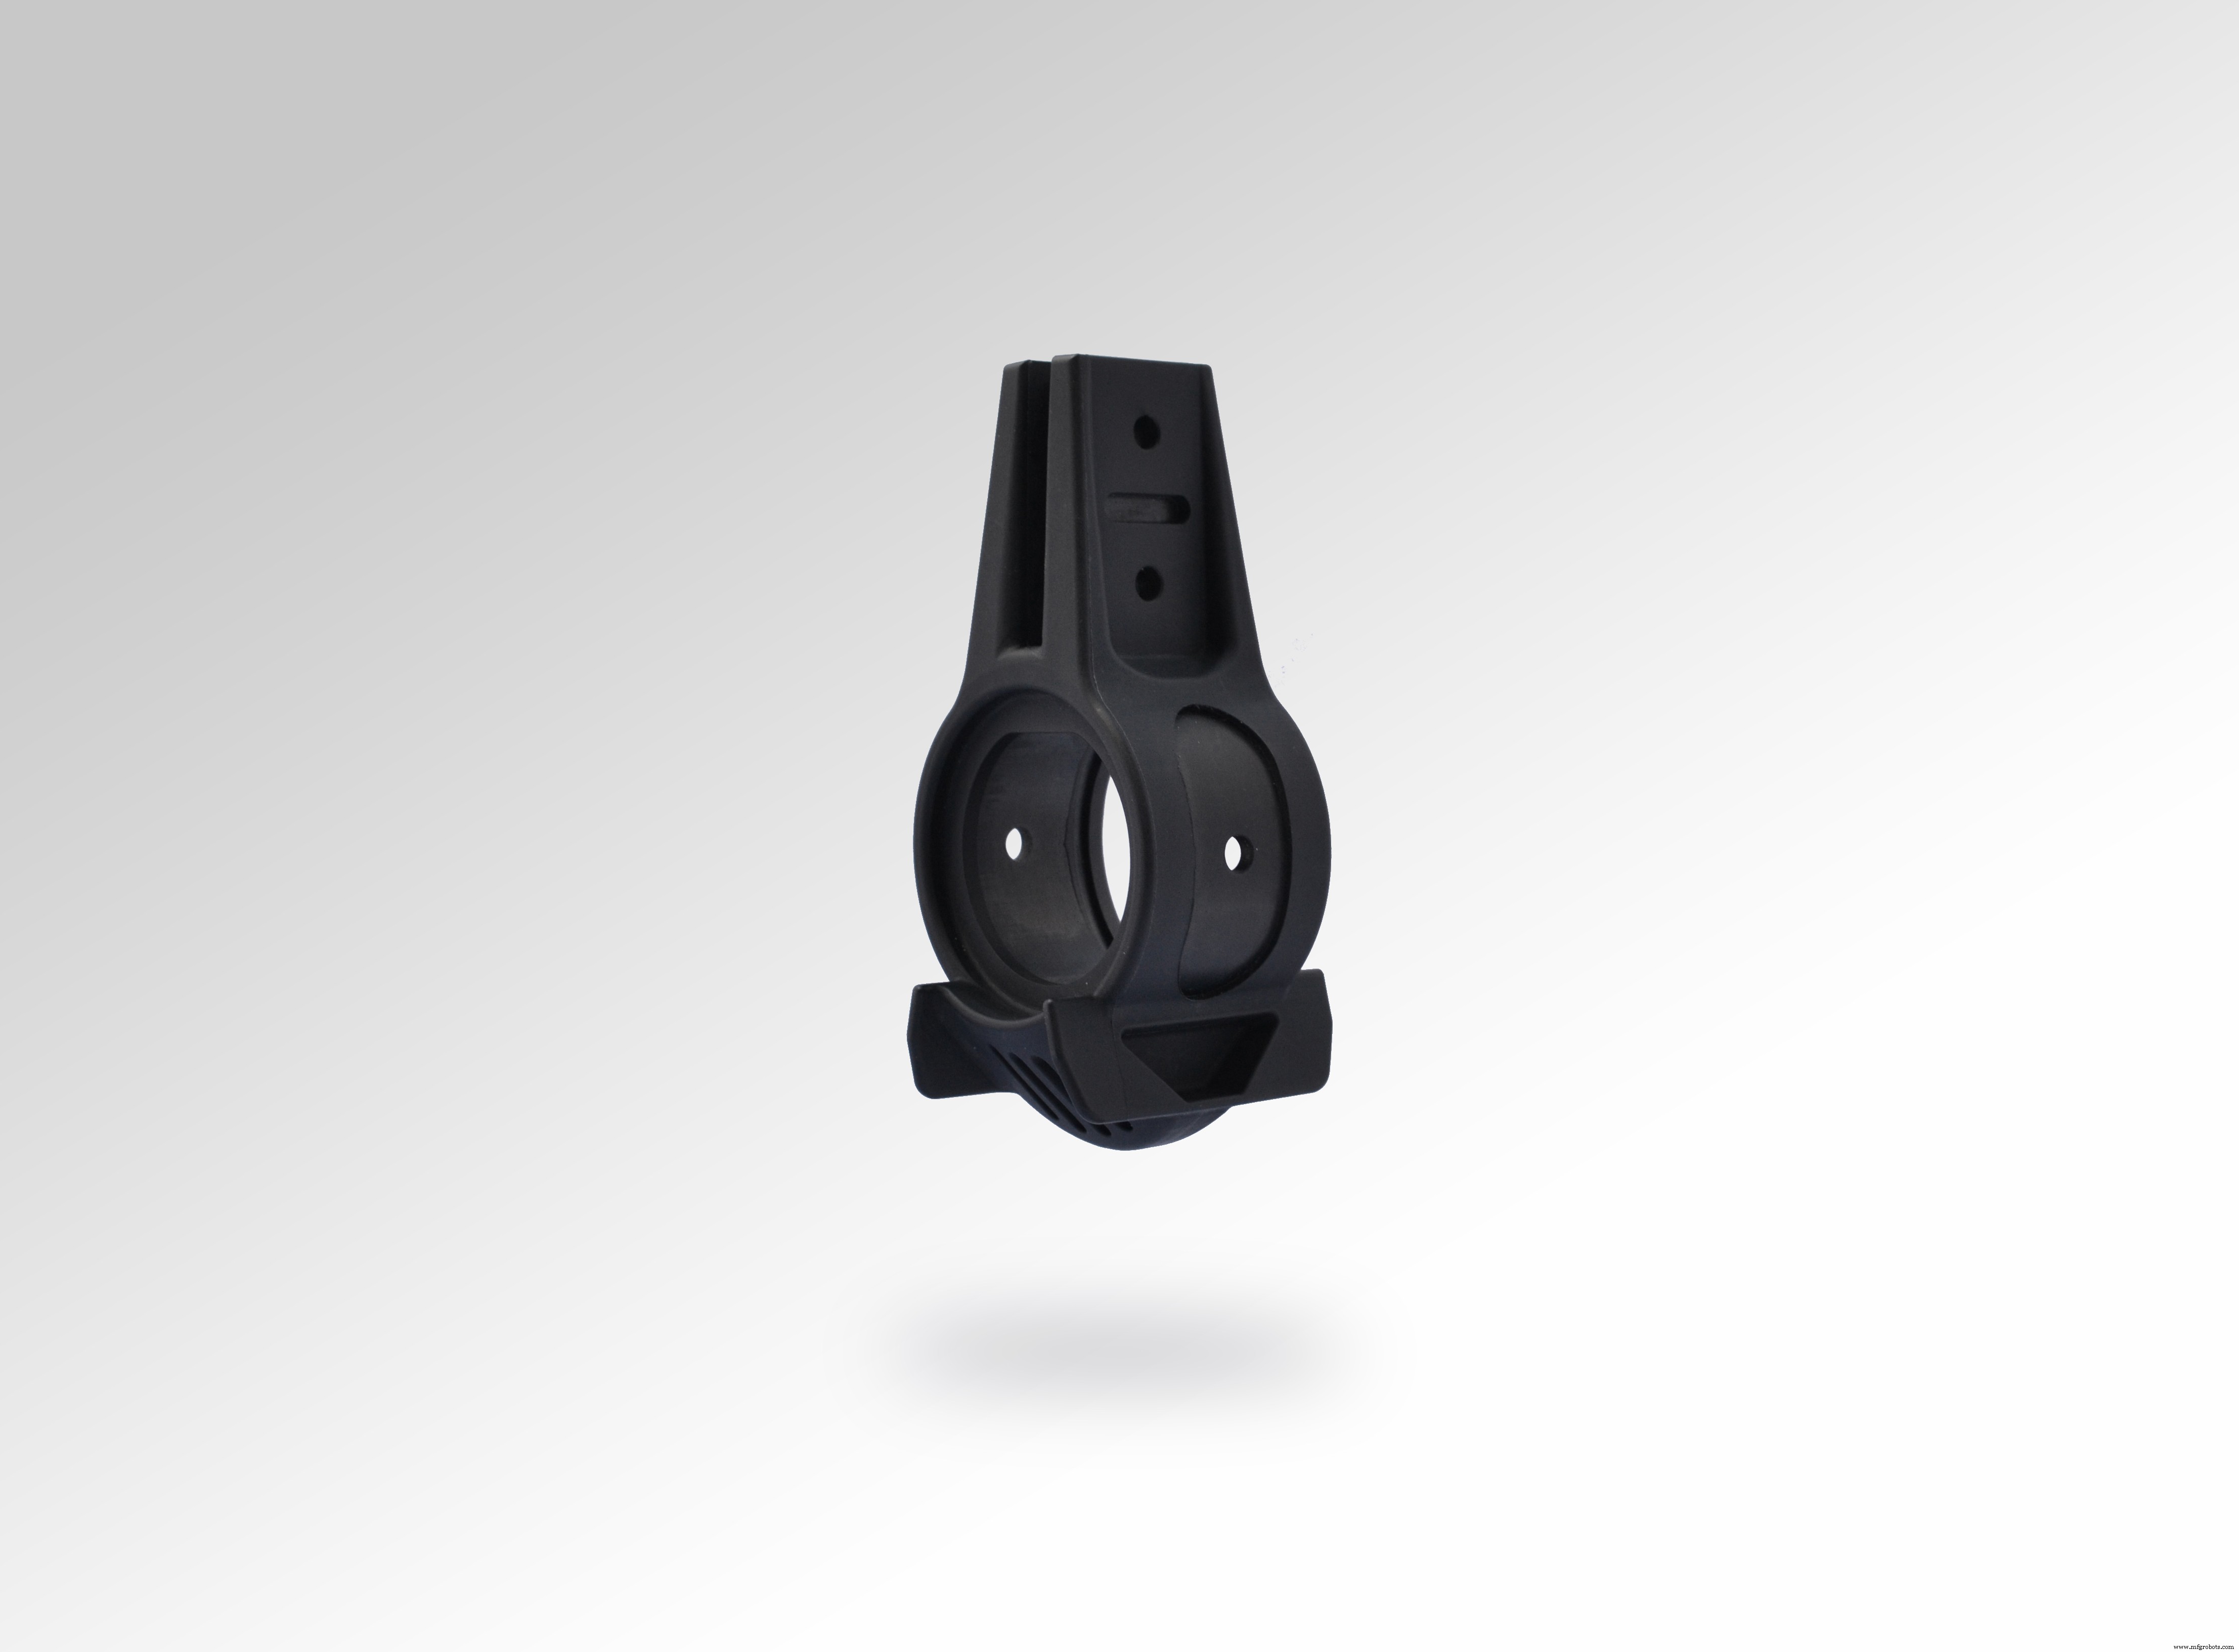
步骤6. 最终B支架以3分钟节拍、1.06:1买飞比、30-40%减重产出。
先认证后飞行
利用SFS intec资质能力,双方按"点设计"推进认证——即仅此特定部件几何获飞行批准。生产件按资质文件测试大纲测试。"因是行李舱支架,运营载荷相对易达成,"Sourkes注。"但性能要求超常规载荷,须覆盖极端起降机动。" CW付印时资质包已提交待规格保管人最终签署。TxV与SFS intec预期部件2020年初上机飞行。
B支架获资质后,TxV将爬坡量产。虽用现有混合过模线生产支架,Sourkes强调公司双重使命——既用技术造件,又支持有意自行采用该技术的复合制造商。即复合制造商可在自有设施采用此制造技术。
像SFS intec产品此类复合支架有潜力接管此类部件相当大市场份额。商用飞机用数千支架系统连接件,占整机显著成本重量贡献。"确信热塑性复合部件将在飞机制造中扮演日益重要角色,"Costabel展望。
纤维
- 精密机械零部件制造完全指南
- 高精密零部件:定义、应用领域与工程经济学
- MMF #5:掌握 3D 打印件组件嵌入技术——Markforged 打印机实战
- 3D 打印农场革新金属制造
- 推出 Onyx —— Markforged 全新高性能碳纤维填充尼龙
- 精密零件组件精加工服务
- AT&T与Tech Mahindra推出Acumos:面向快速部署的开源AI平台
- 朗盛新增两条生产线扩产Tepex热塑性复合材料
- 推动热塑性复合材料在航空航天领域快速增长
- 重塑复合材料:面向未来的可持续材料
- 革新复合制造解锁新市场机遇:CompoTech创新实践
- Néos International在德比建立英国新总部 启用最先进复合材料制造设施