


MMF #5:掌握 3D 打印件组件嵌入技术——Markforged 打印机实战
Markforged 机械特征 (MMF) 系列帖子提炼在 Markforged 机器上针对复合增强 3D 打印优化的常规工程组件和机械特征设计最佳实践。
上期展示螺母过印如何在工业级零件创建坚固连接。本条目延伸此概念,演示如何将截然不同组件——甚至不同材料——直接嵌入打印件。技术直白:开始打印、预定层暂停、插入组件、恢复打印。打印机随后在嵌入件上方继续构建。

嵌入适合集成电子、创建多材料件、或量产前原型高成本组件。为演示,我设计一把三合一钳子:刚性 Onyx 本体增强玻纤、人体工学尼龙握把。
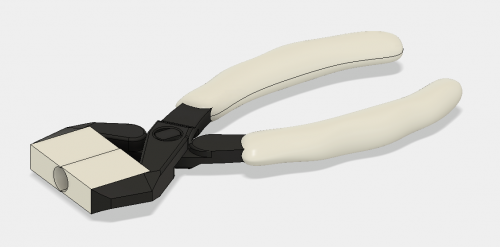
此设计中,钳口用 Onyx 打印,握把用坚韧尼龙制造并在暂停时插入。成品手感坚实且舒适。
嵌入如装配设计般工作:必须创建容纳待插入件的腔体。以下为建模和带嵌入组件打印的分步指南。
设计腔体
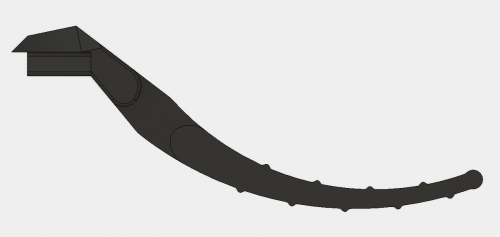
首先选将暴露腔体顶面的构建面。钳子腔体位于握把底面。通过从宿主几何体减去嵌入件创建空腔——确保腔顶平整。嵌入件有倒角或圆角需移除;打印机需平整面落料。
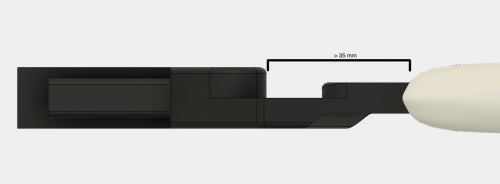
次,验证嵌入件无部分超出腔顶或过近喷头。Mark Two 喷头距打印头前端约 35 mm。此区域内突出部件有碰撞风险。定位腔体使嵌入件朝向打印机前方,保持顶部间隙 35 mm 以上。
减去后,在所有腔面施加约 0.08 mm 公差偏移。此缓冲确保打印恢复时贴合,防层粘附问题或机械干涉。
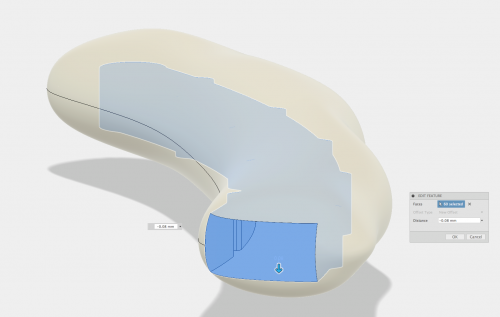
若腔顶不规则,考虑添加次级嵌入件贴合嵌入件顶部几何。此策略详见上期螺母过印帖,确保稳固贴合。否则稍微倾斜腔顶高于组件也可行,但可能留轻微松动。
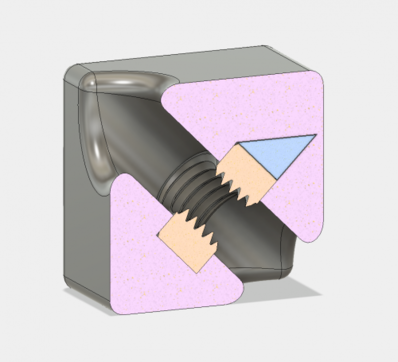
可能时避免支撑材料保持腔清洁。不可避免支撑(如复杂握把底部)时,打印暂停前移除;Markforged 构建板运动学耦合使移除无麻烦。
在 Eiger 中插入暂停
打开 Eiger 内部视图,在腔顶开始层前添加暂停。记录预期暂停时长以精准把控干预时机。若设计不需支撑建议禁用;若需支撑,打印暂停后可移除。
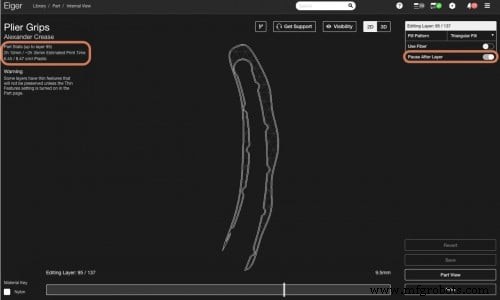
在构建板定位模型以便快速触达腔体。钳子腔体靠前,允许快速插入钳口组件。
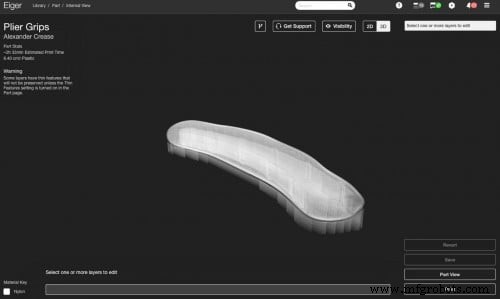
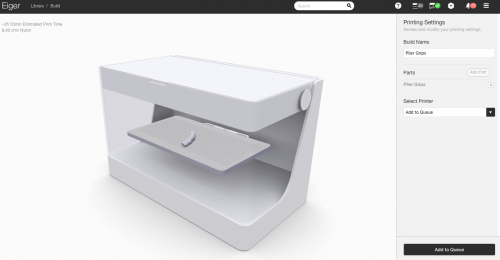
添加组件
时机关键。Markforged 为 FFF 机器:丝材加热、挤出、冷却收缩。暂停过长上层可能失粘弱化打印。快速操作——理想在 Eiger 记录的暂停窗口内。
腔需支撑(如复杂握把底)时,打印暂停后立即移除支撑再插入件。运动学构建板回原位,准备恢复打印。

插入组件与暂停层齐平或略低。凸起件可导致打印头卡住或丝材堵塞毁坏打印。

组件就位后恢复打印。Markforged 构建板自动锁回原位,打印机继续在嵌入件上沉积材料。


若嵌入件非 Markforged 打印,在插入前给腔顶面薄涂打印机标准构建板胶水。此胶水增强尼龙握把与底层结构粘附。
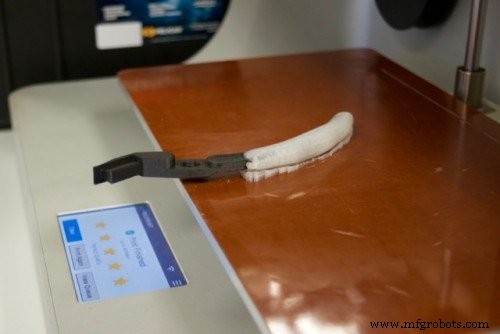
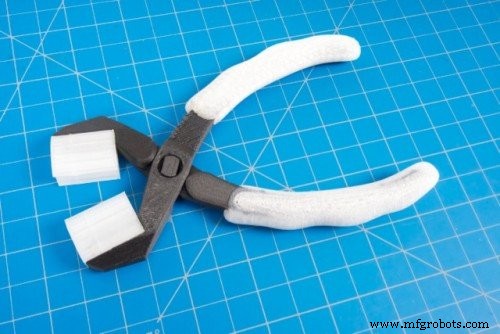
打印两钳子并在接头装小销后,最终成果为功能工具:可互换钳口、人体工学握把——单次构建全集成。

下载文件:
钳子和销 MFP (Onyx + 玻纤)
握把 MFP (尼龙)
定制钳口 MFP (尼龙)
钳子 STL
销 STL
握把 STL
定制钳口 STL
其他应用
过印解锁广阔可能:从全集成机电组件到多材料原型和包胶件。无论嵌入隐藏螺母、轴承、电子元件,同腔体设计原则适用。在 Twitter、Instagram、Facebook 分享您的项目加入社区。
3D打印