


铸钢生产全解析:关键性能、化学成分与工艺控制
铸造厂检测与检验体系
铸钢为含碳≤0.75%铁基合金。铸钢件为液态钢水充填模具型腔凝固成型的实心金属件。可生产与锻钢同成分的多种碳钢/合金钢牌号。铸钢力学性能通常低于同成分锻钢,但以少工序成型复杂形状弥补劣势。
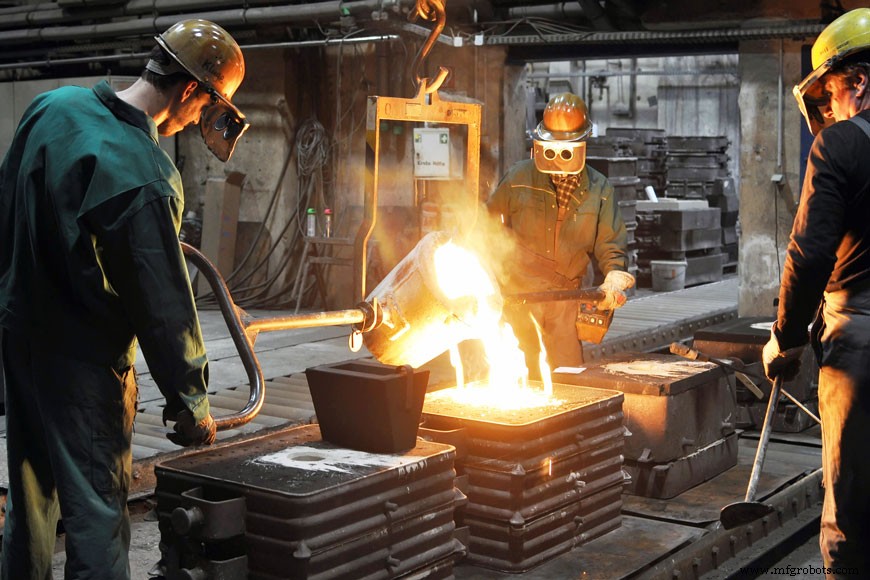
铸钢性能特性
铸钢可实现宽幅性能谱。物理性能随化学成分与热处理显著变化,按应用性能要求选型。
- 硬度
耐磨损能力。含碳量决定钢最大硬度(淬透性)。
- 强度
使材料变形所需力。高碳高硬度→高强度。
- 延展性
拉应力下塑性变形能力。低碳低硬度→高延展性。
- 韧性
承受应力能力。延展性提升通常伴随韧性改善。合金添加与热处理可调韧性。
- 耐磨性
抵抗摩擦磨损。同成分铸钢与锻钢耐磨相当。加钼、铬可增耐磨。
- 耐腐蚀性
抗氧化防锈。同成分铸钢与锻钢相当。高铬镍合金钢高抗氧化。
- 可加工性
切削/磨削/钻削去料难易。受硬度、强度、热导、热膨胀影响。
- 可焊性
无缺陷焊接能力。主要取决于化学成分与热处理。
- 高温性能
环境温以上作业钢材面临力学性能衰退、氧化、氢损伤、硫化物结垢、碳化物不稳定导致早期失效。
- 低温性能
低温下铸钢韧性严重下降。合金化与专用热处理可改善承载抗应力能力。
铸钢化学成分
化学成分显著影响性能,常用于分类与标准牌号划分。铸钢分两大类:碳素铸钢与合金铸钢。
碳素铸钢
同锻钢按含碳分级:低碳铸钢(0.2%C)软、难热处理强化;中碳铸钢(0.2–0.5%C)较硬、宜热处理强化;高碳铸钢(0.5%C)求最大硬度耐磨时用。
合金铸钢
按合金含量分低/高合金。低合金铸钢(≤8%合金)类似普通碳钢但淬透性高。高合金铸钢(>8%)设计特定性能:耐蚀、耐热、耐磨。
典型高合金钢:不锈钢(>10.5%铬)、哈德菲尔德锰钢(11–15%锰)。铬遇氧生成钝化氧化铬层赋不锈钢优异耐蚀。哈氏钢锰含量经加工硬化获高强耐磨。
| ASTM标准 | 化学成分要求 | 抗拉要求 | |||||||
|---|---|---|---|---|---|---|---|---|---|
| 钢材牌号 | 碳 | 锰 | 硅 | 硫 | 磷 | 抗拉强度 | 屈服点 | 伸长率(2in.) | 断面收缩率 |
| 最大%/范围 | 最小ksi[MPa]/范围 | 最小% | |||||||
| ASTM A27 / A27M | |||||||||
| ASTM A27, N-1级 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, N-2级 | 0.35 | 0.60 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, U60-30级 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | 60[415] | 30[205] | 22 | 30 |
| ASTM A27, 60-30级 | 0.30 | 0.60 | 0.80 | 0.06 | 0.05 | 60[415] | 30[205] | 24 | 35 |
| ASTM A27, 65-35级 | 0.30 | 0.70 | 0.80 | 0.06 | 0.05 | 65[450] | 35[240] | 24 | 35 |
| ASTM A27, 70-36级 | 0.35 | 0.70 | 0.80 | 0.06 | 0.05 | 70[485] | 36[250] | 22 | 30 |
| ASTM A27, 70-40级 | 0.25 | 1.20 | 0.80 | 0.06 | 0.05 | 70[485] | 40[275] | 22 | 30 |
| ASTM A148 / A148M | |||||||||
| ASTM A148, 80-40级 | N/A | N/A | N/A | 0.06 | 0.05 | 80[550] | 40[275] | 18 | 30 |
| ASTM A148, 80-50级 | N/A | N/A | N/A | 0.06 | 0.05 | 80[550] | 50[345] | 22 | 35 |
| ASTM A148, 90-60级 | N/A | N/A | N/A | 0.06 | 0.05 | 90[620] | 60[415] | 20 | 40 |
| ASTM A216 / A216M | |||||||||
| ASTM A216, WCA级 | 0.25 | 0.70 | 0.60 | 0.045 | 0.04 | 60-85[415-585] | 30[205] | 24 | 35 |
| ASTM A216, WCB级 | 0.30 | 1.00 | 0.60 | 0.045 | 0.04 | 70-95[485-655] | 36[250] | 22 | 35 |
| ASTM A216, WCC级 | 0.25 | 1.20 | 0.60 | 0.045 | 0.04 | 70-95[485-655] | 40[275] | 22 | 35 |
- 下载铸钢牌号对照表
铸钢牌号体系
ASTM International、美国钢铁学会、汽车工程师学会等标准组织建立牌号体系,按特定化学成分与物理性能分类。铸造厂也可自建内部牌号满足特定性能需求或标准化生产。
锻钢规范常用于按主要合金元素分类铸钢。但铸钢不必遵循锻钢成分。铸钢硅锰含量常高于锻钢对应牌号。此外合金铸钢用铝、钛、锆脱氧,铝因高效低成本成主流脱氧剂。
铸钢生产工艺
铸钢历史始于1750年代末,远晚于其他金属。钢高熔点与熔炼技术匮乏延缓铸钢产业发展。熔炉技术突破攻克难关。
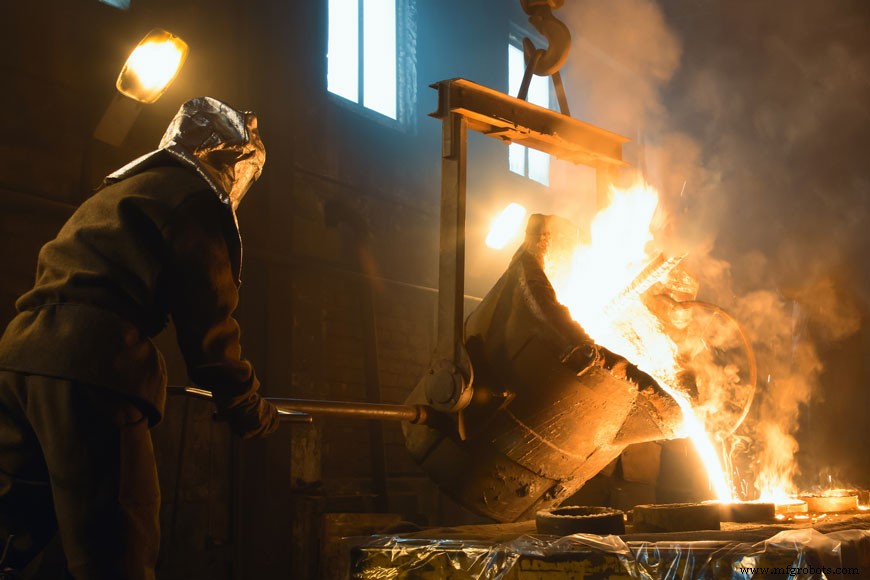
熔炉为耐火衬里容器,装“炉料”(待熔物料)供能熔化。现代钢铸厂用两型炉:电弧炉、感应炉。
电弧炉
石墨电极电弧熔化“炉次”批量金属。炉料直通电极间,承受持续电弧热能。
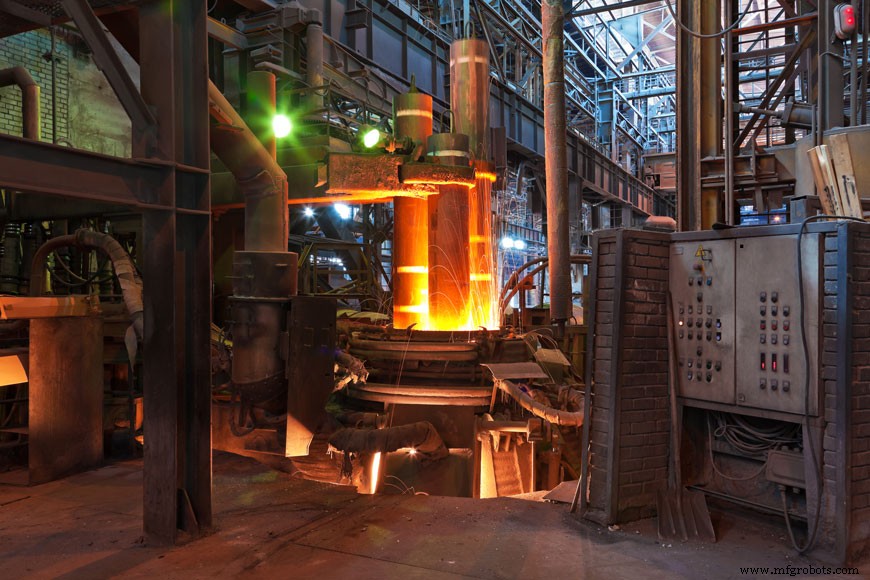
电弧炉遵循“出钢-出钢”作业周期:
- 装炉
废钢与合金入炉。
- 熔化
供能熔化。电能经石墨电极供入,通常为最大热源。化学能经氧燃烧器/氧枪供入。
- 精炼
吹氧除熔化期杂质溶解气体。
- 脱渣
出钢前除去含有害杂质渣。包内脱渣亦可。
- 出钢
倾炉出钢至包等转运容器。
- 炉况复原
出钢完成、准备下一炉次循环。
各阶段常采取持续脱氧脱渣步骤。延长出钢期合金消耗需调整钢水化学成分。
感应炉
电磁感应传热电炉。铜线圈环绕非导电料桶,通交流电产生电磁感应。
感应炉可熔大多数金属,熔损极低。劣势:难精炼金属。异于电弧炉,钢水成分不可转化。
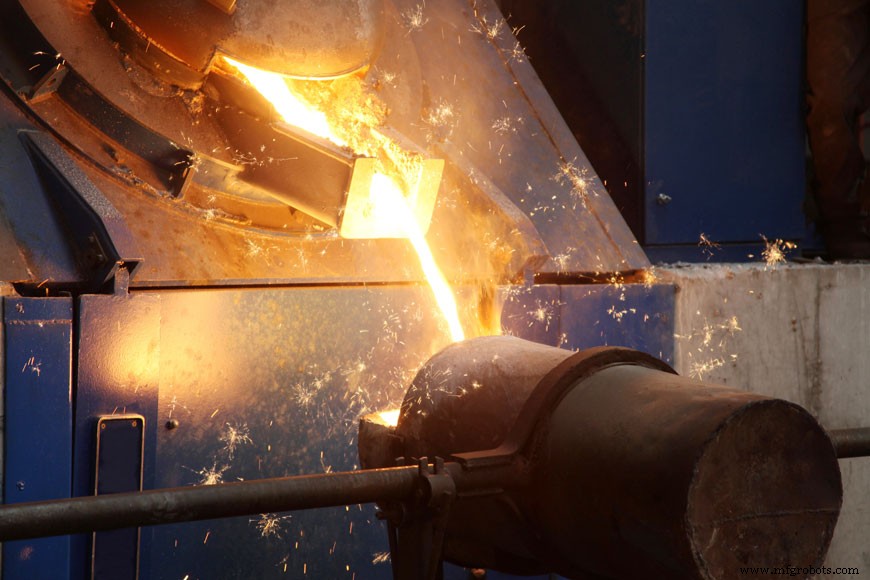
现代钢铸厂广泛用回收废钢降本减环境负荷。报废车、机械部件经分选、定尺、运至铸造厂。结合铸造自产废料与合金元素装炉熔化。
热处理
铸件凝固、出模、清理后,通过适当热处理发展铸钢物理性能。
- 退火
加热至特定温度、保温、极慢冷却。
- 正火
类退火但空冷(有时助风机),获更高强度。
- 淬火
类正火但强制风/水/油急冷。
- 回火(消除应力)
消除铸造/强化硬化热处理(正火/淬火)产生内应力。加热至远低于退火温度、保温、慢冷。
铸钢检验
钢铸件常接受检验验证尺寸精度、表面质量、内部致密性,亦须化验成分。微量合金元素显著影响成分,铸钢合金成分易波动,铸前须化验验证精确成分。取少量钢水浇铸试样分析。
尺寸精度
尺寸检验确保铸件符合客户公差要求(含机加余量)。有时需破坏样件测内部尺寸。
表面质量
表面检验探查肉眼不可见的表/亚表缺陷。表面质量受模样类型、型砂、涂料、铸件重量、清理方式影响。
内部致密性
所有铸件存在一定缺陷,致密性规范定可接受缺陷阈值。过严致废品率与成本上升;过松致失效风险。
钢铸件三大典型内部缺陷:
- 气孔
内壁光滑明亮的空腔。因铸造中气体析出/夹带形成。
- 夹杂
铸件内异物。可为金属/金属间化合物/非金属。源自型内(杂质/砂/芯材)或浇注带入。
- 缩孔/缩松
通常内部的空腔/低密度区。因凝固期孤立熔融金属岛缺乏补缩料形成。缩孔内壁粗糙结晶面。
化学分析
湿法化学分析或光谱分析。湿法常用于小样品成分测定或产后产品分析验证。光谱法适配生产现场大样品常规快速分析。铸造厂可炉前/成品两级化验。
炉前分析
取少量液态铸钢出炉、凝固、光谱分析成分。合金元素不符可炉内/包内快速调整。合格后炉前分析通常代表全炉成分。但因合金元素偏析、出钢耗时、出钢期元素氧化,成分存在预期波动。
成品分析
针对性验证个别铸件成分,因单件成分可能不全符合规范,即使炉前分析合格。行业惯例允许炉前与成品分析存在差异。
铸钢力学性能测试
通过调整成分与热处理,碳素/合金铸钢可获多样力学性能。铸造厂用专业测试验证出厂前性能。
铸钢测试分破坏性与无损两类。破坏性测试毁坏试件目视判断内部致密性,仅反映该件状况,不保证同批其他件。无损测试不损伤验证内外部致密性,通过即可投入使用。
抗拉性能
铸钢抗拉性能表征缓载条件下承载能力。用代表性试样受控拉伸——两端拉力至断裂。断裂后分析抗拉性能。
抗拉性能指标
| 性能 | 描述 |
|---|---|
| 抗拉强度 | 拉伸/伸长载荷下断裂所需应力 |
| 屈服强度 | 拉伸中开始屈服/塑性变形的应力点 |
| 伸长率(%) | 塑性变形能力度量 |
| 断面收缩率(%) | 延展性二度量:原横截面与断后最小横截面差值占原面积% |
弯曲性能
矩形试样绕销钉弯曲至指定角,观察有无有害裂纹,表征延展性。
冲击性能
标准缺口试样断裂所需能量表征韧性。吸收能量越大材料越韧。
硬度
压痕法测抗穿透能力,指示耐磨耐蚀性。硬度测试亦可作生产现场抗拉强度指示常规快检。硬度值通常与抗拉性能高度相关。
定制铸造服务
Reliance Foundry协同客户确定每件定制铸件的最佳物化性能、热处理、检测方法。询价了解我们的铸造服务如何匹配您的项目需求。
金属