


SKD11模具钢:性能、热处理工艺与应用全解析
SKD11是日本标准模具钢。热处理硬度HRC58-60。属高碳高铬合金工具钢。热处理后具高硬度、良好磨削加工性、强硬化能力、优异尺寸稳定性。切削加工性好,碳化物细小均匀,特殊添加钼钒元素,无淬裂风险。
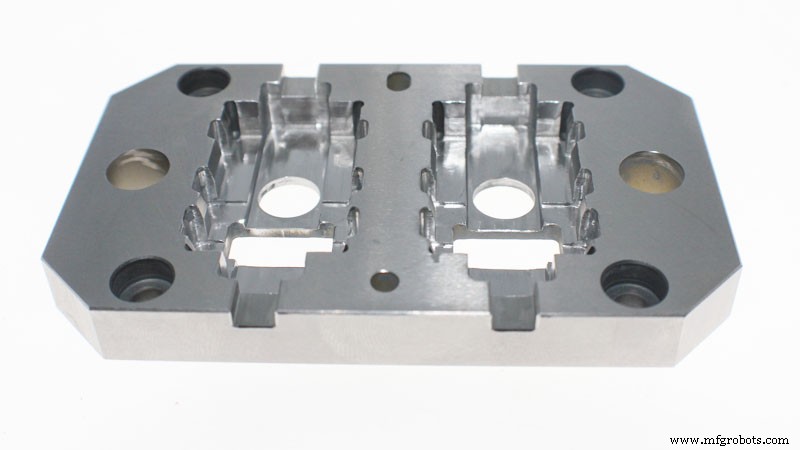
SKD11核心性能特点
- A 高温强度韧性好,耐磨性优,易切削
- B 冷作模具钢中强度、韧性、耐热性平衡佳
- C 真空脱气精炼,内部质量极高洁净
- D 切削加工性良好
- E 硬化性好,风冷可硬化,无淬裂顾虑
- F 热处理变形极小,淬火偏差极小,最适合精密模具
- G 耐磨性卓越,最适合作耐蚀钢或高硬度材料落料模
- H 韧性好
- I 模具寿命长、性能稳定
- J 易加工、热处理变形小
典型应用领域
厚度≤6mm板料高效落料模。冲裁模、冲压模、各类剪刀、镶嵌刀片、木工刀螺纹滚压模、耐磨滑块、冷镦模、热固性树脂成型模、高量规、深拉伸与冷挤压模等。
SKD11使用参考工艺路线
- “淬火+回火” 状态使用
- “淬火+深冷+回火” (适用高精度、高尺寸稳定性要求)
- “淬火+回火+氮化” (适用高表面硬度要求)
- 深冷处理: 淬火后立即-70~-80℃深冷3-4小时再回火。深冷后硬度比常规热处理高1-3HRC。形状复杂、尺寸变化大零件深冷可能开裂。
- 氮化处理: 表面形成高硬度、耐腐蚀硬化层。525℃氮化后表面硬度~1250HV。氮化时间与渗层深度关系:20h→0.25mm、30h→0.30mm、60h→0.35mm。
- 软氮化: 570℃软氮化后表面硬度~950HV。通常2小时硬化层深度达10-20μm。低温回火态磨削易产生磨削裂纹,防裂对策:小进给多次磨削+良好水冷条件。
线切割加工复杂/大尺寸模具时,最后一刀常开裂。防裂建议:气淬+高温回火消除热应力,或模坯预加工型腔。
热处理工艺参数
- 淬火: 预热700-750℃ → 1000-1050℃风冷。厚度>6英寸(152mm)建议980-1030℃油淬。
- 回火: 150-200℃保温 → 空冷。硬度≥HRC61。
- 退火: 800-850℃保温1-3h → 炉冷。
- 锻造: 900-1050℃。
化学成分 (wt%)
- C: 1.40-1.60
- Si: ≤0.40
- Mn: ≤0.50
- Cr: 11.00-13.00
- Mo: 0.80-1.20
- V: 0.20-0.30
制造工艺