


空客开发OOA VBO后梁及热塑性肋条 用于“未来之翼”计划
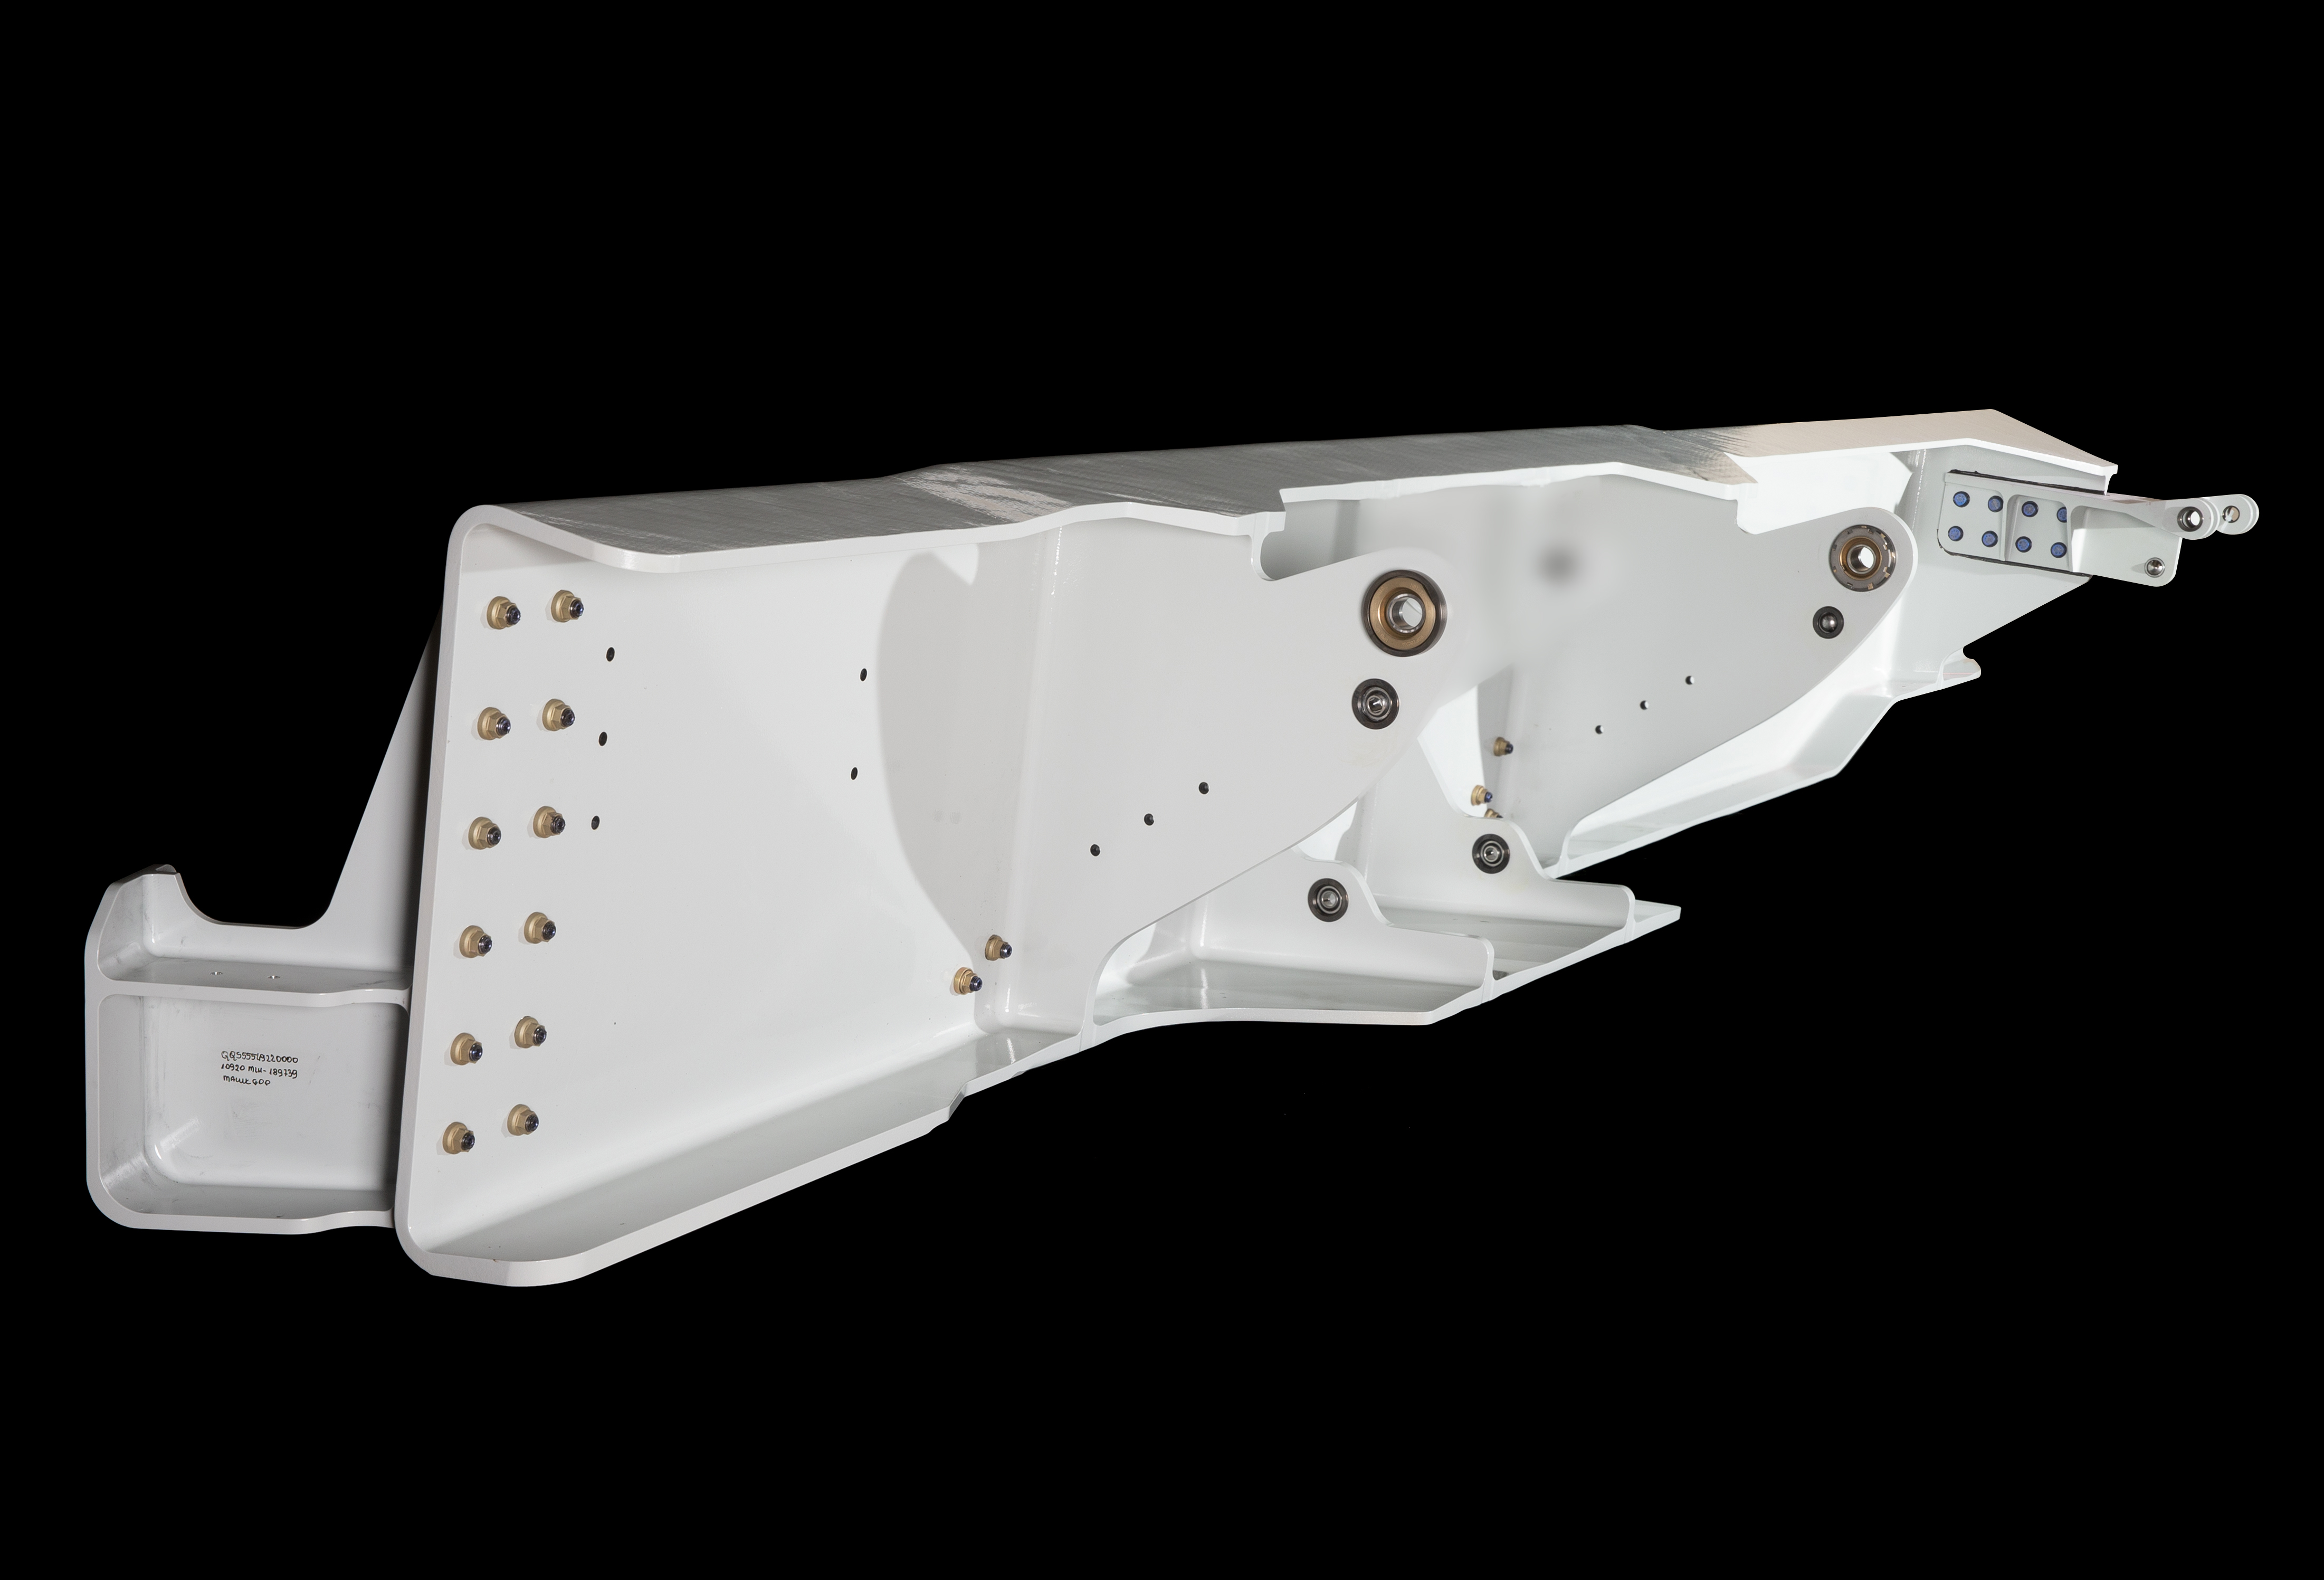
空客(法国图卢兹)正与航空复合材料制造商广泛合作,开发公司“未来之翼”(WOT)计划的非热压罐(OOA)结构。这些结构将于2021年交付空客,组装成演示机机翼,经测试评估用于下一代单通道飞机。何时宣布此类计划未知,且众说纷纭,但整个航空复合材料供应链正定位自己,无论为空客或波音或两者,都要成为下一代飞机制造一部分。
《CW》已报道部分WOT活动,如Spirit AeroSystems(美国堪萨斯州威奇托)生产的下蒙皮,及GKN Aerospace(荷兰霍赫费恩)生产的热塑性肋条。加入WOT努力的还有飞机制造商和航空结构供应商Daher(法国巴黎),其为该计划开发、制造并交付了OOA后梁和五个热塑性肋条。
Daher研发副总裁Dominique Bailly表示:“Daher自豪参与WOT计划。此开发确认Daher作为热塑性技术和热固性集成功能结构世界领导者地位,以及作为飞机制造商强有力合作伙伴和复杂零件一级供应商地位。”
高性能后梁
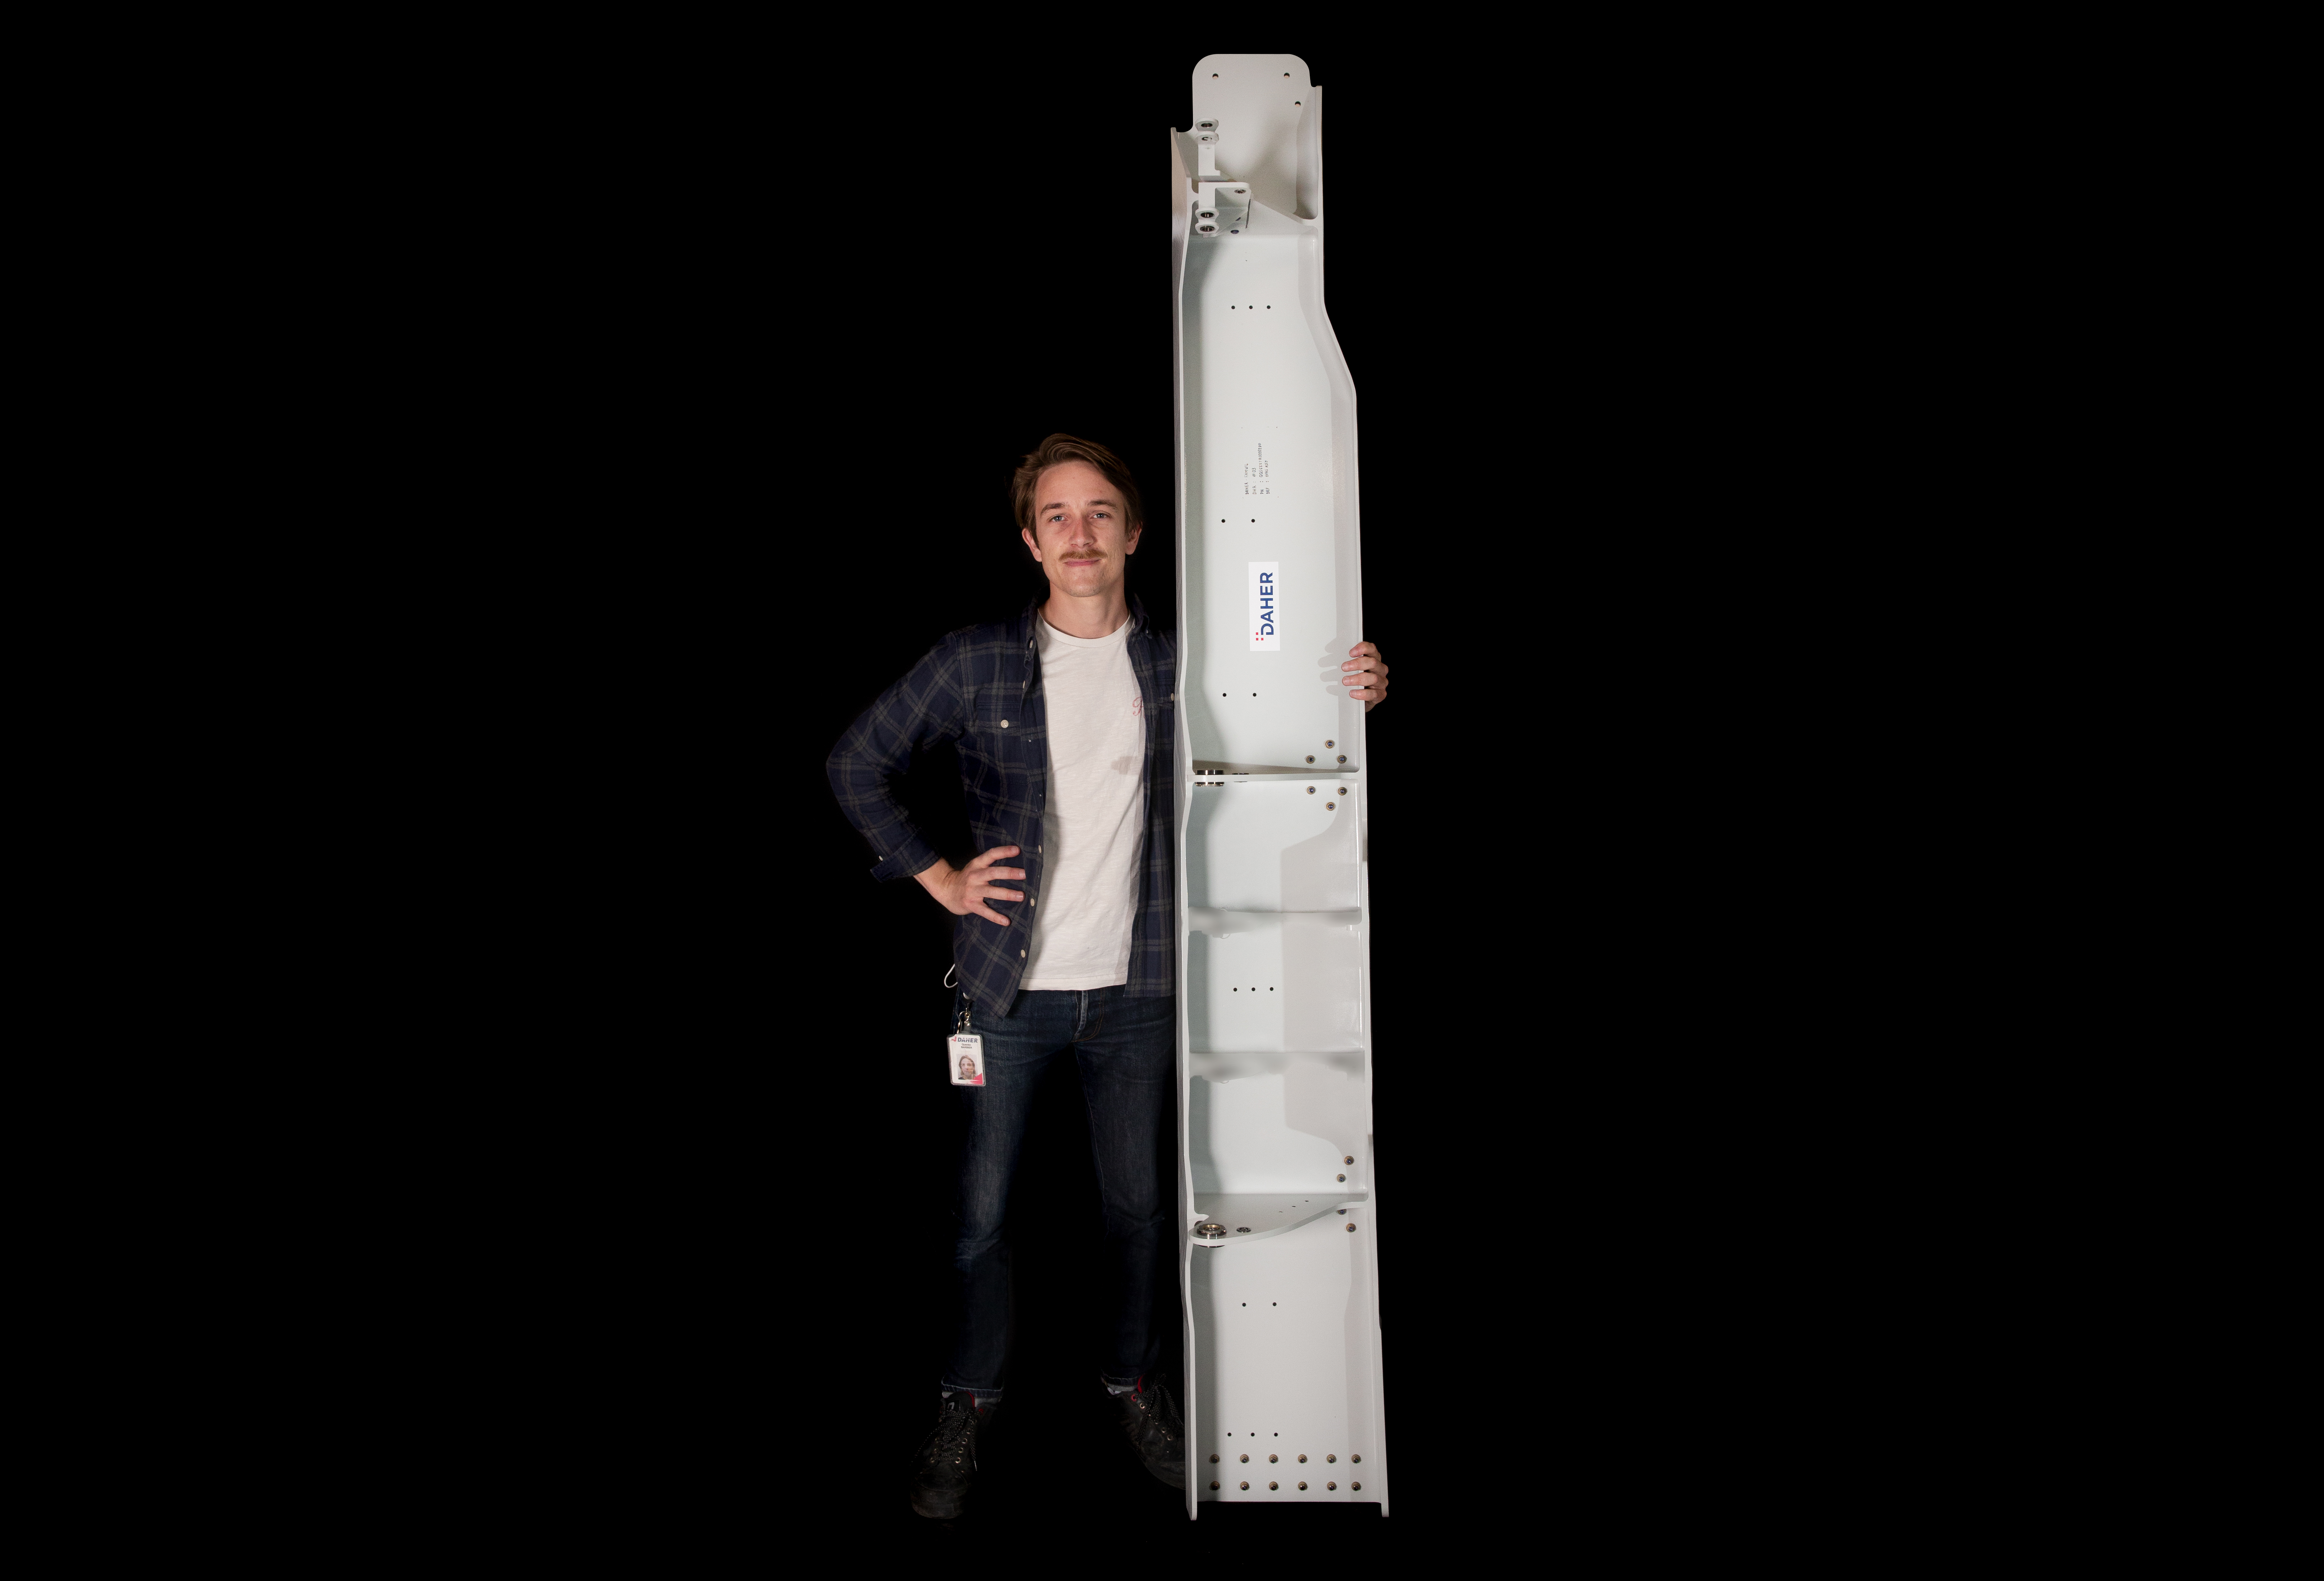
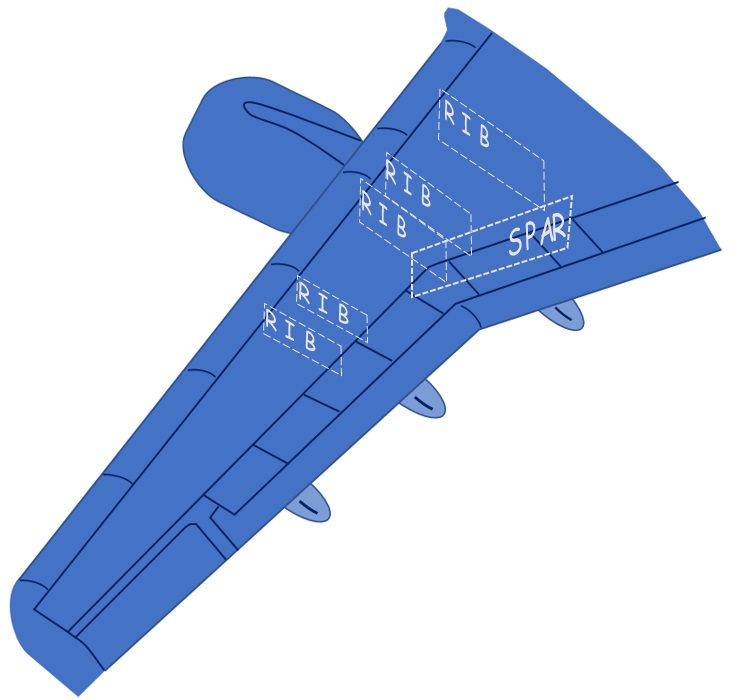
WOT演示机像任何商用飞机机翼一样,有多个梁结构。Daher为WOT开发的后梁位于油箱外侧,是紧邻机身的两根梁中第二根,刚好在起落架上方。长逾两米、厚10毫米,须满足显著强度刚度要求——“施加在特征上的几吨载荷及跨向几十吨剪切和拉伸载荷,”Bailly称——鉴于其靠近机身和起落架系统。
此外,Daher首席工程师Alexandre Condé称,空客寻求高度自动化制造工艺,使公司能减轻飞机重量并具成本效益满足月产60-100架次生产率。Daher提议设计可替换基线复合梁设计原有的15个金属组件和紧固件。“想法是集成最多特征以具成本效益和减重,”Condé说。
由此产生的梁结构是2018年Daher为达索航空(法国巴黎)公务机开发的OOA真空袋(VBO)热固性梁的副产品。Bailly称达索梁用Hexcel(美国康涅狄格州斯坦福德)M56环氧树脂基预浸料制造,OOA VBO固化。随后Daher参与空客WOT计划,公司决定调整达索梁的设计、工艺和论证,应用于新空客WOT结构,选用Hexcel M56 350°F固化OOA环氧树脂,预浸入Hexcel AS4碳纤维织物和IM7 UD碳纤维。
制造梁用自动化铺丝(AFP),使用Coriolis Composites(法国凯文)系统,在公模上铺料。真空袋下在烘箱固化。Condé称成品气孔率0.1%。
Condé称选择预浸料而非液体树脂模塑,因预浸料过去30年成为航空航天制造主流的同一原因:提供一致可靠的树脂/纤维体积,使生产出的零件具有一致可靠的尺寸和质量。“用这代新OOA树脂仅靠真空,固化后复合材料厚度方向纤维含量有完美稳健性,”Condé说。“零件重量也非常稳定,因你不把树脂挤出纤维外。”
Daher称是首家交付WOT组件的合作伙伴——2020年底向英国布里斯托尔空客交付一根梁用于首个WOT演示机集成;公司正交付两根更多。除演示阶段外,Daher也在考虑梁制造工业化,开展制造系统设计(MSD)分析,估算和模拟下一代单通道飞机全速率生产的运营、设施、设备和人员需求。
多根肋条、多种尺寸
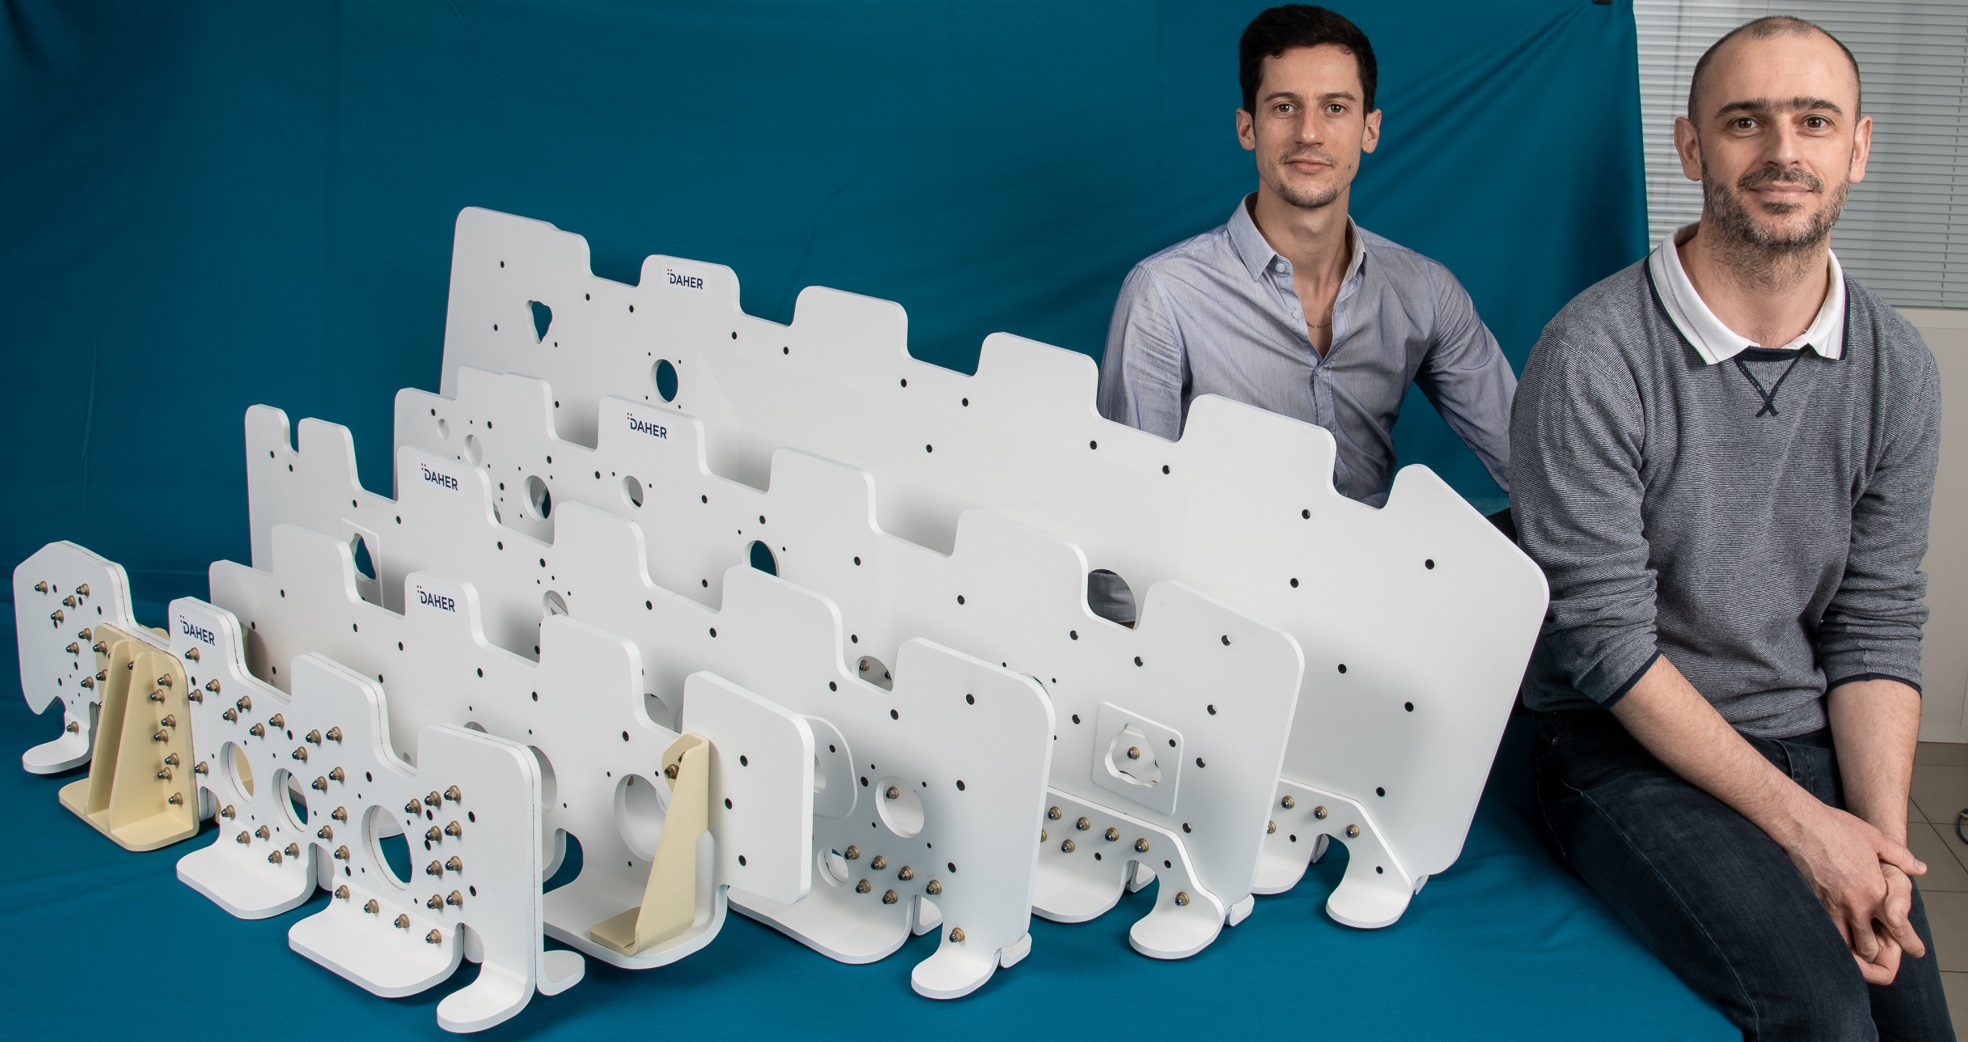
Daher开发WOT计划肋条工作更复杂繁重。公司在机翼内部设计五根不同尺寸维度的肋条;其他肋条为铝和复合材料组合设计,含GKN Aerospace设计的热塑性复合肋条。
Bailly解释,早前达索航空项目中,Daher已展示用热塑性复合材料设计制造相对小肋条能力。WOT让公司有机会将技能延伸至开发更大(~2米长)、更高载荷肋条。
此外,按WOT目标,Daher目标2023年底达技术就绪等级(TRL)6。“WOT计划结束时,证明我们大肋条达TRL 6,结合这两项目[WOT和达索航空],将展示我们能覆盖机翼完整肋条部分——这就是想法,”Bailly说。
Condé说:“我们利用此计划探讨不同制造方式并比较力学行为,也看制造影响。并行开展仿真预测组件行为如回弹或冲压效应。目标减少开发期试制,从而降低非经常性成本。”
像梁一样,开发从试片、元件和细节层面开始,继而制造亚全尺寸零件,最后构建最终全尺寸零件。Condé指出每层级均进行测试,含Daher为肋条特征开发的特定测试。
五根肋条最终均决定用Toray先进复合材料(美国加州摩根山)供应的单向(UD)碳纤维/低熔点聚芳醚酮(PAEK)带材,树脂由Victrex(英国兰开夏郡克利夫利斯)制造。制造肋条时,用AFP制作平板坯料,经烘箱固化——部分情况材料预固化后冲压成型。按需额外法兰或其他组件机械紧固在冲压成型件上。
每根肋条按其机翼位置、尺寸规格和载荷要求(1吨至50吨)设计,故各独特。最大肋条尺寸2米长×1米宽。无论如何,每根从平板腹板开始,冲压成“L”形在零件底部形成法兰连接机翼蒙皮。为额外稳定性,数根肋条由两“L”形组件背靠背机械紧固形成双向法兰“T”形。
特殊特征含连接襟翼轨道的支架(热固性复合材料制造),及某些肋条的系列孔或减层以减重。
“整个设计过程我们必须管控复杂度与成本,”Bailly说。“这始终在我们脑海,做简单但具成本效益的事。”简洁也是生产率视角关键,Condé指出。“太复杂,从客户角度在极高产率下就无竞争力。”
引入复杂性的一个挑战是各肋条相对厚度——最大肋条达12毫米。较厚织物冲压成型易起皱或成型不当,厚零件难机加工成成品形状。
机加工方面,Daher视零件需求混合水刀切割和机械加工,既缓解厚度问题又管控温度。此外,12毫米厚肋条上,团队在组件中部设计减层窗降低整体重量。Condé指出减层窗除解决潜在问题外,还使Daher能“在零件上尝试不同制造特征,增加对零件行为理解。”
冲压成型工艺证明是更大挑战。“必须想新冲压方式缓解起皱风险,”Bailly说。Daher最终开发专有方法解决此问题。
后续步骤
除WOT外,Daher评估生产热塑性肋条的替代制造方法,规划未来开发生产线实现高速率制造。
例如,WOT演示机用紧固件,但Bailly指出通过2019年收购热塑性复合材料和感应焊接专家KVE Composites(荷兰海牙),Daher具备未来焊接组件能力。“我们在另一单独项目推进UD厚件焊接达更高TRL [用于下一代单通道飞机],”他说。
Daher也在开发生产热塑性肋条的全生产线。“我们真在改进概念、减少所有任务所需机器数量和降低工艺成本,”Bailly说,目标匹配大批量飞机生产目标。
树脂
- 科思创扩充CFRTP组合:新增带材生产线与混合注塑技术
- Colloids推出石墨烯增强母粒Graphanced,赋能先进热塑性应用
- Solvay在Greenville新建热塑性复合材料工厂,强化生产能力
- CW Trending第4期:Oribi Composites谈热塑性复材与轮毂创新
- Suprem强化热塑性技术 支持大规模复合材料增材制造
- 掌握热成型:热塑性复合材料专家级故障排查指南
- 2019 款雪佛兰 Silverado:轻量化热塑性复合保险杠支架提升性能
- Kordsa扩充热塑性预浸料产品线,新增织物碳纤维片材
- 朗盛Tepex热塑性复合材料赋能奥迪A8后排座椅外壳
- EconCore ThermHex:先进热塑性蜂窝板生产 助力轻量高性能夹层结构
- 热塑性复合导轨革新天窗设计
- 专家指南:热塑性复合材料焊接技术全解析