


掌握热成型:热塑性复合材料专家级故障排查指南
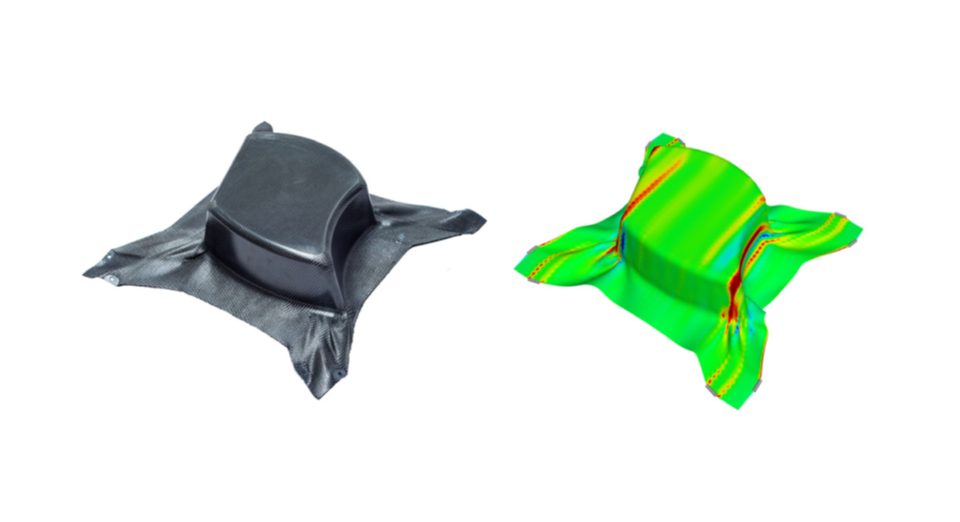
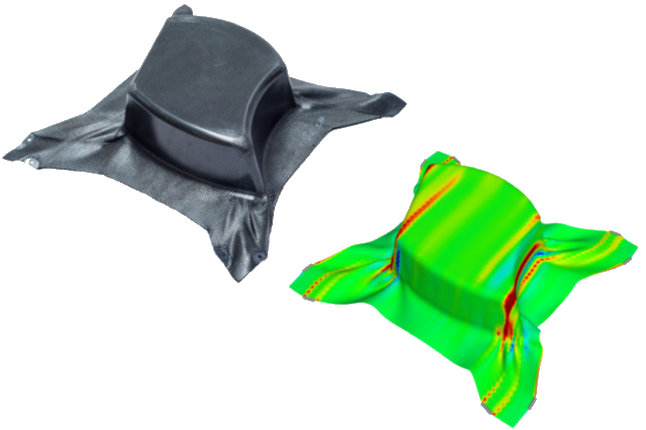
注:本文信息和图片源自热塑性复合材料研究中心(TPRC)讲授的“热塑性复合材料先进成型”课程。
热塑性复合材料(TPC)因航空航天等轻量化应用对更快生产率需求而首获优势。零件几分钟成型使热成型(即冲压)成为最常用TPC工艺,首个量产飞行零件工艺(见“热塑性复合材料热点内幕”和“热塑性复合材料削减时间……”)。
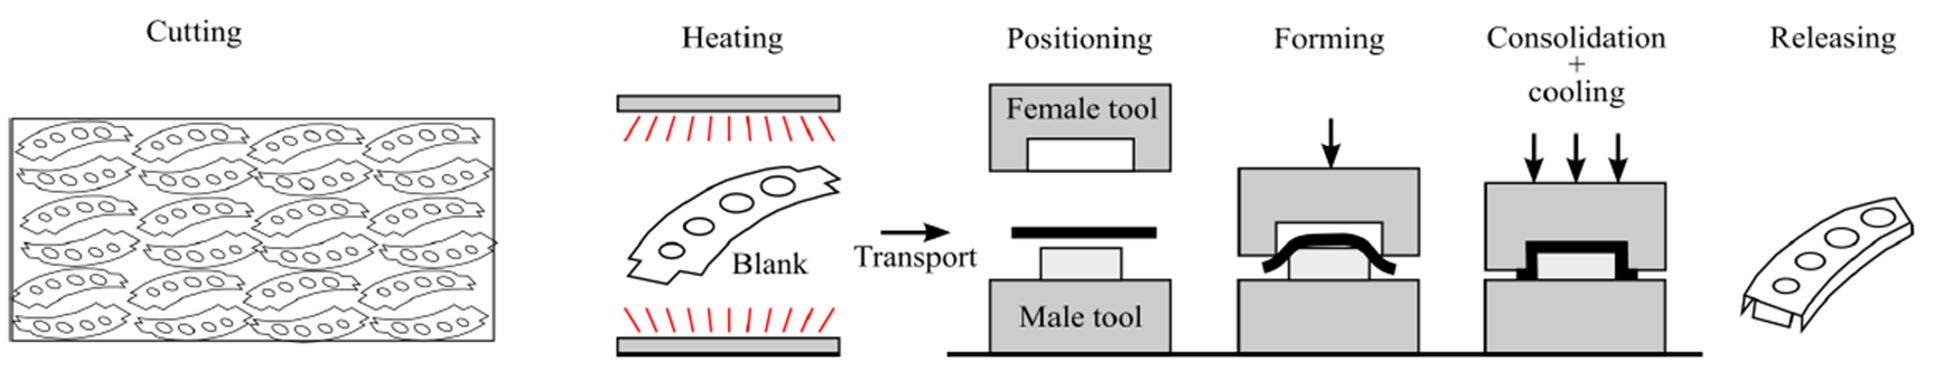
工艺始于坯料——具所需铺层取向的预固化热塑性复合层压板——含以下步骤(图1):坯料准备(切割固定)、坯料加热、转移至模具、坯料定位、成型、冷却、脱模、修整/精加工。热成型概念简单但涉及复杂性和挑战,须解决以实现可重复高质量复合零件。
避免起皱
起皱是视觉和功能缺陷。可描述为材料面外弯曲。主因是加工中剪切变形不足,如层间滑移和层内剪切。起皱主要发生在双曲面。考虑以下行动最小化起皱。
充分预热和快速转移。 成型期间温度应保持在TPC基体熔点(Tm)以上以允许剪切变形。考虑从预热阶段转移至模具时温度可能显著下降——可能三秒内降40-50°C。故预热应足够高,使聚合物转移后和成型期间保持在Tm以上——或非晶聚合物的玻璃化转变温度(Tg)。冷坯料不会正常变形会起皱。但当心别过热避免聚合物降解。
织物织法和铺层。 缎纹(HS)织物因更易面内剪切变形铺贴性更好,有助防止起皱。织物铺贴性高至低:8HS > 5HS > 2×2斜纹 > 平纹。5HS织物常为好起点,因平衡铺贴性和力学性能。单向(UD)增强坯料因纤维间高摩擦阻抗面内剪切,比HS织物更易起皱。允许面内剪切是UD坯料成型成功关键,尤其双曲面。
铺层取向如准各向同性铺层[0, 90, ±45]s可抑制剪切变形,加剧起皱。交叉铺层(如[0, 90])将助防止起皱,因剪切不受其他层限制。
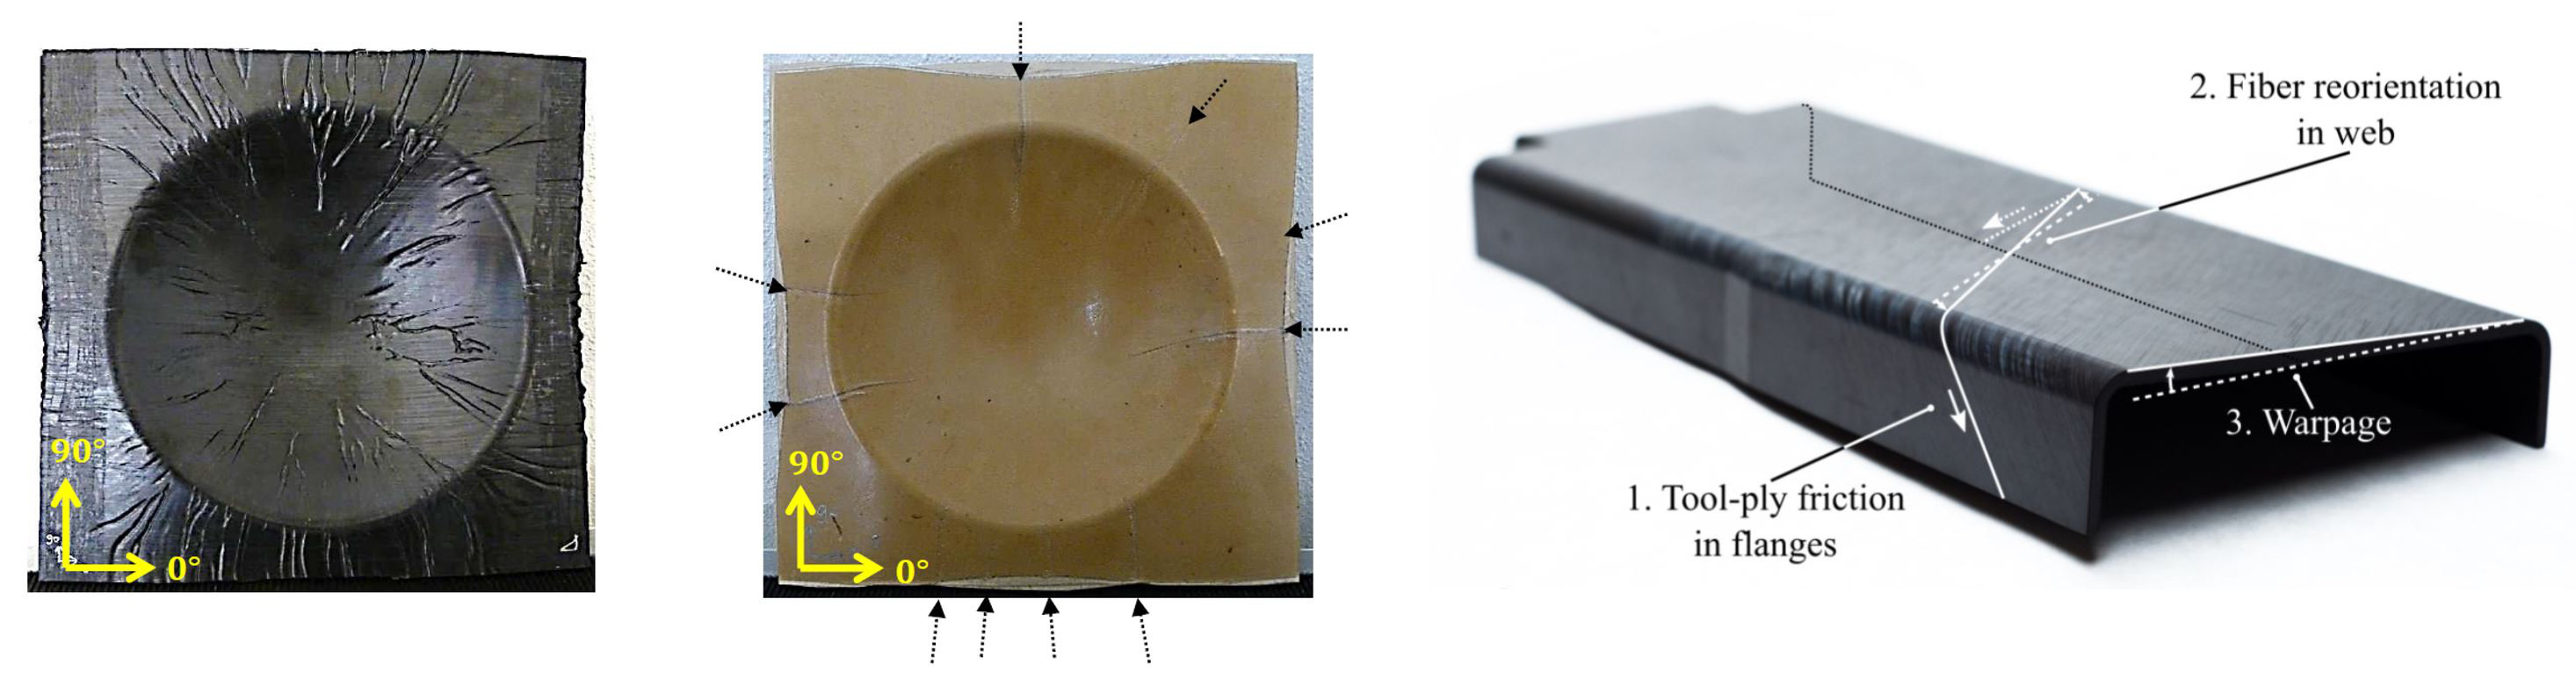
图2. 避免起皱和翘曲
半球形零件用UD坯料显示大量大小起皱(左),用8HS坯料仅可见大起皱(右)。复合梁翘曲源于法兰区工具-铺层摩擦致纤维重定向。图片来源:“热塑性复合材料成型极限”D.J. Wolthuizen等(左)和“自动铺层冲压成型定制热塑性复合材料快速制造”Tjitse K. Slange(右)。
坯料准备和固定。 夹具和张紧器可张紧易面外弯曲区域固定坯料。寻找最优配置可能耗时、需多次迭代,但工艺仿真软件有帮助。正确坯料张紧也防坯料下垂,避免转移成型问题。此类问题含坯料过早接触模具,可能在铺贴前放太多料致屈曲起皱。坯料也可能下垂触碰加热器,损坏坯料或停工。
优化坯料最终几何并近净形切割可防起皱减少废料。切口和剪口也可减少纤维应力允许更好成型防面外弯曲。
通过模具设计克服挑战
热成型类似模塑工艺中,模具本身可带来挑战。合理模具设计可预防模具成本、加热、零件缺陷和脱模问题。
模具工具材料。 选热成型工具材料时,考虑终端零件用材料,因这些影响所需模具温度(Tmold)。例如,按经验法则Tmold = (Tm+Tg)/2,增强PPS(聚苯硫醚 Tm=280°C)零件需Tmold约180°C。(非晶和半结晶热塑性聚合物有Tg,半结晶也有Tm。)故需金属模具从热压机热板或加热工具传导足够热量成型零件。传导也为高效零件冷却所需。但增强PMMA(聚甲基丙烯酸甲酯)零件因Tg低得多(~100°C),室温木制或环氧工具可能足够。
其他考量含当前开发阶段和预算,还有工具制造零件数量。加工中模具暴露于摩擦、高温高压。因木和环氧耐热和承载能力低于金属,这些材料制模具寿命较短适合小批量生产,金属工具首选大批量生产。
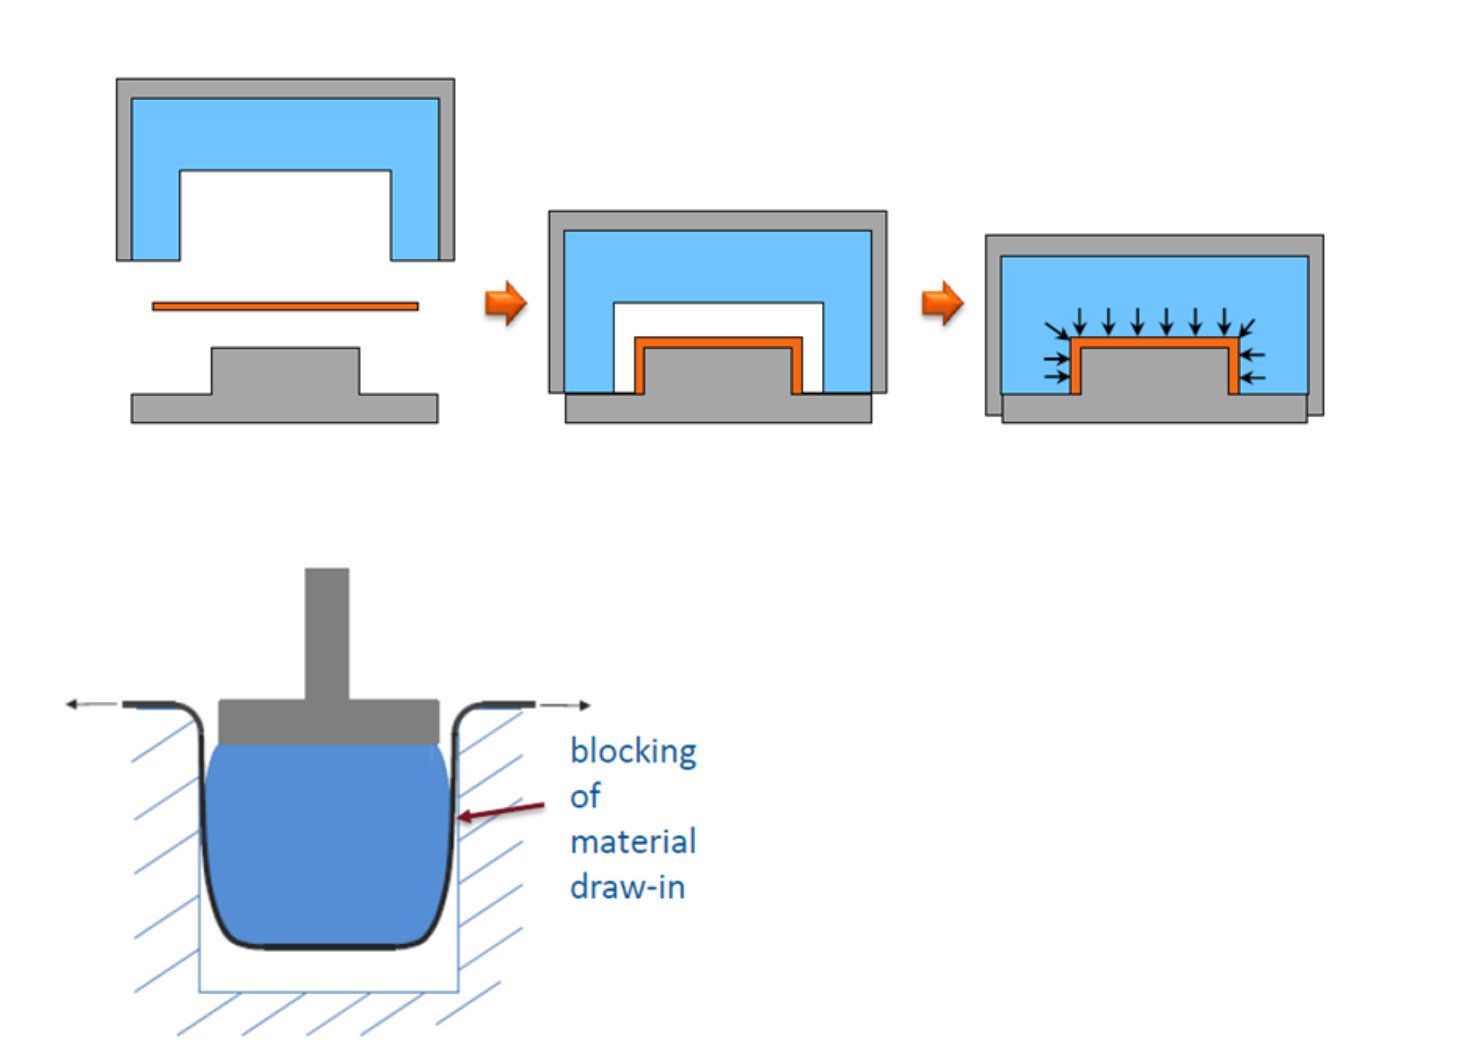
另一工装材料体系为金属-橡胶,配合副一半金属一半橡胶。允许生产灵活性,用于公差较大零件。金属-橡胶工具也提供均匀静水压力,利于法兰区和厚度变化坯料(典型多UD层定制坯料)。
此固有静水压力应用也利于同一零件在多不同厚度生产,消除各厚度单独模具成本。设计金属-橡胶工具时,也须考虑以下劣势挑战:
- 金属侧工具产生更光滑表面vs橡胶侧。
- 金属-橡胶工具热膨胀系数(CTE)比全金属工具高数量级。
- 因导热性低于金属,冷却稍长且温控响应滞后更多。
- 磨损老化增加致使用寿命短于全金属工具。
成型和脱模。 合理模具设计确保足够压力、最佳铺贴、防缺陷、促进安全脱模。虽成型脱模有许多问题,几个最重要含:
- 压力。 热成型中低压可能导致固化差、力学性能降低、零件尺寸超公差。配合金属-金属工具,消除端挡,使层压板连续压力不受端挡间隙阻碍。
- 允许材料回缩。为避免压制时橡胶侧模具膨胀(称作桶状变形),可能阻碍压制时材料移动(回缩),将橡胶置于模具雌模侧(见图3)。
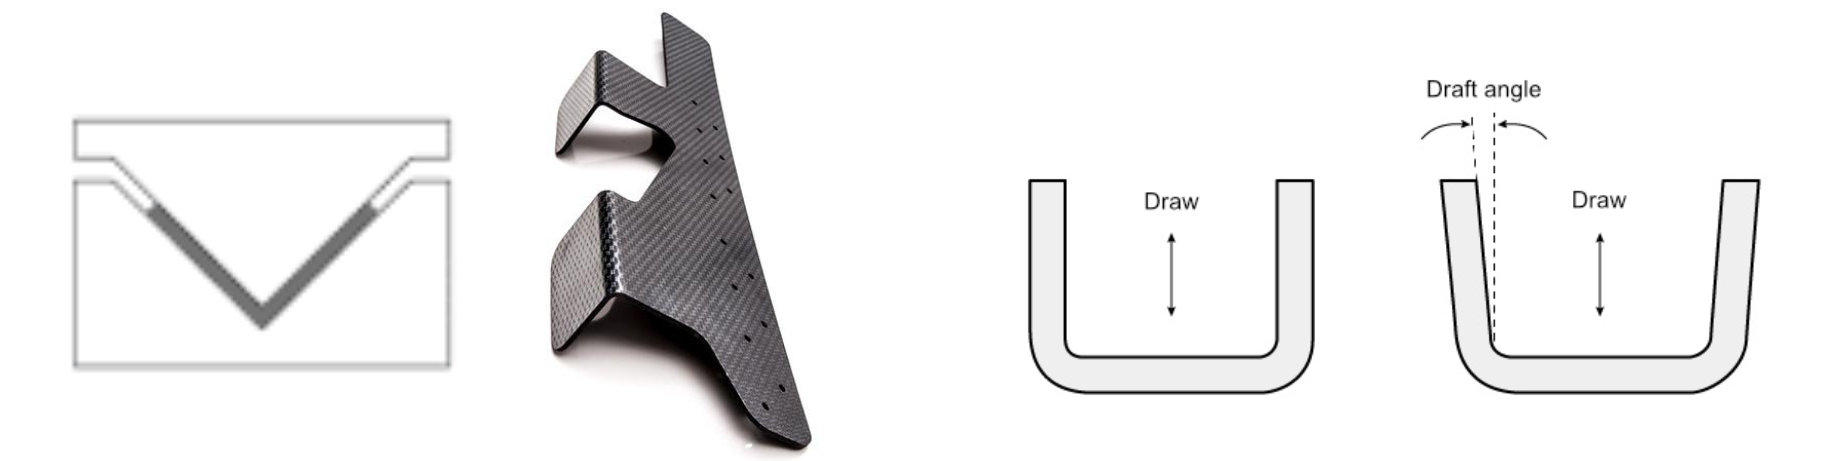
- 零件脱模。L形零件设计模具将所需L角倾斜为V形,减少与工具摩擦利于脱模。箱形零件每侧用1-2度脱模角;深零件可能需更大角度。
翘曲和内凹
翘曲和内凹是零件模塑后由各向异性材料性能和树脂不均匀冷却引起的形变,可导致零件尺寸超公差,引发装配问题和报废。翘曲发生在零件内高模塑应力区与低模塑应力区相交。应力不平衡通过高应力区扭曲低应力区释放,致层压板弓起或扭曲。
内凹发生在弯曲板或带角部零件,模塑应力致壁段向内扭曲角度小于设计角。这常发生在纤维增强复合材料因其各向异性。零件几何也是因素。面内(纤维向低CTE)和厚度向(基体高CTE)差异收缩,可致角度减少1-3度。
解决形变昂贵耗时。强烈建议用仿真设计工具加快零件开发。面对翘曲寻找以下可能原因和修复:
- 工艺参数。模具温度影响与结晶和粘弹性效应相关的厚度方向性能,可能影响翘曲。降低模温可减内凹但增内应力,释放后可能致内凹。此不确定性须仔细审视。高压和成型速度也可减内凹、可能促反问题——回弹——因限制层间滑移。增加停留时间可确保基体完全固化消除残余热,减脱模后收缩,从而减内凹。
- 模具设计。改变模具壁角补偿内凹。如前,金属模具促进更均匀冷却助减翘曲风险,尤其厚零件。
- 铺层。对称铺层常用缓解翘曲,但热成型中纤维重定向可能发生,致不对称和翘曲。不对称另一表现为圆角成型(含角部)树脂迁移。这致纤维重分布和局部纤维体积分数变化促各向异性和翘曲。不同铺层和序列随纤维响应应力而表现不同,进而影响翘曲。仿真预测工具可帮助解决此复杂材料行为。
虽热成型/冲压工艺涉及多参数和复杂材料行为,但基本原则和行动可指导成功开发。随热成型TPC零件实施增加,特别是UD定制坯料,新挑战用创新方案和改进设计/仿真工具解决。
树脂
- 科思创扩充CFRTP组合:新增带材生产线与混合注塑技术
- 朗盛Bond-Laminates推出再生聚碳酸酯复合材料,面向轻量化阻燃电子外壳
- CW Trending第4期:Oribi Composites谈热塑性复材与轮毂创新
- 2019 款雪佛兰 Silverado:轻量化热塑性复合保险杠支架提升性能
- Toray高性能复合材料引入新型高温层压机 提升热塑性复合材料产能
- Teledyne CML Composites引入新型热塑性加工单元 提升产能
- Cato Composites启用新热塑性复合材料工厂 扩充产能
- ACMA 发布 2020 热塑性复合材料大会完整议程
- 首款热塑性车门铺平先进汽车复材应用之路
- 热塑性复合导轨革新天窗设计
- CAMX 2018预览:TenCate展示前沿热塑性/热固性复合材料解决方案
- 专家指南:热塑性复合材料焊接技术全解析